


schließen
Wählen Sie Ihre Website
Global
Soziale Medien
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.10.2026 Herkunft: Website


Der Zeitdruck bei der Markteinführung führt dazu, dass verspätete mechanische Komponenten ganze Produkteinführungen zum Stillstand bringen können. Unvorhersehbare Bearbeitungsvorlaufzeiten führen oft zu frustrierenden Engpässen in der Lieferkette für Entwicklungsteams. Diese Verzögerungen stören die Montagepläne und verschieben wichtige Produktveröffentlichungstermine. Lieferzeiten sind niemals willkürlich aus der Luft gegriffene Zahlen. Sie stellen die Summe aus Materialbeschaffung, Maschineneinrichtung, Schnittzeit, Endbearbeitung und strengen Qualitätssicherungsprotokollen dar. Jede kleine Designentscheidung hat direkten Einfluss auf den endgültigen Liefertermin.
In diesem Artikel untersuchen Sie eine objektive Aufschlüsselung der Variablen, die die CNC-Bearbeitungspläne steuern. Wir werden den kritischen Übergang vom Rapid Prototyping zu großvolumigen Produktionsabläufen untersuchen. Außerdem erfahren Sie genau, wie Sie Lieferanten auf echte Termintreue hin bewerten. Durch das Verständnis dieser zentralen Fertigungsdynamik können Sie Terminbeschränkungen besser antizipieren und Ihre Hardware-Projekte vorantreiben.
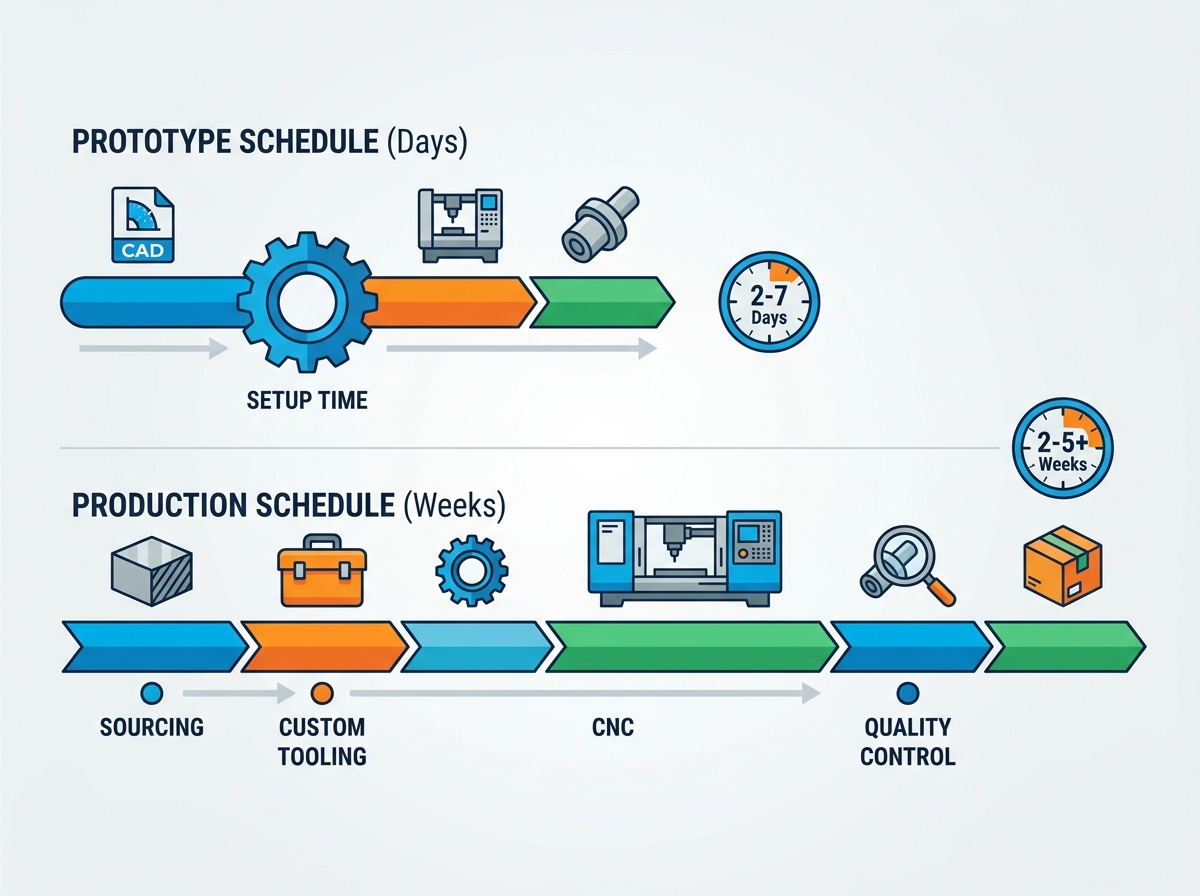
Bei den Vorlaufzeiten für Prototypen steht die Geschwindigkeit über der Kosteneffizienz. Sie liegen in der Regel zwischen 2 und 7 Tagen, während Produktionsläufe (2–5+ Wochen) eine umfassende Vorabplanung erfordern, um die Zykluszeiten zu optimieren.
Teilekomplexität, strenge Toleranzen und Materialhärte stehen in direktem Zusammenhang mit längeren Bearbeitungs- und Prüfzeiten.
Nachbearbeitung (wie Eloxieren oder Wärmebehandlung) und sekundäre Vorgänge sind die häufigsten Ursachen für „versteckte“ Zeitplanüberschreitungen.
Die Optimierung Ihrer CAD-Datei im Hinblick auf die Herstellbarkeit (DFM) ist der effektivste Hebel zur Verkürzung von Lieferfristen.
Um zu verstehen, wie sich die Zeitpläne in der Fertigung verschieben, muss der Prozess aus zwei völlig unterschiedlichen betrieblichen Blickwinkeln betrachtet werden. Prototyping begünstigt eine schnelle Iteration. Die Produktion begünstigt eine kompromisslose Wiederholbarkeit. Die Erwartung, dass ein Zeitplan den anderen perfekt widerspiegelt, ist häufig eine Quelle technischer Reibung.
Der Prototyp-Zeitplan konzentriert sich ausschließlich auf eine schnelle Verifizierung mit geringem Volumen. Ingenieure benötigen physische Teile, um Form, Passform und Grundfunktion zu testen. Um schnelle Durchlaufzeiten einzuhalten, verlassen sich Maschinenwerkstätten stark auf Standardwerkzeuge und leicht verfügbare Lagermaterialien. Dadurch wird die langwierige Phase der kundenspezifischen Beschaffung umgangen.
Während der Prototypenerstellung macht die Maschinenrüstzeit den höchsten Prozentsatz der gesamten Projektzeit aus. Die Programmierung der computergestützten Fertigung (CAM), die kundenspezifische Vorrichtung und die Werkzeugauswahl dauern oft länger als das eigentliche Schneiden des Metalls. Maschinisten legen Wert darauf, das Teil schnell von der Maschine zu entfernen, anstatt den Werkzeugweg für maximale langfristige Effizienz zu optimieren.
Die Produktionsplanung konzentriert sich auf die Wirtschaftlichkeit der Einheiten, strikte Wiederholbarkeit und große Skalierbarkeit. Hersteller müssen jede einzelne Sekunde des Schneidzyklus optimieren. Bei Tausenden von Einheiten ist die Einsparung von fünfzehn Sekunden pro Teil von entscheidender Bedeutung. Diese Optimierung erfordert eine umfangreiche Vorplanung.
Sie müssen längere Vorlaufzeiten für kundenspezifische Vorrichtungen, spezielle Schneidwerkzeuge und die Beschaffung von Rohmaterialien in großen Mengen einkalkulieren. Durch die Massenbeschaffung aus Mühlen verlängert sich die Projektzeit oft um Wochen, bevor der erste Span geschnitten wird.
Ingenieure sind oft mit dem weitverbreiteten Missverständnis konfrontiert, dass sich die Durchlaufzeiten von Prototypen linear auf die Serienproduktion auswirken. Das ist die Übergangsfalle. Ein hohes Volumen erfordert eine völlig andere Workflow-Sequenzierung. Es erfordert strenge Qualitätskontrollrahmen, wie etwa umfassende Routinen für Koordinatenmessgeräte (CMM) und statistische Prozesskontrollen.
Phasenfokus |
Typische Vorlaufzeit |
Hauptziel |
Werkzeug- und Einrichtungsstrategie |
|---|---|---|---|
Schnelles Prototyping |
2 bis 7 Tage |
Designüberprüfung |
Standard-Schraubstöcke, Lagermaterialien, schnelle CAM-Programmierung. |
Massenproduktion |
2 bis 5+ Wochen |
Stückkosten und Skalierbarkeit |
Kundenspezifische Spannvorrichtungen, optimierte Werkzeugwege, Massenbeschaffung. |
Jede eingereichte CAD-Datei durchläuft eine strenge Zeitplanungsberechnung. Mehrere Kernvariablen bestimmen, ob Ihr Teil nächste Woche oder nächsten Monat versendet wird. Designkomplexität, Materialauswahl und Toleranzanforderungen sind die Hauptfaktoren für die Produktionsgeschwindigkeit.
Einfache geometrische Teile, die eine einfache 3-Achsen-Fräsbearbeitung erfordern, durchlaufen die Fertigungswarteschlange schnell. Sie benötigen weniger manuelle Eingriffe. Mit zunehmender Teilekomplexität steigt auch die erforderliche Maschinenleistung.
Komplexe Teile erfordern Durch die 5-Achsen-CNC-Bearbeitung wird die Anzahl manueller Einstellungen in der Fabrik deutlich reduziert. Sie führen jedoch neue Zeitachsenvariablen ein. 5-Achsen-Maschinen erfordern oft eine hochspezialisierte Bedienerplanung. Die damit verbundene komplexe CAM-Programmierung verlagert den Zeitaufwand weg vom physischen Maschinenboden und direkt auf den Konstruktionstisch.
Ihr gewähltes Material bestimmt maßgeblich die physische Schnittgeschwindigkeit und die Verzögerungen in der Lieferkette.
Weiche vs. harte Metalle: Weiche Metalle wie Aluminium schneiden schnell. Sie leiten die Wärme gut ab und ermöglichen so aggressive Vorschubgeschwindigkeiten. Umgekehrt erfordern Hartmetalle wie Titan, Werkzeugstahl oder Inconel viel langsamere Vorschubgeschwindigkeiten. Dies verhindert übermäßigen Werkzeugverschleiß und katastrophale Werkzeugbrüche. Diese langsameren Vorschübe erhöhen natürlich die Gesamtzykluszeit pro Teil.
Einschränkungen in der Lieferkette: Exotische Metalllegierungen oder maßgeschneiderte Knüppel verzögern zwangsläufig den Projektstart. Standardaluminiumqualitäten (wie 6061) oder gewöhnliche Edelstähle werden normalerweise auf Lager gehalten. Wenn Sie seltene Legierungen für die Luft- und Raumfahrt bestellen, kann sich Ihre Zeitspanne um Wochen verlängern, wenn Sie nur auf die Ankunft des Rohmaterials warten.
Toleranzen legen fest, wie viel Fehler akzeptabel ist. Standardtoleranzen (normalerweise etwa +/- 0,005 Zoll) ermöglichen schnellere und schwerere Bearbeitungsdurchgänge. Bediener können Material schnell aufrauen.
Engste Toleranzen erfordern eine völlig andere Herangehensweise. Sie erfordern langsamere Schnittgeschwindigkeiten, um eine Materialablenkung zu verhindern. Sie erfordern eine Kontrolle der Umgebungstemperatur, um eine Wärmeausdehnung während der Messung zu verhindern. Schließlich erfordern enge Toleranzen strenge manuelle Mikrometerprüfungen oder umfangreiche KMG-Inspektionsroutinen. Dieses Maß an Qualitätssicherung verlängert Ihren Zeitplan problemlos um Tage.
Viele Projektmanager schätzen die Schnittzeiten genau ein, berücksichtigen jedoch nicht die sekundären Arbeitsgänge. Die Zeit, die ein Teil außerhalb der Maschine verbringt, ist oft vergleichbar mit der Zeit, die es auf der Maschine verbringt. Das Verständnis dieser versteckten Engpässe verhindert, dass Fristen verpasst werden.
Teile, die ein Standardfinish „wie bearbeitet“ erfordern, können sofort nach dem Entgraten und der Endkontrolle versendet werden. Viele Projekte erfordern jedoch spezielle ästhetische oder schützende Beschichtungen. Prozesse, die Drittanbieter erfordern – wie z. B. Harteloxierung vom Typ III, Pulverbeschichtung oder stromlose Vernickelung – führen zu erheblichen Transport- und Verarbeitungstagen.
Externe Endbearbeitungsbetriebe gruppieren Teile in große Chargen. Wenn Sie ein Batch-Fenster verpassen, bleiben Ihre Teile tagelang im Leerlauf und warten auf den nächsten Durchlauf. Die standardmäßige Nachbearbeitung verlängert Ihren gesamten Lieferplan in der Regel um bis zu eine Woche.
Durch die Wärmebehandlung wird die innere Kornstruktur des Metalls verändert, um die Härte zu erhöhen. Dieser Prozess verdoppelt häufig die Arbeitsschritte. Ein typischer Ablauf umfasst die Grobbearbeitung des Teils, das Aussenden zum Temperaturwechsel und das Zurücksenden zur abschließenden Endbearbeitung.
Warum es zur Endbearbeitung zurückgeben? Durch die Wärmebehandlung kommt es oft zu leichten Materialverzügen. Hersteller müssen vor dem Erhitzen überschüssiges Material auf dem Teil belassen und anschließend die verzogenen Schichten sorgfältig abtragen, um die endgültigen Abmessungen zu erreichen. Dieser zyklische Arbeitsablauf verlängert die Durchlaufzeiten erheblich.
Es ist wichtig, den Unterschied zwischen „Fertigungsvorlaufzeit“ und „Liefervorlaufzeit“ hervorzuheben. Eine Werkstatt könnte die Fertigung Ihrer Teile in fünf Tagen abschließen. Bei der endgültigen Projektfrist müssen jedoch grenzüberschreitender Versand, unvorhersehbare Verzögerungen bei der Zollabfertigung und regionale Frachtführerpläne berücksichtigt werden. Gehen Sie davon aus, dass die Logistik bei internationalen Bestellungen mindestens zwei bis vier Tage länger dauern wird.
Nicht alle Fertigungspartner verfügen über das gleiche Maß an Vorhersehbarkeit. Angegebene Lieferzeiten sind bedeutungslos, wenn der Lieferant nicht über die Infrastruktur verfügt, um diese zu gewährleisten. Sie müssen die Partner gründlich prüfen, bevor Sie Bestellungen aufgeben.
Maschinenstillstände sind in der Fertigung eine unvermeidliche Realität. Spindeln stürzen ab, Werkzeuge gehen kaputt und die Stromversorgung fällt aus. Verfügt die Anlage über Maschinenredundanz? Wenn sie für die Herstellung Ihrer Teile auf eine einzige Spezialmaschine angewiesen sind, führt jedes Wartungsproblem zum sofortigen Stillstand Ihrer Produktionslinie. Bewerten Sie außerdem ihren internen Rohstoffbestand im Hinblick auf ihre Abhängigkeit von lokalen Just-in-Time-Lieferanten.
Schnelle Fertigungsdurchlaufzeiten beginnen mit einer schnellen Angebotserstellung. Wenn ein Shop allein fünf Tage braucht, um einen Preis zurückzugeben, wird er wahrscheinlich Probleme mit der Produktionsflexibilität haben. Erstklassige Anbieter bieten automatisierte Angebotssysteme oder reaktionsschnelles technisches Feedback. Dadurch können Teams Design-for-Manufacturability-Konflikte (DFM) schnell lösen, bevor Metall geschnitten wird.
Zuverlässig CNC-Bearbeitungsdienste legen Wert auf eine klare, direkte Kommunikation. Sie geben explizit an, welche Prozesse sie intern abwickeln und welche Prozesse sie an externe Anbieter auslagern. Ein vertrauenswürdiger Partner bietet realistische, gepufferte Lieferfenster, anstatt unerreichbare Best-Case-Szenarien zu versprechen, um einen Zuschlag zu erhalten.
Sie müssen nicht den Werksplänen ausgeliefert sein. Ingenieurteams verfügen über erhebliche Möglichkeiten, Durchlaufzeiten durch bewusste Designentscheidungen zu verkürzen. Indem Sie CAD-Dateien vor der Übermittlung optimieren, beseitigen Sie die häufigsten Fertigungshürden.
Scharfe Innenecken lassen sich ohne spezielle Techniken nicht fräsen. Entwerfen Sie Innentaschenecken, die perfekt zu Standard-Schaftfräsergrößen passen. Besser noch: Machen Sie den Eckenradius etwas größer als den Werkzeugradius. Dadurch wird verhindert, dass das Werkzeug in der Ecke verharrt und klappert. Der Verzicht auf kundenspezifische Werkzeuge oder langsame, spezielle Werkzeugwege beschleunigt den Schneidprozess erheblich.
Wenden Sie aus Sicherheitsgründen keine pauschal engen Toleranzen für das gesamte Teil an. Eine Übertoleranz ist der schnellste Weg, um sowohl die Kosten als auch die Durchlaufzeit zu erhöhen. Wenden Sie strenge geometrische Bemaßungen und Toleranzen (GD&T) ausschließlich dort an, wo Komponenten physisch miteinander verbunden sind. Lassen Sie an anderer Stelle standardmäßige, lockerere Toleranzen zu, um sowohl die Bearbeitungsdurchgänge als auch die abschließenden Qualitätssicherungsprüfungen zu beschleunigen.
Wenn Rapid Prototyping Ihr primäres Ziel ist, bestehen Sie nicht auf endgültigen Produktionsmaterialien, wenn diese schwer zu schneiden sind. Akzeptieren Sie ein hochbearbeitbares Ersatzmaterial für frühe Form- und Passgenauigkeitstests. Die Verwendung von Aluminium 6061 anstelle von speziellem D2-Werkzeugstahl ermöglicht es Werkstätten, die physischen Prototypen schneller fertigzustellen, was schnellere technische Iterationen ermöglicht.
Warten Sie nie, bis das endgültige Design eingefroren ist, um mit Ihrem Fertigungspartner zu sprechen. Es wird dringend empfohlen Wenden Sie sich an einen CNC-Ingenieur . frühzeitig in der Entwurfsphase Lassen Sie sie die CAD-Datei überprüfen, um bestimmte Kosten- und Zeittreiber zu identifizieren. Das frühzeitige Anpassen einer problematischen Lochtiefe oder Wandstärke dauert nur wenige Minuten. Es dauert Tage, das Problem nach der Bestellung zu beheben.
Überprüfen Sie Ihr CAD auf Kompatibilität mit Standardwerkzeugen.
Identifizieren und lockern Sie alle unnötig engen Toleranzen.
Wählen Sie leicht verfügbare Lagermaterialien für erste Prototypen aus.
Überprüfen Sie die Endbearbeitungsanforderungen, um unnötige sekundäre Vorgänge zu vermeiden.
CNC-Durchlaufzeiten sind eine vorhersehbare Berechnung. Sie hängen stark von Ihrer spezifischen Designkomplexität, Ihren Materialeigenschaften und den erforderlichen Betriebsabläufen ab. Die Durchlaufzeit ist selten nur ein Maß für den Fabrikrückstand. Durch die Anerkennung der deutlichen Unterschiede zwischen Rapid Prototyping und Massenproduktion können Teams ihre Markteinführungsstrategien besser planen.
Die niedrigste angegebene Vorlaufzeit ist nur dann wertvoll, wenn sie mit einer hohen Ausführungswahrscheinlichkeit einhergeht. Bringen Sie Ihr Bedürfnis nach Geschwindigkeit mit strikter Einhaltung der Qualität in Einklang. Arbeiten Sie ausschließlich mit Herstellern zusammen, die Wert auf transparente Kommunikation, frühzeitige DFM-Integration und überprüfbare Produktionskapazität legen. Wenn Sie proaktiv auf Herstellbarkeit ausgelegt sind, haben Sie die volle Kontrolle über Ihre Lieferpläne.
A: Normalerweise dauert es 3–7 Tage für Prototypen und 2–4 Wochen für die Produktion. Der genaue Zeitplan hängt stark von der jeweiligen Aluminiumsorte, der Komplexität der Teilegeometrie und der erforderlichen Oberflächenbeschaffenheit ab.
A: Ja, viele Geschäfte bieten Expressdienste für Prototypen an, die manchmal innerhalb von 24 bis 48 Stunden liefern. Sie erreichen dies, indem sie die Prioritäten in der Warteschlange verschieben und den Versand über Nacht nutzen, obwohl dies mit einem erheblichen Aufpreis verbunden ist.
A: Durch die Standardnachbearbeitung verlängert sich der Fertigungszeitplan normalerweise um 3 bis 7 Werktage. Dieser Puffer berücksichtigt Lieferantenlaufzeiten, Chargenprozesse, chemische Anwendung und endgültige Aushärtezeiten.


