


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Просмотры: 0 Автор: Редактор сайта Время публикации: 15.10.2026 Происхождение: Сайт


Сроки выхода на рынок означают, что задержка механических компонентов может остановить выпуск всего продукта. Непредсказуемые сроки обработки часто создают узкие места в цепочке поставок для инженерных команд. Эти задержки нарушают графики сборки и отодвигают критические даты выпуска продукции. Сроки выполнения заказов никогда не являются произвольными цифрами, взятыми из воздуха. Они представляют собой совокупность закупок материалов, настройки станка, времени резки, отделки и строгих протоколов обеспечения качества. Каждый незначительный выбор дизайна напрямую влияет на окончательную дату поставки.
В этой статье вы изучите объективную разбивку переменных, управляющих графиками обработки на станках с ЧПУ. Мы рассмотрим критический переход от быстрого прототипирования к рабочим процессам крупносерийного производства. Вы также узнаете, как именно оценивать поставщиков на предмет подлинной надежности сроков. Понимая эту основную динамику производства, вы сможете лучше предвидеть ограничения графика и продвигать вперед свои проекты по производству оборудования.
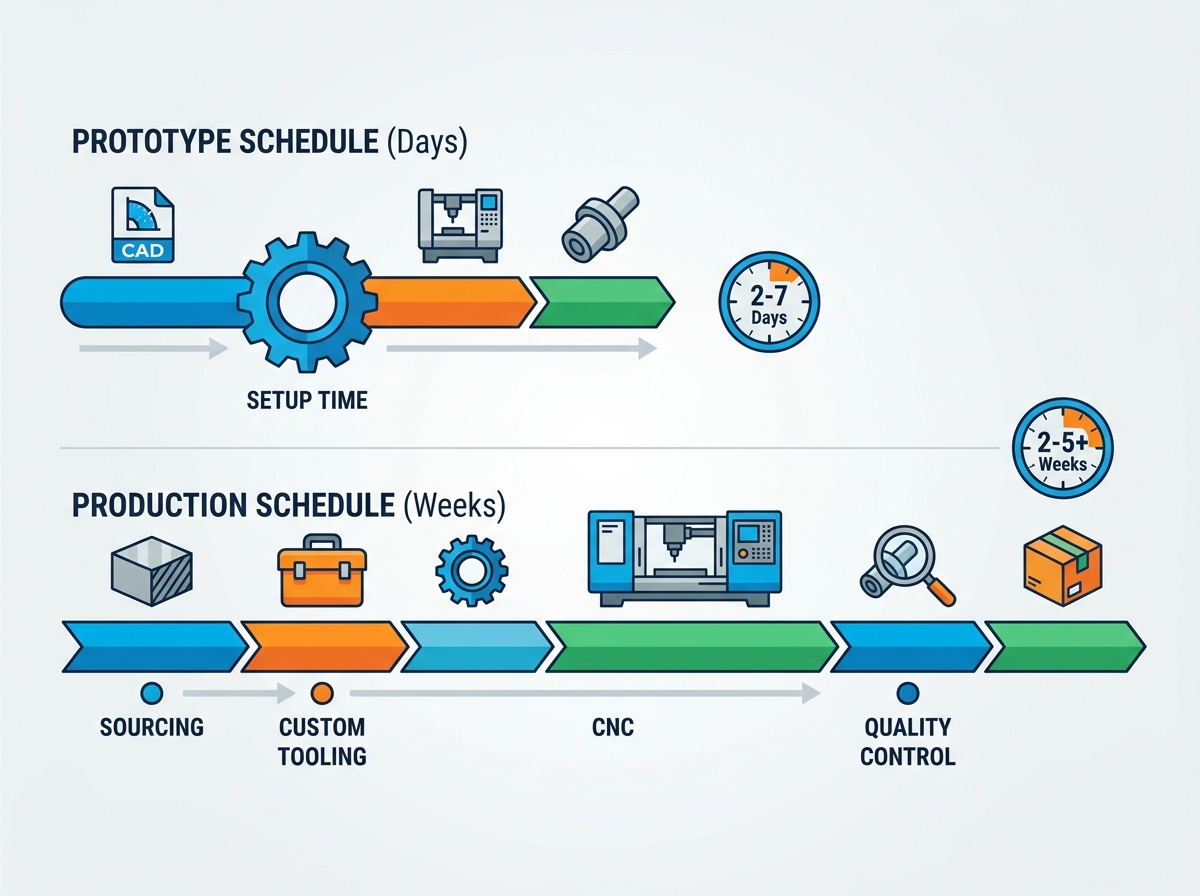
Время выполнения прототипа ставит скорость выше экономической эффективности и обычно составляет от 2 до 7 дней, в то время как производственные циклы (2–5+ недель) требуют тщательного предварительного планирования для оптимизации времени цикла.
Сложность детали, строгие допуски и твердость материала напрямую коррелируют с увеличением времени обработки и контроля.
Постобработка (например, анодирование или термообработка) и вторичные операции являются наиболее распространенными источниками «скрытого» превышения графика.
Оптимизация файла САПР для обеспечения технологичности (DFM) — наиболее эффективный рычаг сокращения сроков поставки.
Понимание того, как меняются сроки производства, требует рассмотрения процесса через две совершенно разные операционные линзы. Прототипирование способствует быстрой итерации. Производство способствует бескомпромиссной повторяемости. Ожидание, что одна временная шкала будет идеально отражать другую, является частым источником инженерных разногласий.
График создания прототипа строго ориентирован на быструю проверку в небольших объемах. Инженерам нужны физические детали, чтобы проверить форму, пригодность и базовую функцию. Чтобы обеспечить быстрый ремонт, механические цеха в значительной степени полагаются на стандартные инструменты и легкодоступные материалы. Это позволяет избежать длительной фазы индивидуального поиска.
Во время прототипирования время настройки машины составляет самый высокий процент от общего времени проекта. Программирование автоматизированного производства (CAM), изготовление индивидуальных приспособлений и выбор инструмента часто занимают больше времени, чем фактическая резка металла. Станочники отдают приоритет быстрому снятию детали со станка, а не оптимизации траектории движения инструмента для достижения максимальной долгосрочной эффективности.
Планирование производства фокусируется на единичной экономике, строгой повторяемости и массовом масштабе. Производители должны оптимизировать каждую секунду цикла резки. Экономия пятнадцати секунд на каждую деталь становится решающей при эксплуатации тысяч единиц. Такая оптимизация требует существенного предварительного планирования.
Вы должны учитывать увеличенные сроки поставки нестандартных приспособлений, специализированных режущих инструментов и оптовых закупок сырья. Массовые закупки на заводах часто добавляют недели к срокам реализации проекта, прежде чем будет нарезана первая щепа.
Инженеры часто сталкиваются с распространенным заблуждением, что время изготовления прототипа линейно зависит от объема производства. Это ловушка перехода. Большой объем требует совершенно иной последовательности рабочего процесса. Это требует строгих систем контроля качества, таких как комплексные процедуры координатно-измерительной машины (КИМ) и статистический контроль процессов.
Фазовый фокус |
Типичное время выполнения |
Основная цель |
Стратегия оснастки и настройки |
|---|---|---|---|
Быстрое прототипирование |
от 2 до 7 дней |
Проверка проекта |
Стандартные тиски, стандартные материалы, быстрое CAM-программирование. |
Объем производства |
От 2 до 5+ недель |
Стоимость единицы продукции и масштабируемость |
Изготовленные на заказ крепления для надгробий, оптимизированные траектории движения инструмента, оптовые закупки. |
Каждый представленный файл САПР проходит строгий временной расчет. Несколько основных переменных определяют, будет ли ваша деталь отправлена на следующей неделе или в следующем месяце. Сложность конструкции, выбор материалов и требования к допускам действуют как основные регуляторы скорости производства.
Простые геометрические детали, требующие базового трехосного фрезерования, быстро проходят через очередь цеха. Им требуется меньше ручного вмешательства. По мере увеличения сложности детали растут и необходимые возможности машины.
Сложные детали, требующие 5-осевая обработка с ЧПУ значительно сокращает количество ручных наладок в заводских условиях. Однако они вводят новые переменные временной шкалы. 5-осевые станки часто требуют узкоспециализированного планирования работы оператора. Сложное программирование CAM переносит временные затраты с физического машинного отделения непосредственно на инженерный стол.
Выбранный вами материал во многом определяет физическую скорость резки и задержки в цепочке поставок.
Мягкие и твердые металлы: Мягкие металлы, такие как алюминий, режутся быстро. Они хорошо рассеивают тепло, обеспечивая агрессивную скорость подачи. И наоборот, твердые металлы, такие как титан, инструментальная сталь или инконель, требуют гораздо более медленных скоростей подачи. Это предотвращает чрезмерный износ инструмента и его катастрофическую поломку. Эта более медленная подача естественным образом увеличивает общее время цикла на деталь.
Ограничения цепочки поставок: экзотические металлические сплавы или заготовки нестандартного размера неизбежно задерживают начало проекта. Стандартные марки алюминия (например, 6061) или обычные нержавеющие стали обычно имеются на складе. Заказ редких аэрокосмических сплавов может добавить к вашим срокам несколько недель ожидания прибытия сырья.
Допуски определяют, насколько допустима погрешность. Стандартные допуски (обычно около +/- 0,005 дюйма) позволяют выполнять более быстрые и тяжелые проходы обработки. Операторы могут быстро обработать материал.
Сверхжесткие допуски требуют совершенно иного подхода. Им требуется более медленная скорость резания, чтобы предотвратить прогиб материала. Они требуют контроля температуры окружающей среды для предотвращения теплового расширения во время измерения. Наконец, жесткие допуски требуют строгих ручных микрометрических проверок или обширных процедур проверки КИМ. Такой уровень обеспечения качества легко увеличивает ваш график на несколько дней.
Многие менеджеры проектов точно оценивают время сокращения, но не учитывают второстепенные операции. Время, которое деталь проводит вне машины, часто сравнимо со временем, потраченным на нее. Понимание этих скрытых узких мест позволит избежать срыва сроков.
Детали, требующие стандартной отделки «как обработанные», могут быть отправлены сразу после снятия заусенцев и окончательной проверки. Однако многие проекты требуют специальной эстетики или защитных покрытий. Процессы, требующие участия сторонних поставщиков, такие как анодирование твердого покрытия типа III, порошковое покрытие или химическое никелирование, требуют значительных затрат времени на транспортировку и обработку.
Цеха внешней отделки группируют детали в крупные партии. Если вы пропустите пакетный период, ваши детали будут простаивать несколько дней в ожидании следующего запуска. Стандартная постобработка обычно увеличивает общий график доставки до недели.
Термическая обработка изменяет внутреннюю зернистую структуру металла для повышения твердости. Этот процесс часто удваивает количество шагов рабочего процесса. Типичная последовательность действий включает в себя черновую обработку детали, отправку ее на термоциклирование и возврат на чистовую обработку.
Зачем возвращать его на доработку? Термическая обработка часто вызывает легкую деформацию материала. Производители должны оставить на детали лишний материал перед нагревом, а затем тщательно обработать деформированные слои, чтобы добиться окончательных размеров. Этот циклический рабочий процесс значительно увеличивает время выполнения заказов.
Крайне важно подчеркнуть разницу между «сроком изготовления» и «сроком поставки». Мастерская может закончить изготовление ваших деталей за пять дней. Однако при определении окончательного срока проекта необходимо учитывать трансграничные перевозки, непредсказуемые задержки таможенного оформления и графики региональных грузовых перевозок. Предположим, что логистика добавит как минимум два-четыре дня для международных заказов.
Не все партнеры-производители работают с одинаковым уровнем предсказуемости. Указанные сроки выполнения не имеют смысла, если у поставщика отсутствует инфраструктура, позволяющая их гарантировать. Вы должны тщательно проверять партнеров перед размещением заказов на покупку.
Простои оборудования — неизбежная реальность на производстве. Шпиндели выходят из строя, инструменты ломаются, отключается электропитание. Имеется ли на предприятии резервное оборудование? Если для производства ваших деталей они полагаются на одну специализированную машину, любая проблема с обслуживанием немедленно остановит вашу производственную линию. Кроме того, оцените свои внутренние запасы сырья на предмет зависимости от местных поставщиков, работающих точно в срок.
Быстрые сроки производства начинаются с быстрого ценового предложения. Если магазину требуется пять дней только для того, чтобы вернуть цену, у него, скорее всего, возникнут проблемы с гибкостью производства. Поставщики высшего уровня предлагают автоматизированные системы ценообразования или оперативно реагирующую обратную связь с инженерами. Это позволяет командам быстро разрешать конфликты, связанные с проектированием для технологичности (DFM), еще до того, как будет разрезан какой-либо металл.
Надежный Услуги по обработке с ЧПУ отдают приоритет четкому и предварительному общению. Они будут четко указывать, какие процессы они выполняют собственными силами, а какие передают внешним поставщикам. Надежный партнер предоставляет реалистичные, буферизованные окна доставки, а не обещает недостижимые лучшие сценарии для победы в тендере.
Вам не придется зависеть от заводских графиков. Команды инженеров обладают значительными возможностями для сокращения сроков выполнения заказов за счет целенаправленного выбора дизайна. Оптимизируя файлы САПР перед отправкой, вы устраняете наиболее распространенные производственные препятствия.
Острые внутренние углы невозможно фрезеровать без специальной техники. Создавайте внутренние углы карманов, которые идеально соответствуют стандартным размерам концевых фрез. А еще лучше, сделайте угловой радиус немного больше радиуса инструмента. Это предотвращает застревание инструмента в углу и вибрацию. Отказ от использования нестандартных инструментов или медленных специализированных траекторий резко ускоряет процесс резки.
Не применяйте общий допуск по всей детали на всякий случай. Чрезмерные допуски — это самый быстрый способ увеличить как стоимость, так и время выполнения заказа. Применяйте строгие геометрические размеры и допуски (GD&T) только там, где компоненты физически взаимодействуют. Разрешите использовать стандартные, более жесткие допуски в других местах, чтобы ускорить как этапы механической обработки, так и окончательные проверки качества.
Если вашей основной целью является быстрое создание прототипов, не настаивайте на конечном производстве материалов, если их трудно разрезать. Примите легко поддающийся механической обработке суррогатный материал для раннего тестирования формы и посадки. Использование алюминия 6061 вместо специальной инструментальной стали D2 позволяет цехам быстрее завершить работу над физическим прототипом, что позволяет ускорить инженерные итерации.
Никогда не ждите окончательного завершения проектирования, чтобы поговорить со своим партнером-производителем. Настоятельно рекомендуется обратитесь к инженеру по ЧПУ на раннем этапе проектирования. Позвольте им просмотреть файл САПР, чтобы определить конкретные факторы затрат и времени. Предварительная регулировка проблемной глубины отверстия или толщины стенки занимает несколько минут. Исправление после оформления заказа занимает несколько дней.
Проверьте свою САПР на совместимость со стандартными инструментами.
Определите и ослабьте любые ненужные жесткие допуски.
Выберите легкодоступные исходные материалы для первоначальных прототипов.
Просмотрите требования к отделке, чтобы исключить ненужные второстепенные операции.
Время выполнения заказа на станках с ЧПУ является предсказуемым расчетом. Они во многом зависят от вашей конкретной сложности конструкции, свойств материала и необходимых рабочих процессов. Время выполнения заказа редко является просто мерой заводского отставания. Признавая явные различия между быстрым прототипированием и серийным производством, команды могут лучше планировать свои стратегии выхода на рынок.
Наименьшее заявленное время выполнения имеет ценность только в том случае, если оно сопровождается высокой вероятностью выполнения. Сбалансируйте свою потребность в скорости со строгим соблюдением качества. Сотрудничайте исключительно с производителями, которые отдают приоритет прозрачному общению, ранней интеграции DFM и поддающимся проверке производственным мощностям. Когда вы активно проектируете технологичность, вы полностью контролируете графики поставок.
О: Обычно изготовление прототипов занимает 3–7 дней, а производство – 2–4 недели. Точные сроки во многом зависят от конкретной марки алюминия, сложности геометрии детали и требуемой обработки поверхности.
О: Да, многие магазины предлагают ускоренную доставку прототипов, иногда доставляя их в течение 24–48 часов. Они достигают этого, меняя приоритеты очередей и используя ночную доставку, хотя это влечет за собой значительную надбавку.
О: Стандартная постобработка обычно добавляет к графику производства от 3 до 7 рабочих дней. Этот буфер учитывает время транспортировки поставщиком, процессы дозирования, применение химикатов и время окончательного отверждения.


