


fermer
Choisissez votre site
Mondial
Réseaux sociaux
Auteur : Éditeur du site Heure de publication : 2026-10-29 Origine : Site


Il existe un mythe persistant dans l’industrie concernant les essais de moules. De nombreux acheteurs pensent que ces phases sont intrinsèquement chaotiques. Ils s’attendent à 30 à 60 jours de révisions, de retards et de frustrations sans fin. Cette hypothèse est tout simplement fausse. Un essai de moisissure ne devrait jamais constituer un obstacle. Du tout premier tir jusqu’à la qualification finale, il s’agit d’une phase critique de validation. C’est le moment précis où l’ingénierie théorique rencontre la réalité physique. Une bonne planification élimine le chaos de ce processus.
Il est essentiel de collaborer avec des fournisseurs transparents et axés sur les données. Cela devient votre meilleure stratégie pour éviter les boucles d’essais frustrantes. Une validation approfondie dès le départ garantit une transition prévisible vers la production de masse. En comprenant chaque étape de test, vous pouvez optimiser l’ensemble de votre calendrier de fabrication. Vous apprendrez rapidement à structurer correctement les essais. Ci-dessous, nous explorons exactement comment une planification minutieuse réduit les délais et fournit des composants de meilleure qualité dans les délais.
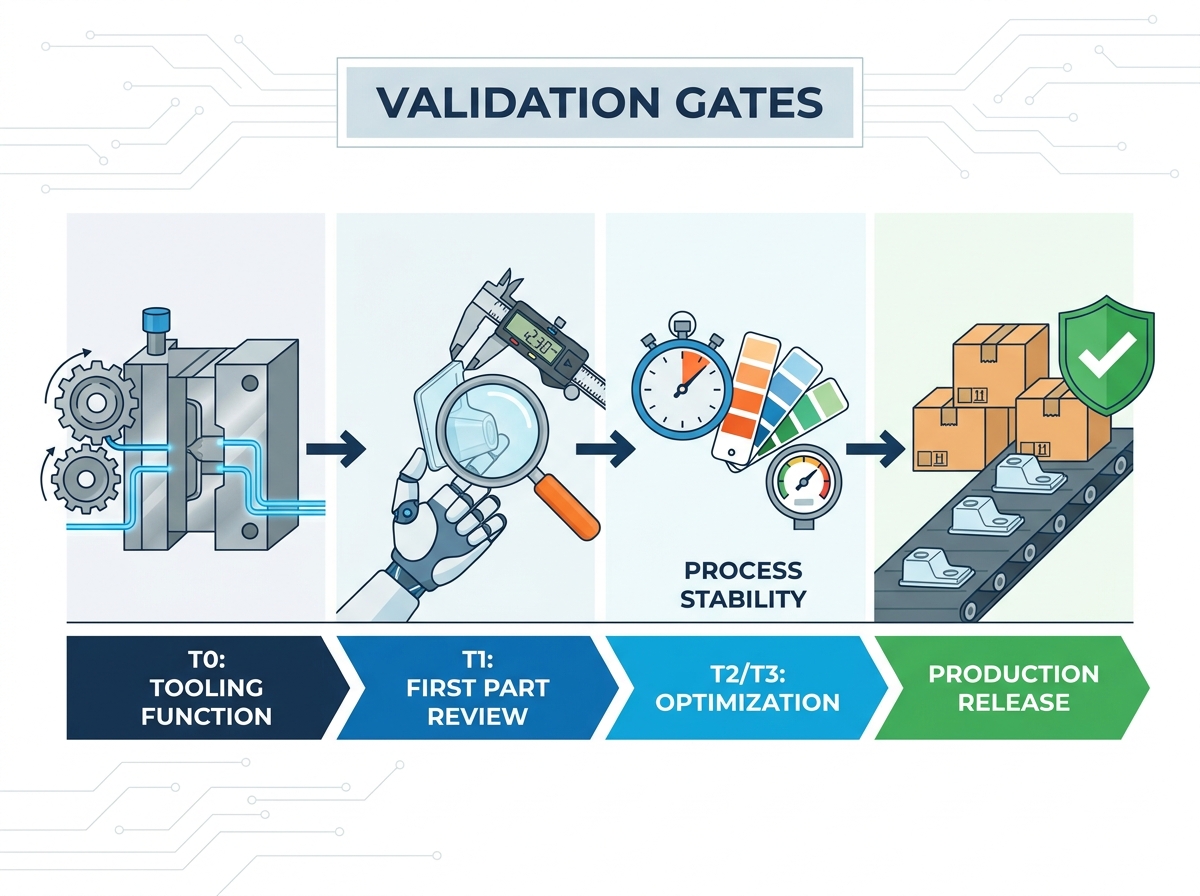
T0 est pour le moule, T1 est pour la pièce : T0 valide le fonctionnement mécanique de l'outil ; T1 produit les premières pièces inspectables pour un examen dimensionnel.
La préparation dicte le calendrier : des listes de contrôle minutieuses avant le lancement et des principes de moulage scientifiques évitent les retards arbitraires dans l'outillage.
Données plutôt que conjectures : la mise en production nécessite des mesures vérifiables (FAI, capacité du processus), et pas seulement une pièce « belle ».
Comprendre le but exact de chaque étape du procès évite les problèmes de communication. Les acheteurs s’attendent souvent à des pièces parfaites dès le premier essai. Cette attente conduit à une panique inutile. Chaque phase cible un objectif d’ingénierie bien précis.
L'étape T0 se concentre entièrement sur le moule lui-même. L'objectif principal est de vérifier la fonctionnalité mécanique. Les ingénieurs inspectent soigneusement l’alignement du noyau et de la cavité. Ils testent les mécanismes d'éjection pour garantir le bon mouvement des broches. Ils valident également l’intégrité des conduites d’eau sous pression. Une conduite d’eau qui fuit à ce stade nécessite une intervention immédiate.
Pendant T0, vous devez vous attendre à des pièces incomplètes. Les composants présenteront probablement des défauts esthétiques. Certaines parties peuvent montrer des plans courts ou un flash intense. C'est tout à fait normal. L’accent reste strictement mis sur un fonctionnement sûr et cohérent des outils. Les outilleurs veulent savoir si le moule s’ouvre et se ferme sans endommager l’acier. Si la mécanique fonctionne parfaitement, l'outil passe T0.
La phase T1 déplace le focus de l’outil vers la pièce en plastique. L’objectif ici est de produire les premières pièces complètes pour le contrôle dimensionnel. Cette phase génère les échantillons nécessaires pour l’inspection du premier article (FAI). Les ingénieurs de procédés établissent les paramètres d’injection de base. Ils composent les temps de remplissage, les températures de fusion et maintiennent les pressions.
A ce stade, vous attendez une vérification de la géométrie majeure. La pièce doit ressembler physiquement au produit final. Les ingénieurs identifieront les ajustements mineurs requis. Ils préfèrent les changements « sans danger pour l'acier ». Un changement d'acier sans danger signifie laisser du métal supplémentaire sur l'outil pendant la coupe. Il est toujours plus facile de retirer l’acier plus tard que de le ressouder.
Ces étapes finales se concentrent sur le raffinement. L'objectif principal est de composer avec des finitions cosmétiques. Les outilleurs appliquent les textures finales et les niveaux de brillance. Ils équilibrent également les outils multi-empreintes pour garantir un remplissage uniforme sur toutes les pièces. Les ingénieurs s’efforcent de stabiliser les temps de cycle pour une efficacité maximale.
À la fin du T3, les attentes sont strictes. Le processus doit être verrouillé. L'outil est ensuite autorisé pour la validation de la production à faible volume. Une fois la validation réussie, le moule est entièrement libéré pour la production en série.
La préparation dicte la rapidité de votre procès. Se lancer dans une presse sans une liste de contrôle rigoureuse garantit des retards. Un lancement réussi nécessite de vérifier au préalable plusieurs variables critiques.
Adaptation de l'équipement et de l'environnement : la presse d'essai doit correspondre à la presse de production prévue. Vous devez vérifier le tonnage, la taille du baril et l'espacement des barres de liaison. Un essai sur une presse de 200 tonnes ne sert à rien si la production nécessite une presse de 400 tonnes. Un équipement adapté garantit une répétabilité stricte du processus.
Validation de la préparation des matériaux : la préparation de la résine a un impact direct sur la qualité de la pièce. Les opérateurs doivent veiller au strict respect des temps de séchage des résines. L'excès d'humidité provoque des évasements et des pièces fragiles. Vous devez également utiliser le polymère exact de qualité production. L'utilisation d'un substitut générique invalide l'intégralité de vos données d'essai.
Scientific Molding Foundation : Les essais modernes reposent sur la physique et non sur des conjectures. Les ingénieurs doivent établir des données de base avant l’éjection de la pièce. Ils mènent des études rhéologiques approfondies. Celles-ci incluent la cartographie des courbes de viscosité, le test des chutes de pression et la détermination des temps de scellement des vannes.
Protocole de conformité : les secteurs hautement réglementés exigent une documentation stricte. Pour les projets médicaux ou automobiles, la conformité commence tôt. Vous devez vous assurer que les cadres IQ/OQ/PQ (Installation, Operational and Performance Qualification) sont en place avant T0. Manquer cette étape force un redémarrage complet du processus de validation.
Les acheteurs demandent souvent pourquoi les essais prennent autant de temps. L’acte physique d’injecter du plastique ne prend que quelques heures. Les vrais retards surviennent loin de la machine.
L'hypothèse de « l'essai de 60 jours » est en grande partie un mythe né d'une mauvaise gestion de projet. Lorsque les délais s’allongent, c’est rarement dû au temps machine. Les retards se produisent généralement dans la salle d'outillage. Ils proviennent également de mauvais transferts de communication entre les départements. Attendre l’approbation des clients ou expédier des échantillons à travers le monde prend des semaines. L’optimisation de ces transferts administratifs réduit considérablement le délai de livraison global.
Une mauvaise conception des pièces constitue le principal ennemi d’un essai rapide. Ignorer les principes du DFM crée d’énormes obstacles. Par exemple, sauter des angles de dépouille adéquats empêche les pièces de s'éjecter en douceur. Une épaisseur de paroi incohérente entraîne de graves déformations et des marques d'affaissement. Ces erreurs de conception fondamentales imposent des boucles de modification étendues entre T1 et T2. Obtenir la conception dès le départ élimine ces cycles de retouche coûteux.
L'emplacement physique de vos fournisseurs a un impact sur la vitesse. L’envoi de moules à travers les frontières pour des essais ajoute d’immenses risques et retards. Cela explique pourquoi l'utilisation de bout en bout Les services de moulage par injection réduisent les délais de livraison de manière si efficace. Lorsque les outilleurs et les ingénieurs de procédés travaillent au même étage, la communication est instantanée. Ils peuvent diagnostiquer un problème de solin au niveau de la presse, retirer le moule et ajuster l’acier en quelques heures.
Vous avez besoin d’une méthode structurée pour examiner les données des essais. Approuver un outil basé uniquement sur l’esthétique invite au désastre. Un cadre d’évaluation rigoureux sépare les partenaires fiables des partenaires pauvres.
Apprendre à lire l’inspection du premier article (FAI) est crucial. Une pièce complexe peut avoir des centaines de dimensions. Concentrez votre attention sur les dimensions critiques pour la fonction (CTF) plutôt que sur les tolérances non critiques. Si une courbe esthétique non critique est décalée de 0,01 mm, cela est rarement important. Si une dimension d'encliquetage d'accouplement échoue, la pièce est inutile. Hiérarchisez votre examen en fonction du risque fonctionnel.
Des défauts apparaîtront lors des premiers essais. Votre objectif est d'identifier la cause première des problèmes tels que les marques d'enfoncement, les éclairs ou les déformations. Vous devez demander à votre partenaire de prouver la solution proposée. Ils doivent préciser si le correctif nécessite un simple ajustement du processus ou une modification matérielle de l'outil. Approprié Les services de fabrication de moules fournissent une documentation claire reliant les défauts à des actions correctives spécifiques.
Défaut d'essai |
Description visuelle |
Ajustement potentiel du processus |
Correction potentielle de l'outillage dur |
|---|---|---|---|
Éclair |
Excès de plastique qui s'infiltre le long des lignes de séparation. |
Réduisez la pression d’injection ou le tonnage des pinces. |
Réusinez la ligne de séparation pour une fermeture en acier plus serrée. |
Marques d'évier |
Dépressions à la surface des sections épaisses. |
Augmentez la pression de maintien et le temps de refroidissement. |
Modifiez la conception des pièces pour éliminer les zones épaisses. |
Plans courts |
Remplissage incomplet de la cavité du moule. |
Augmentez la température de fusion ou la vitesse d'injection. |
Élargissez la taille de la porte ou améliorez les canaux de ventilation. |
Gauchissement |
Déformation de la pièce après éjection et refroidissement. |
Ajustez le temps de refroidissement et l’équilibre de la température du moule. |
Déplacez les conduites d’eau pour un refroidissement uniforme. |
Une pièce dimensionnellement parfaite est inutile si sa réalisation est trop longue. Vous devez vérifier que la durée du cycle d'essai correspond à la durée de cycle initialement indiquée. Si un fournisseur propose un cycle de 15 secondes mais nécessite 35 secondes pour produire une bonne pièce, vous êtes confronté à un problème. Une belle pièce produite en deux fois le temps de cycle indiqué est un échec commercial. Tenez votre fournisseur responsable des mesures indiquées.
Évaluez la manière dont votre fournisseur présente les données d'essai. Cachent-ils les échecs ? Vous montrent-ils uniquement les cinq meilleures parties d’une série de 50 coups ? Des partenaires fiables fournissent des fiches de paramètres transparentes. Ils vous montrent les rebuts, expliquent les échecs et proposent des solutions concrètes. La transparence pendant le T1 renforce la confiance pour une production à grand volume.
Tous les essais n’impliquent pas de nouveaux moules. Le protocole change sensiblement selon l’origine de l’outil. La reconnaissance de ces différences atténue les risques majeurs de production.
Lors de la mise en service d’un nouveau moule, le territoire est inexploré. L'accent principal est mis sur les ajustements d'outillage en toute sécurité avec l'acier. Les ingénieurs doivent soigneusement équilibrer le système de glissières, en particulier dans les outils à forte cavitation. Ils doivent établir la fenêtre de traitement initiale à partir de zéro. Ce scénario nécessite de la patience et le strict respect des principes scientifiques de moulage évoqués précédemment.
Le déplacement d'un outil existant vers un nouveau fournisseur introduit différentes variables. L’accent est désormais mis sur la traduction machine à machine. Un processus qui a fonctionné sur une presse en Allemagne pourrait échouer sur une presse au Mexique. Les risques incluent des différences subtiles dans les capacités des refroidisseurs et les temps de réponse des contrôleurs. De plus, vous devez procéder à une évaluation approfondie de l’usure avant le premier tir d’essai. Les broches d'éjection peuvent être usées. Les lignes de séparation pourraient être écrasées. L'identification de ces problèmes avant d'appliquer la résine évite des dommages catastrophiques à l'outil.
Les essais de moisissures réussis ne sont jamais le fruit du hasard. Ils sont le résultat direct de listes de contrôle rigoureuses, de définitions strictes des étapes et d’une validation basée sur des données. Comprendre les objectifs distincts de T0 et T1 évite les attentes irréalistes. Donner la priorité aux données scientifiques plutôt qu’aux conjectures visuelles garantit la stabilité de la fabrication à long terme.
Votre prochaine étape devrait consister à auditer la méthodologie d'essai de votre fournisseur actuel. Demandez-leur leurs listes de contrôle avant le coup d’envoi. Demandez leurs données scientifiques de moulage issues de projets précédents. S’ils ne peuvent pas fournir ces documents, vous risquez d’être confronté à des retards inutiles plus tard.
La planification proactive élimine les goulots d’étranglement dans la fabrication. Nous encourageons les acheteurs confrontés à des projets de moulage par injection à venir à demander un examen du moule dès le début de la phase de conception. L'alignement de votre stratégie DFM sur un cadre de validation éprouvé garantit un calendrier d'essai prévisible et sans stress.
R : T0 se concentre strictement sur la validation mécanique du moule. Les ingénieurs testent la cinématique des outils, les conduites d'eau et l'éjection sans se soucier de l'esthétique des pièces. T1 se concentre sur la production initiale des pièces. Il donne les premières pièces complètes pour la mesure dimensionnelle et l'inspection du premier article (FAI).
R : La taille des échantillons FAI standard varie généralement de 15 à 30 coups consécutifs. Le nombre exact dépend du nombre de cavités et des exigences spécifiques de l'industrie. Les secteurs médical et automobile nécessitent souvent des ensembles d’échantillons plus grands pour prouver la capacité des processus statistiques.
R : Le paiement dépend de la cause profonde. Si le fournisseur n'a pas réussi à couper l'acier selon les spécifications CAO convenues, il absorbe le coût de la modification. Si le client demande une modification de conception après T1, il paie les révisions techniques.
R : Il est fortement déconseillé de démarrer la production immédiatement après le T1. Sauter la phase d’optimisation T2 risque d’entraîner une instabilité des processus à long terme. Cela entraîne souvent des temps de cycle irréguliers, des finitions cosmétiques non raffinées et des taux de rebut nettement plus élevés lors de la production de masse.


