


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Автор: Редактор сайта Время публикации: 29.10.2026 Происхождение: Сайт


В отрасли существует устойчивый миф об испытаниях плесени. Многие покупатели считают, что эти фазы по своей сути хаотичны. Они ожидают от 30 до 60 дней бесконечных изменений, задержек и разочарований. Это предположение попросту неверно. Испытание плесени никогда не должно стать препятствием. От самого первого выстрела до финальной квалификации – это критический этап проверки. Это тот самый момент, когда теоретическая инженерия встречается с физической реальностью. Правильное планирование устраняет хаос из этого процесса.
Партнерство с прозрачными поставщиками услуг, основанными на данных, имеет важное значение. Это станет вашей лучшей стратегией, позволяющей избежать неприятных пробных циклов. Тщательная предварительная проверка обеспечивает предсказуемый переход к массовому производству. Понимая каждый этап тестирования, вы можете оптимизировать весь производственный график. Вы быстро научитесь правильно структурировать испытания. Ниже мы подробно рассмотрим, как тщательное планирование сокращает сроки и поставляет компоненты более высокого качества в установленные сроки.
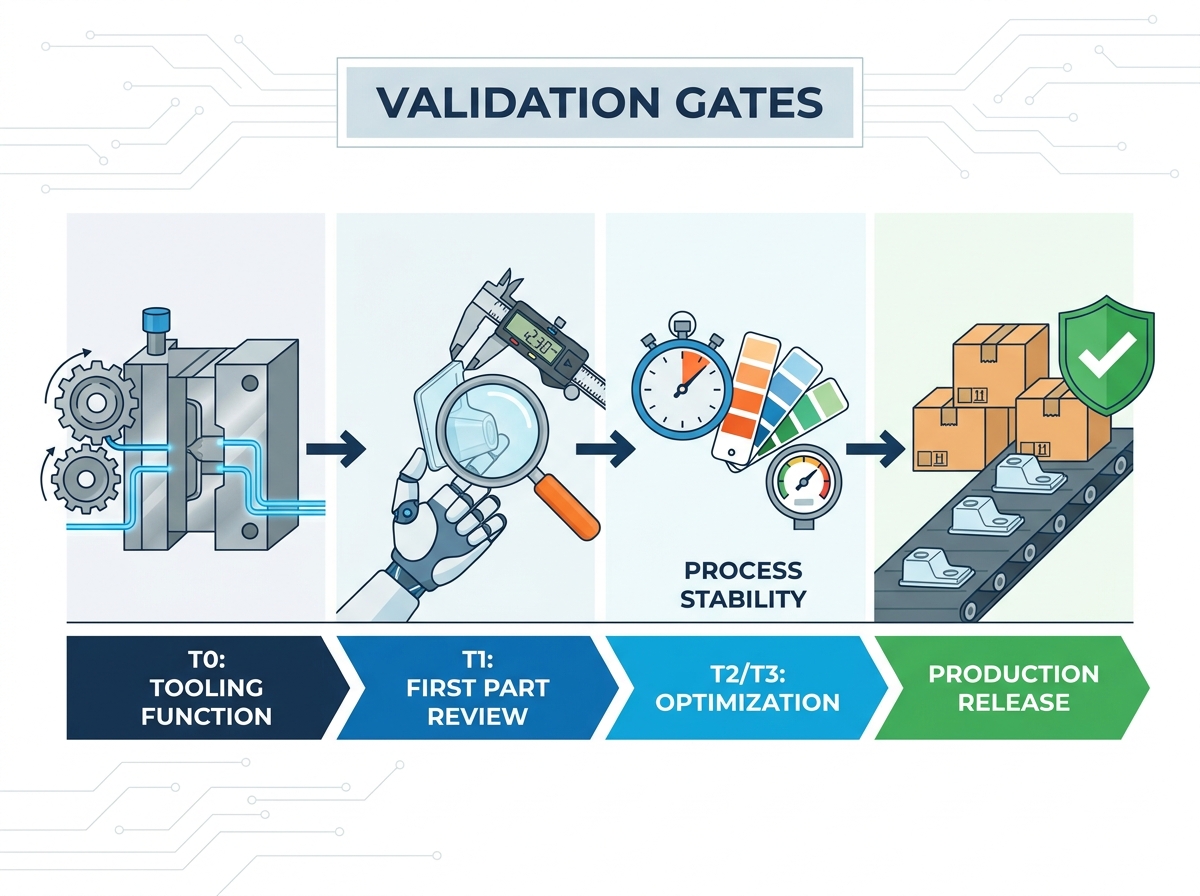
T0 — для формы, T1 — для детали: T0 проверяет работу механического инструмента; T1 дает первые детали, подлежащие проверке для проверки размеров.
Подготовка определяет сроки: тщательные контрольные списки перед началом работ и научные принципы формования предотвращают произвольные задержки с оснасткой.
Данные важнее догадок: для выпуска продукции требуются поддающиеся проверке показатели (FAI, возможности процесса), а не просто «красивая» деталь.
Понимание точной цели каждого этапа испытаний предотвращает недопонимание. Покупатели часто ожидают идеальных деталей уже во время первого испытания. Это ожидание приводит к ненужной панике. Каждый этап нацелен на очень конкретную инженерную задачу.
Этап Т0 полностью фокусируется на самой пресс-форме. Основная цель – проверка механической работоспособности. Инженеры тщательно проверяют выравнивание сердечника и полости. Они проверяют механику выталкивания, чтобы убедиться в плавности хода штифтов. Они также проверяют целостность водопровода под давлением. Утечка водопровода на этом этапе требует немедленного вмешательства.
Во время Т0 следует ожидать неполных деталей. Компоненты, скорее всего, будут иметь косметические дефекты. На некоторых участках могут быть видны короткие кадры или сильная вспышка. Это совершенно нормально. Основное внимание по-прежнему уделяется безопасной и стабильной работе инструмента. Производители инструментов хотят знать, открывается ли форма и закрывается ли она без повреждения стали. Если механика работает безупречно, инструмент проходит Т0.
Фаза Т1 смещает фокус с инструмента на пластиковую деталь. Целью здесь является производство первых полноценных деталей для контроля размеров. На этом этапе создаются необходимые образцы для первой проверки товара (FAI). Инженеры-технологи устанавливают базовые параметры впрыска. Они регулируют время наполнения, температуру плавления и удерживают давление.
На этом этапе ожидается проверка основной геометрии. Деталь должна физически напоминать конечный продукт. Инженеры определят незначительные необходимые корректировки. Они предпочитают «безопасные» изменения. Безопасная замена стали означает, что во время резки на инструменте остается дополнительный металл. Всегда легче потом снять сталь, чем приваривать ее обратно.
Эти заключительные этапы сосредоточены на доработке. Основная задача – набрать косметическую отделку. Производители инструментов наносят окончательные текстуры и уровни блеска. Они также балансируют инструменты с несколькими полостями, чтобы обеспечить равномерное заполнение всех частей. Инженеры работают над стабилизацией времени цикла для достижения максимальной эффективности.
К концу Т3 ожидания ужесточаются. Процесс должен быть заблокирован. Затем инструмент очищается для проверки мелкосерийного производства. После успешной проверки пресс-форма полностью готова к массовому производству.
Подготовка определяет скорость вашего судебного разбирательства. Выход в прессу без тщательного контрольного списка гарантирует задержки. Успешный старт требует предварительной проверки нескольких важных переменных.
Соответствие оборудования и условий эксплуатации. Пробный пресс должен соответствовать запланированному производственному прессу. Вы должны проверить тоннаж, размер ствола и расстояние между тягами. Испытание 200-тонного пресса ничего не значит, если для производства требуется 400-тонный пресс. Соответствующее оборудование обеспечивает строгую повторяемость процесса.
Проверка подготовки материала: подготовка смолы напрямую влияет на качество детали. Операторы должны обеспечить строгое соблюдение времени высыхания смолы. Излишняя влага приводит к расшатыванию и ослаблению деталей. Вы также должны использовать именно тот полимер производственного класса. Использование непатентованного заменителя делает недействительными все данные вашего исследования.
Фонд научного формования: Современные испытания основаны на физике, а не на догадках. Инженеры должны установить исходные данные перед выбросом детали. Они проводят углубленные реологические исследования. К ним относятся картирование кривых вязкости, тестирование перепадов давления и определение времени уплотнения затвора.
Протокол соответствия: строго регулируемые отрасли требуют строгой документации. Для медицинских или автомобильных проектов соблюдение требований начинается заранее. Вы должны обеспечить наличие рамок IQ/OQ/PQ (квалификация установки, эксплуатации и производительности) до T0. Пропуск этого шага приводит к полному перезапуску процесса проверки.
Покупатели часто спрашивают, почему пробные версии занимают так много времени. Физический акт инъекции пластика занимает всего несколько часов. Настоящие задержки происходят вдали от машины.
Предположение о «60-дневной пробной версии» во многом является мифом, порожденным плохим управлением проектами. Когда сроки растягиваются, это редко происходит из-за машинного времени. Задержки обычно случаются в инструментальном цехе. Они также возникают из-за плохой передачи информации между отделами. Ожидание одобрения клиента или доставка образцов по всему миру занимает недели. Оптимизация этой административной передачи резко сокращает общее время выполнения заказа.
Плохая конструкция детали — главный враг быстрого испытания. Игнорирование принципов DFM создает огромные препятствия. Например, пропуск адекватных углов уклона препятствует плавному выталкиванию деталей. Непостоянная толщина стенок приводит к серьезному короблению и утоплению. Эти фундаментальные ошибки проектирования приводят к расширению циклов модификации между T1 и T2. Правильное проектирование исключает эти дорогостоящие циклы доработок.
Физическое расположение ваших поставщиков влияет на скорость. Доставка форм через границу для испытаний добавляет огромный риск и задержки. Это объясняет, почему использование сквозного Услуги по литью под давлением эффективно сокращают время выполнения заказов. Когда производители инструментов и инженеры-технологи работают на одном этаже, общение происходит мгновенно. Они могут диагностировать неисправность на прессе, вытащить форму и отрегулировать сталь в течение нескольких часов.
Вам нужен структурированный метод анализа данных испытаний. Одобрение инструмента, основанного только на эстетике, чревато катастрофой. Строгая система оценки отличает надежных партнеров от плохих.
Научиться читать первую проверку товара (FAI) имеет решающее значение. Сложная деталь может иметь сотни измерений. Сосредоточьте свое внимание на размерах, имеющих решающее значение для функции (CTF), а не на некритических допусках. Если некритичная эстетическая кривая отклоняется на 0,01 мм, это редко имеет значение. Если сопряженный размер с защелкой не удается выполнить, деталь становится бесполезной. Приоритизируйте свою проверку на основе функционального риска.
Дефекты будут возникать во время ранних испытаний. Ваша цель — определить основную причину таких проблем, как вмятины, засветы или деформации. Вы должны потребовать от своего партнера доказать предложенное им решение. Они должны уточнить, требует ли исправление простой настройки процесса или жесткой модификации инструмента. Правильный Услуги по изготовлению пресс-форм предоставляют четкую документацию, связывающую дефекты с конкретными корректирующими действиями.
Пробный дефект |
Визуальное описание |
Потенциальная корректировка процесса |
Возможное исправление жесткого инструмента |
|---|---|---|---|
Вспышка |
Избыток пластика просачивается по линиям разъема. |
Уменьшите давление впрыска или усилие зажима. |
Переобработать линию разъема для более плотного соединения стали. |
Раковины |
Впадины на поверхности толстых срезов. |
Увеличьте давление выдержки и время охлаждения. |
Измените конструкцию детали, чтобы удалить толстые области. |
Короткие снимки |
Неполное заполнение полости формы. |
Увеличьте температуру расплава или скорость впрыска. |
Увеличьте размер ворот или улучшите вентиляционные каналы. |
Деформация |
Деформация детали после выброса и охлаждения. |
Отрегулируйте время охлаждения и температурный баланс формы. |
Переместите водопроводы для равномерного охлаждения. |
Идеальная по размерам деталь бесполезна, если ее изготовление занимает слишком много времени. Вы должны убедиться, что время пробного цикла соответствует первоначально заявленному времени цикла. Если поставщик указывает 15-секундный цикл, но для изготовления качественной детали ему требуется 35 секунд, вы сталкиваетесь с проблемой. Красивая деталь, произведенная за время цикла, вдвое превышающее указанное, является коммерческим провалом. Привлекайте своего поставщика к ответственности за указанные показатели.
Оцените, как ваш поставщик представляет данные испытаний. Скрывают ли они неудачи? Они показывают вам только пять лучших моментов из серии из 50 выстрелов? Надежные партнеры предоставляют прозрачные таблицы параметров. Они покажут вам записки, объяснят ошибки и предложат действенные решения. Прозрачность во время T1 укрепляет доверие к крупносерийному производству.
Не во всех испытаниях используются совершенно новые формы. Протокол существенно меняется в зависимости от происхождения инструмента. Признание этих различий снижает основные производственные риски.
При вводе в эксплуатацию новой формы территория неизведанная. Основное внимание уделяется настройке инструментов, безопасных для стали. Инженеры должны тщательно сбалансировать систему направляющих, особенно в инструментах с высокой кавитацией. Они должны установить начальное окно обработки с нуля. Этот сценарий требует терпения и строгого соблюдения научных принципов формирования, обсуждавшихся ранее.
Перенос устаревшего инструмента к новому поставщику приводит к появлению других переменных. Акцент смещается на машинный перевод. Процесс, который сработал на печатной машине в Германии, может потерпеть неудачу на печатной машине в Мексике. Риски включают незначительные различия в мощности чиллера и времени реагирования контроллера. Кроме того, перед первым пробным выстрелом необходимо провести тщательную оценку износа. Выталкивающие штифты могут быть изношены. Линии разделения могут быть раздавлены. Выявление этих проблем перед использованием смолы предотвращает катастрофическое повреждение инструмента.
Успешные испытания плесени никогда не являются результатом удачи. Они являются прямым результатом строгих контрольных списков, строгих определений этапов и проверки на основе данных. Понимание различных целей T0 и T1 предотвращает нереалистичные ожидания. Приоритет научных данных над визуальными догадками обеспечивает долгосрочную стабильность производства.
Следующим вашим шагом должен стать аудит методологии испытаний вашего текущего поставщика услуг. Попросите у них контрольные списки перед началом игры. Запросите их научные данные по формованию из предыдущих проектов. Если они не смогут предоставить эти документы, вы можете столкнуться с ненужными задержками в будущем.
Упреждающее планирование устраняет узкие места производства. Мы призываем покупателей, которым предстоит реализовать предстоящие проекты по литью под давлением, запросите проверку пресс-формы на раннем этапе проектирования. Согласование вашей стратегии DFM с проверенной системой проверки обеспечивает предсказуемый и свободный от стресса график испытаний.
Ответ: T0 ориентирован исключительно на механическую проверку пресс-формы. Инженеры проверяют кинематику инструмента, ватерлинии и выброс, не беспокоясь об эстетике детали. T1 ориентирован на производство первоначальных деталей. Он производит первые готовые детали для измерения размеров и первой проверки изделия (FAI).
Ответ: Стандартные размеры выборки FAI обычно составляют от 15 до 30 последовательных выстрелов. Точное количество зависит от количества полостей и конкретных отраслевых требований. Медицинский и автомобильный секторы часто требуют более крупных наборов выборок для подтверждения возможностей статистического процесса.
О: Оплата зависит от основной причины. Если поставщику не удалось разрезать сталь в соответствии с согласованными спецификациями САПР, расходы на модификацию берет на себя поставщик. Если клиент запрашивает изменение конструкции после Т1, клиент платит за технические изменения.
О: Начинать производство сразу после Т1 крайне не рекомендуется. Пропуск этапа оптимизации Т2 рискует привести к долгосрочной нестабильности процесса. Это часто приводит к нестабильному времени цикла, некачественной косметической отделке и значительно более высокому проценту брака во время массового производства.


