


schließen
Wählen Sie Ihre Website
Global
Soziale Medien
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.10.2026 Herkunft: Website


Um die wahre Leistungsfähigkeit eines Fertigungslieferanten beurteilen zu können, muss man über ausgefeilte Verkaufsaussagen hinausgehen. Sie müssen ihre überprüfbare Qualitätskontrolldokumentation genau prüfen, um ihre tatsächliche Kompetenz zu bestätigen. In der Präzisionsfertigung besteht eine riesige Lücke zwischen der Lieferung eines „guten Prototyps“ und der Durchführung eines „zuverlässigen Produktionslaufs“. Eine strenge Inspektionsberichterstattung fungiert als wesentliche Brücke über diese Lücke. Ohne objektive Daten setzen Käufer effektiv auf die Einhaltung der Teilevorschriften.
In diesem Artikel werden die wichtigsten Dokumentationsframeworks vorgestellt: FAI, CMM, ISIR und PPAP. Unser Ziel ist es, Einkäufern und Ingenieuren dabei zu helfen, die geeignete Berichtsebene festzulegen. Sie erfahren, wie Sie Montagerisiken mindern können, ohne die Kosten unnötig in die Höhe zu treiben oder die Durchlaufzeiten zu verlängern. Die Abstimmung des richtigen Berichts auf Ihren Produktlebenszyklus verhindert kritische Ausfälle. Es sorgt dafür, dass Ihre Lieferkette vorhersehbar, hocheffizient und stets innerhalb der Budgetvorgaben bleibt.
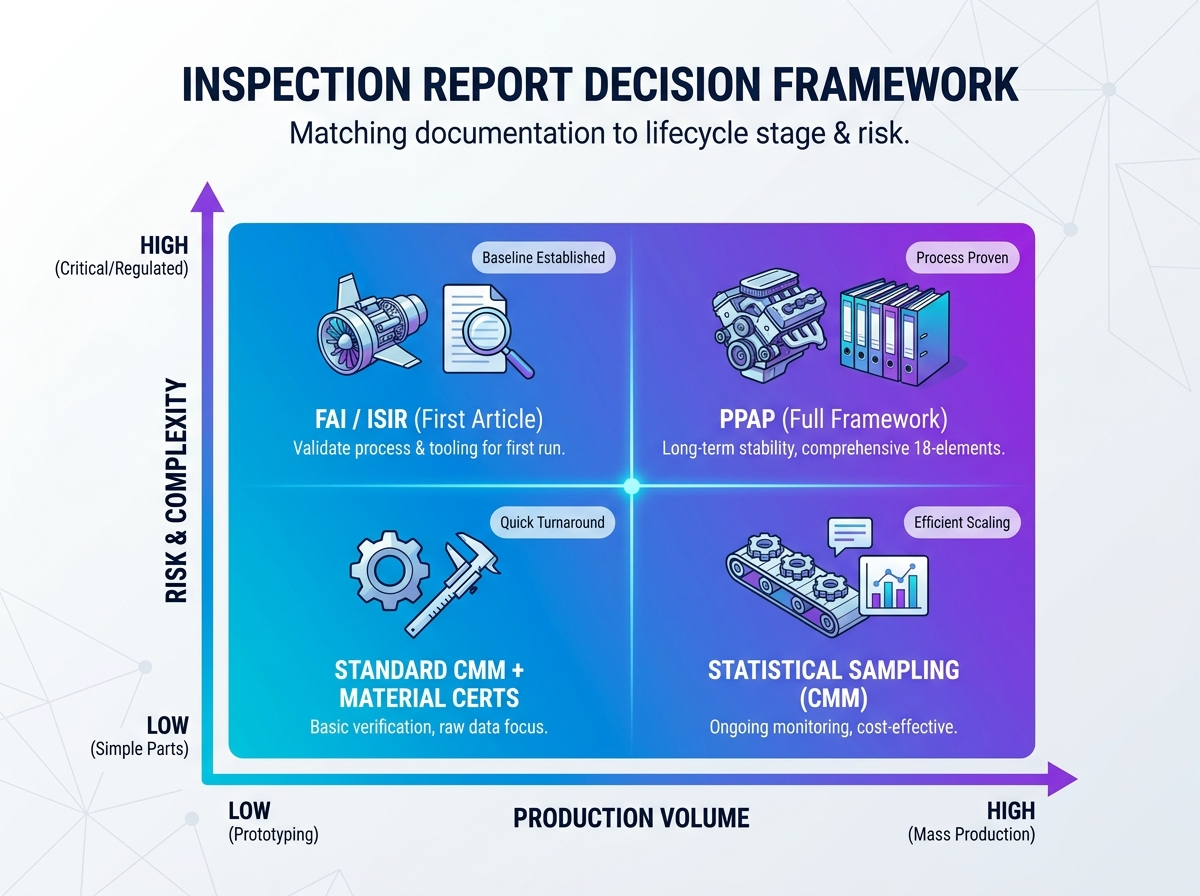
FAI (Erstmusterprüfung) und ISIR: Validiert, dass der Herstellungsprozess ein konformes Teil gemäß den genauen Spezifikationen produzieren kann, bevor die vollständige Produktion beginnt.
CMM-Berichte (Koordinatenmessgeräte): Bietet unvoreingenommene Rohdaten, die für die Überprüfung enger Toleranzen und komplexer Geometrien von entscheidender Bedeutung sind.
PPAP (Production Part Approval Process): Bietet ein umfassendes 18-Elemente-Framework, das langfristige Prozessstabilität und Wiederholbarkeit für hochvolumige oder stark regulierte Branchen gewährleistet.
Kosten-Risiko-Verhältnis: Die Angabe des richtigen Berichts hängt von der Phase des Produktlebenszyklus ab – eine Überspezifizierung (z. B. die Anforderung eines vollständigen PPAP für Prototypen in geringen Stückzahlen) führt zu unnötigen Verzögerungen, während eine Unterspezifizierung das Risiko von Montagefehlern birgt.
Der Übergang von einer digitalen CAD-Datei zur physischen Produktion bringt unvorhersehbare Variablen mit sich. Werkzeugverschleiß kommt ständig vor. Die thermische Ausdehnung verändert die Materialabmessungen beim aggressiven Schneiden. Die Ausrichtung der Vorrichtungen ändert sich bei langen Produktionsläufen geringfügig. Spindelvibrationen können die Oberflächenbeschaffenheit unerwartet verändern. Käufer benötigen einen absoluten Nachweis der Prozessstabilität. Sie können sich nicht auf mündliche Zusicherungen oder eine einzige goldene Probe verlassen.
Standardisierte Inspektionsberichte lösen genau dieses Geschäftsproblem. Sie übersetzen subjektive Qualitätsansprüche in objektive, überprüfbare Daten. Mit diesen Dokumenten erhalten Sie einen klaren, nachvollziehbaren Papierweg. Wenn ein Lieferant standardisierte Daten bereitstellt, beweist er, dass seine Fertigungsumgebung unter strenger Kontrolle bleibt. Diese Daten schützen Ihre Montagelinie vor unerwarteten Engpässen.
Allerdings müssen wir diese Berichte kritisch betrachten. Ein Bericht ist nur so gut wie der physische Prozess, den er misst. Die Erstellung perfekter Unterlagen allein schafft noch keine Qualität. Es beweist lediglich, dass der Arbeitsablauf eines Lieferanten wiederholbar bleibt. Es hilft niemandem, aus einem fehlerhaften oder manipulierten Prozess fehlerfreie Dokumente zu generieren. Käufer müssen nach Beweisen für eine echte Prozesskontrolle suchen und nicht nur nach ausgefüllten Formularen.
Fordern Sie neben zusammenfassenden Berichten immer auch Rohmessdaten an. Achten Sie auf Transparenz bei geringfügigen Abweichungen. Ein Lieferant, der ein geringfügiges außerhalb der Toleranz liegendes Merkmal offen anspricht, ist im Allgemeinen vertrauenswürdiger. Sie zeigen, dass sie ihre Prozesse aktiv überwachen, anstatt Fehler hinter bereinigtem Papierkram zu verstecken.
Vor der Genehmigung Wenn Sie kundenspezifisch bearbeitete Komponenten für einen vollständigen Produktionslauf benötigen, müssen Sie die Ersteinrichtung überprüfen. Hier kommt der Erstmusterprüfung (FAI) und dem Erstmusterprüfbericht (ISIR) eine entscheidende Bedeutung zu.
FAI ist eng mit den Luft- und Raumfahrtstandards AS9102 verbunden. ISIR stellt den gleichwertigen Standard dar, der in allgemeinen Fertigungs- und Automobilzulieferketten zu finden ist. Beide Berichte dienen genau demselben Kernzweck. Sie überprüfen, ob alle technischen Designanforderungen, Spezifikationen und Toleranzen richtig verstanden werden. Sie stellen sicher, dass der Lieferant jedes Detail berücksichtigt, bevor er Tausende von Teilen zuschneidet.
Eine wichtige Regel regelt diese Inspektionen. Der „Erste Artikel“ muss unter exakten Produktionsbedingungen hergestellt werden. Der Lieferant muss die geplanten Produktionswerkzeuge, Standardvorschübe und normale Geschwindigkeiten verwenden. Ein Mechanikermeister kann das Teil nicht manuell auf einer manuellen Drehmaschine bearbeiten, um die Prüfung zu bestehen. Eine manuelle Optimierung macht den Zweck des Nachweises der langfristigen Prozesswiederholbarkeit völlig zunichte. Es entsteht eine falsche Grundlinie.
Bei der Bewertung dieser Gutachten sollten Käufer konkrete Bewertungskriterien einfordern:
Blasenzeichnungen: Jede Bemaßung in der CAD-Zeichnung muss eine eindeutige Nummer erhalten. Diese Zahl steht in direktem Zusammenhang mit einer bestimmten Messzeile im Inspektionsbericht.
Materialzertifizierungen: Rohstoffzertifikate müssen die Metallcharge bis zur ursprünglichen Mühle zurückverfolgen. Dies beweist, dass die Legierungszusammensetzung den strukturellen Anforderungen entspricht.
Spezielle Prozessgenehmigungen: Wenn das Teil eloxiert, wärmebehandelt oder plattiert werden muss, muss der Bericht Zertifikate dieser Zweitanbieter enthalten.
Klare Pass/Fail-Metriken: Der Bericht muss die tatsächlichen Messwerte anhand der akzeptablen Toleranzgrenzen abbilden. Es sollte etwaige Abweichungen deutlich hervorheben.
Ein häufiger Fehler besteht darin, eine FAI ausschließlich auf der Grundlage der Maßhaltigkeit zu genehmigen. Sie müssen auch die betriebliche Streckenführung überprüfen. Stellen Sie sicher, dass der Lieferant die genaue Maschinensequenz dokumentiert, die zur Herstellung des akzeptablen Teils verwendet wurde.
Bei der Koordinatenmessmaschinentechnologie (KMG) kommen fortschrittliche taktile Taster und optische Scansensoren zum Einsatz. Diese Maschinen bilden die physikalische Geometrie eines Teils im dreidimensionalen Raum ab. Sie erfassen exakte geometrische Daten für Präzisions-CNC-Bearbeitung . Dies liefert ein unvoreingenommenes mathematisches Modell der fertigen Komponente.
Manuelle Werkzeuge wie Messschieber und Mikrometer bleiben für grundlegende Prüfungen nützlich. Sie sind jedoch stark vom Gefühl des Bedieners abhängig. KMG-Geräte eliminieren menschliches Versagen aus der Gleichung. Es wendet eine konsistente, programmierbare Berührungskraft auf jede Funktion an.
Für komplexe Geometrien sollten Sie CMM-Berichte benötigen. Sie sind unerlässlich, wenn enge Toleranzen überprüft werden, z. B. +/- 0,005 mm. Sie validieren auch komplexe Beschreibungen zur geometrischen Bemaßung und Toleranz (GD&T). Merkmale wie die tatsächliche Position, Zylindrizität und Oberflächenprofil lassen sich von Hand kaum genau messen. Freiform-3D-Oberflächen basieren zur präzisen Profilerstellung vollständig auf CMM-Daten.
Obwohl CMM-Berichte eine unglaubliche Dimensionstransparenz bieten, weisen sie doch deutliche Einschränkungen auf. Sie müssen verstehen, was sie nicht können. Sie validieren die Geometrie perfekt. Sie messen jedoch nicht die innere Materialintegrität. Sie können die Oberflächenhärte nicht überprüfen. Sie testen auch nicht die Haltbarkeit der Oberflächenbeschaffenheit unter Umwelteinflüssen.
Versteckte Mängel: Ein Teil besteht möglicherweise die CMM-Prüfung, weist jedoch interne Mikrobrüche auf, die auf eine unsachgemäße Wärmebehandlung zurückzuführen sind.
Oberflächenrauheit: Standard-KMG-Messtaster messen keine Ra- oder Rz-Werte. Für die Oberflächenanforderungen benötigen Sie ein spezielles Profilometer.
Funktionelle Passform: CMM beweist Maße auf dem Papier. Es ersetzt nicht einen physischen Paarungstest mit einem benutzerdefinierten Messgerät.
Sie müssen sich auf CMM-Daten als nur einen Teil einer umfassenderen Inspektionsstrategie verlassen. Kombinieren Sie es mit Härteprüfungen, Materialzertifikaten und Funktionsmessgeräten, um die vollständige Konformität der Teile sicherzustellen.
Der Production Part Approval Process (PPAP) ist der ultimative Goldstandard für die Ausweitung der Fertigung. Es hat seinen Ursprung im Automobilsektor und unterliegt der strengen Norm IATF 16949. Heute nutzen es täglich Hersteller in den Bereichen Luft- und Raumfahrt, Medizin und Schwerindustrie.
PPAP bietet ein umfassendes 18-Elemente-Framework. Es geht weit über die bloße Messung eines einzelnen Teils hinaus. Es zwingt den Lieferanten, seine gesamte Produktionsmethodik zu analysieren. Wir werden die wichtigsten Elemente hervorheben, die für bearbeitete Komponenten erforderlich sind:
Prozess-FMEA (Fehlermöglichkeits- und Einflussanalyse): Dieses Dokument identifiziert potenzielle Produktionsfehler, bevor sie auftreten. Es zwingt den Lieferanten, Schadensbegrenzungspläne für Werkzeugbrüche, Stromausfälle oder Rohstoffschwankungen zu erstellen.
Kontrollplan: Dieser beschreibt genau, wie der Lieferant die Qualität während des Live-Laufs überwacht. Es bestimmt die Abtastfrequenzen und spezifische Messwerkzeuge.
Messsystemanalyse (MSA) / Gage R&R: Dies beweist, dass die Messwerkzeuge selbst für verschiedene menschliche Bediener genau und konsistent sind.
Fähigkeitsstudien (Cpk/Ppk): Diese statistischen Studien zeigen, dass der Prozess über Tausende von Zyklen enge Toleranzen einhalten kann. Ein Cpk von 1,33 entspricht der Standardstabilität. Ein Cpk von 1,67 weist auf eine außergewöhnliche Kontrolle hin.
Dieses umfassende Framework lässt sich direkt in strict integrieren Qualitätsmanagement und Zertifizierungen . Es beweist, dass ein Lieferant bei einer kontinuierlichen Auflage von 10.000 oder mehr Teilen enge Toleranzen einhalten kann. Es eliminiert das Rätselraten bei der Produktion vollständig.
Allerdings birgt die Einführung von PPAP erhebliche administrative Risiken. Es bringt einen enormen Papierkram mit sich. Die Erstellung eines vollständigen Level-3-PPAP erfordert wochenlange Entwicklungsarbeit. Sie sollten niemals ein vollständiges PPAP für einen kurzen Prototyping-Lauf anfordern. Die erforderlichen Ingenieurstunden werden Ihren endgültigen Stückpreis drastisch in die Höhe treiben. Passen Sie die PPAP-Einreichungsebene immer an Ihr tatsächliches Produktionsvolumen und Ihr Branchenrisikoprofil an. Eine übermäßig spezifizierte Dokumentation ist ein häufiger Fehler bei der Beschaffung.
Um den richtigen Inspektionsbericht auszuwählen, müssen Sie Ihr Qualitätsbudget gegen potenzielle Montagerisiken abwägen. Eine Volumen-Risiko-Matrix hilft, diese wichtige Entscheidung zu vereinfachen. Sie müssen das richtige Werkzeug für die richtige Phase der Produktreife auswählen.
Auswahlmatrix für Inspektionsebene
Produktionsphase |
Volumen |
Empfohlener Inspektionsbericht |
Hauptziel |
|---|---|---|---|
Prototyping |
Niedrig (1–50 Einheiten) |
Standard-KMG + Materialzertifikate |
Überprüfen Sie die grundlegende Designabsicht und die geometrische Passform. |
Erster Produktionslauf |
Mittel (50–1.000 Einheiten) |
FAI oder ISIR |
Richten Sie mithilfe von Produktionswerkzeugen ein Basis-Setup ein. |
Hohes Volumen / reguliert |
Hoch (10.000+ Einheiten) |
PPAP (Stufen 1–5) |
Gewährleisten Sie langfristige statistische Stabilität und Wiederholbarkeit. |
Nutzen Sie bei der Bewertung Ihres Fertigungspartners diese Dokumentationsanforderungen als strategischen Filter. Ein glaubwürdiger Partner sollte aktiv dagegen vorgehen, wenn Sie die Dokumentation für ein einfaches Teil mit geringem Risiko überfordern. Sie wissen, dass unnötiger Papierkram Ihr Geld verschwendet. Umgekehrt sollten sie proaktiv einen FAI für komplexe Erstaufbauten anbieten. Dieses proaktive Verhalten zeigt, dass ihnen Ihr Budget und ihre eigene betriebliche Effizienz am Herzen liegen.
Ihr nächster Schritt ist unkompliziert. Prüfen Sie die Musterinspektionsberichte eines potenziellen Lieferanten, bevor Sie einen Großauftrag vergeben. Das Anfordern redigierter Beispiele ihrer früheren FAI- oder CMM-Dokumente offenbart ihre wahren Messfähigkeiten. Außerdem werden die Klarheit der Dokumentation, die Formatierungsgewohnheiten und die allgemeine Liebe zum Detail hervorgehoben. Wenn ihre Musterberichte unorganisiert aussehen oder die Rückverfolgbarkeit fehlt, leiden ihre physischen Herstellungsprozesse wahrscheinlich unter denselben Problemen.
Wenn Sie ein vorhandenes Großserienteil an einen neuen Lieferanten übertragen, behandeln Sie es als Neueinführung. Fordern Sie einen neuen FAI oder einen PPAP der Stufe 3. Gehen Sie niemals davon aus, dass der neue Lieferant den Erfolg des alten Lieferanten einfach wiederholen kann, ohne eine eigene dokumentierte Basislinie festzulegen.
Es ist von entscheidender Bedeutung, den richtigen Inspektionsbericht auf die Lebenszyklusphase Ihrer Komponente abzustimmen. Es schafft den Ausgleich zwischen strenger Qualitätssicherung und notwendiger Kosteneffizienz. Überspezifizierte Berichte bremsen Ihre Lieferkette und belasten Ihr Budget. Eine Unterspezifizierung führt zu katastrophalen Montagefehlern und Garantieansprüchen.
Einkäufer und Ingenieure müssen eng mit ihrem Fertigungspartner zusammenarbeiten. Konsultieren Sie frühzeitig im RFQ-Prozess ihr Qualitätsteam. Definieren Sie sofort Ihre spezifischen Prüfkriterien. Legen Sie klare Akzeptanzstandards fest, bevor Sie Metall schneiden. Dieser proaktive Ansatz garantiert langfristigen Produktionserfolg, vorhersehbare Zeitpläne und überlegene Endprodukte.
A: FAI beweist, dass Sie unter tatsächlichen Produktionsbedingungen ein perfektes Teil herstellen können. Es legt ein Basis-Setup fest. PPAP beweist, dass Sie im Laufe der Zeit Tausende von Teilen identisch herstellen können, ohne dass es zu Prozessbeeinträchtigungen kommt. FAI konzentriert sich auf die Überprüfung des ursprünglichen Entwurfs. PPAP konzentriert sich auf langfristige statistische Stabilität, Risikominderung und kontinuierliche Prozesskontrolle.
A: Technisch gesehen ja, aber praktisch ist es selten. Die Prüfung von 100 % der Teile mit einem KMG führt zu massiven Produktionsengpässen. Es erhöht Ihren endgültigen Stückpreis dramatisch. Die moderne Qualitätskontrolle basiert stattdessen auf statistischen Stichproben. CMM bestätigt die Ersteinrichtung, während schnellere Gut/Schlecht-Messgeräte die laufende Produktion überwachen.
A: Käufer zahlen für die PPAP-Entwicklung normalerweise im Voraus. Lieferanten amortisieren diesen umfangreichen technischen Aufwand in den anfänglichen Werkzeugkosten oder den einmaligen technischen Kosten (NRE). Es erfordert einen erheblichen Verwaltungsaufwand. Betrachten Sie es als eine Vorabinvestition in die langfristige Stabilität der Lieferkette und nicht als versteckte Herstellungsgebühr.
A: Gage R&R (Repeatability and Reproducibility) ist ein entscheidendes Unterelement des PPAP-Frameworks. Es beweist, dass Ihre Messwerkzeuge und menschliche Bediener völlig konsistent bleiben. Wenn verschiedene Inspektoren mit denselben Messschiebern unterschiedliche Zahlen erhalten, werden Ihre Daten unbrauchbar. Gage R&R stellt sicher, dass Ihre Prüfdaten vertrauenswürdig sind.


