


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Просмотры: 0 Автор: Редактор сайта Время публикации: 22.10.2026 Происхождение: Сайт


Чтобы оценить истинные возможности поставщика-производителя, необходимо пройти мимо заявлений о продажах бриллиантов. Вы должны внимательно изучить их поддающуюся проверке документацию по контролю качества, чтобы подтвердить их фактическую компетентность. В точном производстве существует огромный разрыв между созданием «хорошего прототипа» и выполнением «надежного производственного цикла». Строгие отчеты о проверках служат важным мостом через этот разрыв. Без объективных данных покупатели фактически делают ставку на соответствие деталей.
В этой статье представлены основные структуры документации: FAI, CMM, ISIR и PPAP. Наша цель — помочь покупателям и инженерам указать соответствующий уровень отчетности. Вы узнаете, как снизить риски сборки без ненужного завышения затрат или увеличения сроков выполнения работ. Сопоставление правильного отчета с жизненным циклом вашего продукта предотвращает критические сбои. Благодаря этому ваша цепочка поставок будет предсказуемой, высокоэффективной и стабильно соответствующей бюджетным требованиям.
FAI (первая проверка изделия) и ISIR: подтверждает, что производственный процесс может производить деталь, соответствующую требованиям, в соответствии с точными спецификациями до начала полного производства.
Отчеты КИМ (координатно-измерительной машины): предоставляют необработанные, объективные данные о размерах, необходимые для проверки жестких допусков и сложной геометрии.
PPAP (Процесс утверждения производственных деталей): предлагает комплексную структуру из 18 элементов, обеспечивающую долгосрочную стабильность и повторяемость процесса для крупномасштабных или строго регулируемых отраслей.
Соотношение затрат и рисков. Выбор правильного отчета зависит от стадии жизненного цикла продукта: чрезмерные спецификации (например, требование полного PPAP для малосерийных прототипов) вызывают ненужные задержки, в то время как недостаточное указание приводит к сбоям сборки.
Переход от цифрового файла САПР к физическому производству приводит к появлению непредсказуемых переменных. Износ инструмента происходит постоянно. Тепловое расширение смещает размеры материала во время агрессивной резки. Выравнивание крепления незначительно меняется при длительном производстве. Вибрации шпинделя могут неожиданно изменить качество поверхности. Покупателям необходимо абсолютное доказательство стабильности процесса. Вы не можете полагаться на устные заверения или единственный золотой образец.
Стандартизированные отчеты о проверках решают именно эту бизнес-проблему. Они переводят субъективные заявления о качестве в объективные, поддающиеся проверке данные. Эти документы дают вам четкий и отслеживаемый документальный след. Когда поставщик предоставляет стандартизированные данные, он доказывает, что его производственная среда остается под строгим контролем. Эти данные защищают вашу сборочную линию от неожиданных узких мест.
Однако мы должны рассматривать эти отчеты через критическую призму. Отчет хорош настолько, насколько хорош физический процесс, который он измеряет. Создание идеальной документации само по себе не создает качества. Это просто доказывает, что рабочий процесс поставщика остается повторяемым. Создание безупречных документов на основе сломанного или измененного процесса никому не помогает. Покупатели должны искать доказательства подлинного контроля процесса, а не просто заполненные формы.
Всегда запрашивайте необработанные данные измерений вместе со сводными отчетами. Обеспечьте прозрачность в отношении незначительных отклонений. Поставщик, который открыто обсуждает незначительные отклонения от допуска, как правило, заслуживает большего доверия. Они показывают, что активно контролируют свои процессы, а не скрывают недостатки за очищенными документами.
Прежде чем утвердить изготовленные на заказ компоненты для полного производственного цикла, необходимо проверить первоначальную настройку. Именно здесь первостепенное значение приобретают первая проверка изделия (FAI) и отчет о первоначальной выборочной проверке (ISIR).
FAI глубоко привязана к аэрокосмическим стандартам AS9102. ISIR представляет собой эквивалентный стандарт, используемый в цепочках поставок общего производства и автомобилестроения. Оба отчета служат одной и той же основной цели. Они проверяют правильность понимания всех технических требований, спецификаций и допусков. Они гарантируют, что поставщик учитывает каждую деталь, прежде чем разрезать тысячи деталей.
Эти проверки регулируются важным правилом. «Первый товар» должен быть изготовлен в точных производственных условиях. Поставщик должен использовать запланированные производственные инструменты, стандартные подачи и нормальные скорости. Мастер-механик не может вручную отрегулировать деталь на ручном токарном станке, чтобы она прошла проверку. Ручная настройка полностью противоречит цели обеспечения долгосрочной повторяемости процесса. Это создает ложную базовую линию.
При оценке этих отчетов покупатели должны требовать конкретных критериев оценки:
Пузырьковые рисунки: каждому размеру на чертеже САПР должен быть присвоен уникальный номер. Это число напрямую связано с конкретной строкой измерения в отчете о проверке.
Сертификаты материалов. Сертификаты на сырье должны указывать происхождение партии металла до исходного завода. Это доказывает, что состав сплава соответствует структурным требованиям.
Одобрения специального процесса. Если деталь требует анодирования, термообработки или нанесения покрытия, отчет должен включать сертификаты от этих вторичных поставщиков.
Четкие показатели соответствия/неудачности: в отчете должны быть сопоставлены фактические измеренные значения с допустимыми пределами допуска. Он должен четко указывать на любые отклонения.
Распространенной ошибкой является одобрение FAI исключительно на основе точности размеров. Также необходимо проверить оперативную маршрутизацию. Убедитесь, что поставщик задокументировал точную последовательность станков, использованных для создания приемлемой детали.
В технологии координатно-измерительной машины (КИМ) используются усовершенствованные тактильные датчики и оптические сканирующие датчики. Эти машины отображают физическую геометрию детали в трехмерном пространстве. Они собирают точные геометрические данные для прецизионная обработка на станке с ЧПУ . Это обеспечивает объективную математическую модель готового компонента.
Ручные инструменты, такие как штангенциркули и микрометры, по-прежнему полезны для основных проверок. Однако они во многом полагаются на ощущения оператора. Оборудование КИМ исключает человеческий фактор из уравнения. Он применяет постоянную программируемую силу касания к каждой функции.
Вам потребуются отчеты CMM для сложной геометрии. Они необходимы при проверке жестких допусков, например +/- 0,005 мм. Они также проверяют сложные выноски геометрических размеров и допусков (GD&T). Такие характеристики, как истинное положение, цилиндричность и профиль поверхности, практически невозможно точно измерить вручную. 3D-поверхности произвольной формы полностью полагаются на данные КИМ для точного профилирования.
Хотя отчеты CMM обеспечивают невероятную прозрачность размеров, они имеют определенные ограничения. Вы должны понять, чего они не могут сделать. Они прекрасно проверяют геометрию. Однако они не измеряют внутреннюю целостность материала. Они не могут проверить твердость поверхности. Они также не проверяют долговечность отделки поверхности в условиях воздействия окружающей среды.
Скрытые дефекты: деталь может пройти проверку на КИМ, но содержать внутренние микротрещины из-за неправильной термообработки.
Шероховатость поверхности: Стандартные датчики КИМ не измеряют значения Ra или Rz. Вам понадобится специальный профилометр для определения требований к отделке.
Функциональность: КИМ подтверждает размеры на бумаге. Он не заменяет физическое испытание на сопряжение с использованием специального манометра.
Вы должны полагаться на данные ШМ как на часть более широкой стратегии проверки. Объедините их с испытаниями на твердость, сертификатами материалов и функциональными датчиками, чтобы обеспечить полное соответствие деталей.
Процесс утверждения производственных деталей (PPAP) — это высший золотой стандарт для расширения производства. Он зародился в автомобильном секторе в соответствии со строгим стандартом IATF 16949. Теперь производители в аэрокосмической, медицинской и тяжелой промышленности используют его ежедневно.
PPAP предлагает комплексную структуру, состоящую из 18 элементов. Это выходит далеко за рамки простого измерения одной детали. Это заставляет поставщика анализировать всю свою методологию производства. Выделим наиболее важные элементы, необходимые для обрабатываемых деталей:
FMEA процесса (анализ видов и последствий отказов): этот документ идентифицирует потенциальные производственные сбои до того, как они произойдут. Это вынуждает поставщика разрабатывать планы по предотвращению поломок инструментов, сбоев электропитания или изменений в сырье.
План контроля. В нем подробно описывается, как поставщик будет контролировать качество во время эксплуатации. Он диктует частоту дискретизации и конкретные инструменты измерения.
Анализ измерительной системы (MSA) / Gage R&R: Это доказывает, что сами измерительные инструменты являются точными и согласованными для разных операторов.
Исследования возможностей (Cpk/Ppk): Эти статистические исследования показывают, что процесс может выдерживать жесткие допуски в течение тысяч циклов. Cpk 1,33 представляет собой стандартную стабильность. Cpk 1,67 указывает на исключительный контроль.
Эта исчерпывающая структура напрямую интегрируется со строгими управление качеством и сертификация . Это доказывает, что поставщик может поддерживать жесткие допуски при непрерывном производстве 10 000 и более деталей. Это полностью исключает производственные догадки.
Однако принятие PPAP сопряжено со значительными административными рисками. Это влечет за собой огромную нагрузку по оформлению документов. Создание полного PPAP уровня 3 занимает несколько недель инженерного труда. Никогда не следует запрашивать полный PPAP для короткого запуска прототипа. Требуемые инженерные часы резко повысят вашу окончательную цену за штуку. Всегда сопоставляйте уровень подачи заявок PPAP с фактическим объемом производства и профилем отраслевых рисков. Чрезмерное уточнение документации является распространенной ошибкой при закупках.
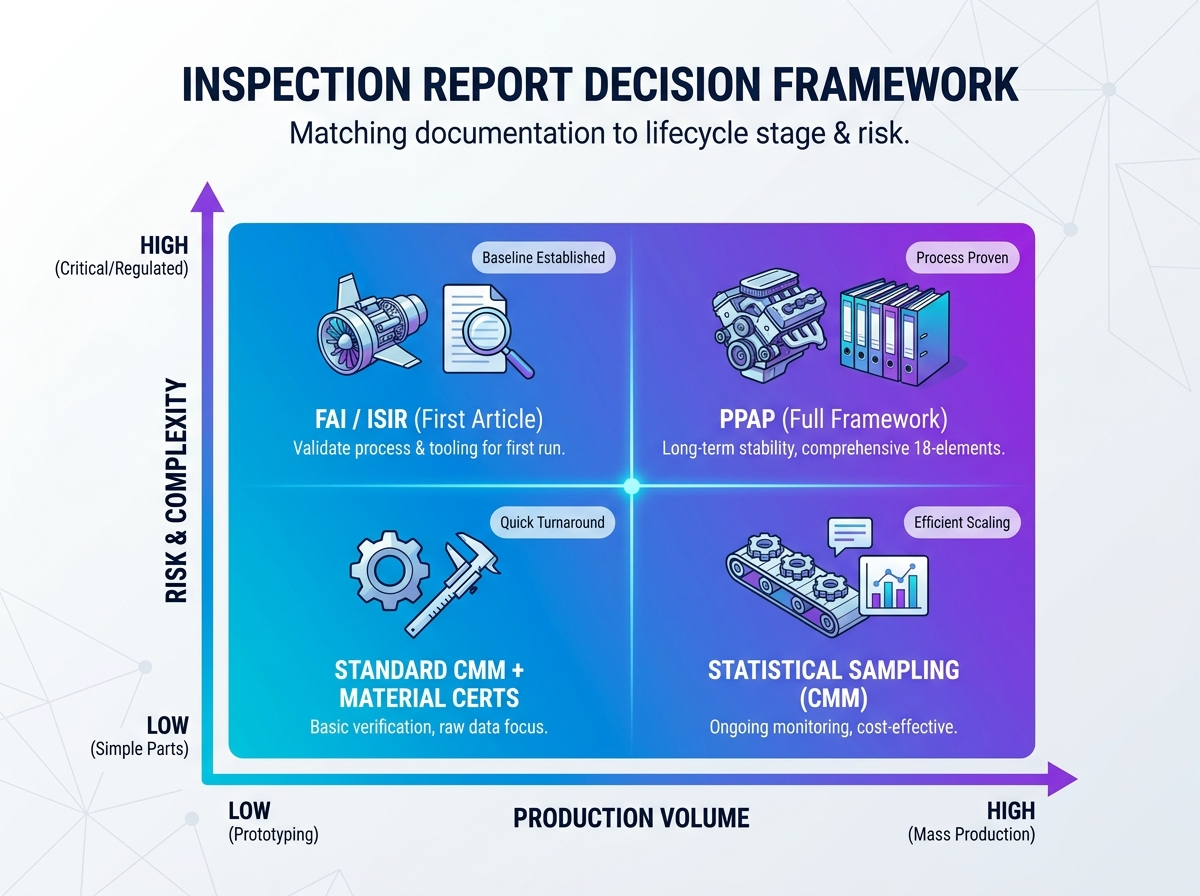
Выбор правильного отчета о проверке требует баланса между бюджетом на качество и потенциальными рисками сборки. Матрица объемов и рисков помогает упростить это важное решение. Вы должны выбрать правильный инструмент для нужной стадии зрелости продукта.
Матрица выбора уровня контроля
Этап производства |
Объем |
Рекомендуемый отчет об инспекции |
Основная цель |
|---|---|---|---|
Прототипирование |
Низкий (1-50 единиц) |
Стандартная КИМ + сертификаты на материалы |
Проверьте основной замысел проекта и геометрическое соответствие. |
Первый производственный цикл |
Средний (50–1000 единиц) |
ФАИ или ИСИР |
Установите базовую настройку с использованием производственных инструментов. |
Высокообъемный/Регулируемый |
Высокий (10 000+ единиц) |
PPAP (уровни 1–5) |
Обеспечьте долгосрочную статистическую стабильность и повторяемость. |
При оценке вашего партнера-производителя используйте эти требования к документации в качестве стратегического фильтра. Надежный партнер должен активно сопротивляться, если вы переусердствуете с документацией для простой части с низким уровнем риска. Они понимают, что ненужные документы тратят ваши деньги впустую. И наоборот, им следует заранее предлагать FAI для сложных новых сборок. Такое проактивное поведение демонстрирует, что они заботятся о вашем бюджете и собственной операционной эффективности.
Ваш следующий шаг прост. Перед заключением какого-либо крупного контракта проверяйте отчеты о выборочных проверках потенциального поставщика. Запрос отредактированных примеров их прошлых документов FAI или CMM раскрывает их истинные измерительные возможности. Это также подчеркивает ясность документации, привычки форматирования и общее внимание к деталям. Если их образцы отчетов выглядят неорганизованными или не отслеживаемыми, их физические производственные процессы, вероятно, страдают от тех же проблем.
Если вы передаете существующую крупносерийную деталь новому поставщику, рассматривайте это как новое внедрение. Требуйте нового FAI или PPAP уровня 3. Никогда не предполагайте, что новый поставщик сможет просто повторить успех старого поставщика, не установив собственных документально подтвержденных базовых показателей.
Соответствие правильного отчета о проверке этапу жизненного цикла вашего компонента имеет решающее значение. Он эффективно сочетает в себе строгий контроль качества с необходимой экономической эффективностью. Чрезмерно подробные отчеты усложняют вашу цепочку поставок и истощают ваш бюджет. Недостаточные спецификации влекут за собой катастрофические сбои при сборке и претензии по гарантии.
Покупатели и инженеры должны тесно сотрудничать со своим партнером-производителем. Проконсультируйтесь с их командой по качеству на ранних этапах процесса запроса цен. Немедленно определите конкретные критерии проверки. Прежде чем резать любой металл, установите четкие стандарты приемки. Такой упреждающий подход гарантирует долгосрочный успех производства, предсказуемые сроки и превосходное качество конечной продукции.
Ответ: FAI доказывает, что можно изготовить одну идеальную деталь в реальных производственных условиях. Он устанавливает базовую настройку. PPAP доказывает, что вы можете производить тысячи одинаковых деталей без ухудшения процесса. FAI фокусируется на проверке первоначального проекта. PPAP фокусируется на долгосрочной статистической стабильности, снижении рисков и непрерывном контроле процессов.
О: Технически да, но это редко практично. Проверка 100% деталей с помощью КИМ создает огромные узкие места на производстве. Это значительно увеличивает конечную цену изделия. Вместо этого современный контроль качества основан на статистической выборке. КИМ подтверждает первоначальную настройку, а более быстрые датчики «годен/не работает» контролируют текущее производство.
О: Покупатели обычно платят за разработку PPAP заранее. Поставщики амортизируют этот обширный инженерный труд в первоначальные затраты на оснастку или единовременное проектирование (NRE). Это требует значительных административных часов. Рассматривайте это как авансовую инвестицию в долгосрочную стабильность цепочки поставок, а не как скрытую производственную плату.
Ответ: Gage R&R (повторяемость и воспроизводимость) является важнейшим подэлементом структуры PPAP. Это доказывает, что ваши измерительные инструменты и люди-операторы остаются полностью согласованными. Если разные инспекторы получают разные цифры, используя одни и те же штангенциркули, ваши данные становятся бесполезными. Gage R&R гарантирует, что данные ваших проверок заслуживают доверия.


