


cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-22 Origen: Sitio


Evaluar la verdadera capacidad de un proveedor de fabricación requiere dejar atrás las pulidas afirmaciones de ventas. Debe examinar de cerca su documentación de control de calidad verificable para validar su competencia real. En la fabricación de precisión, existe una brecha enorme entre entregar un 'buen prototipo' y ejecutar una 'producción confiable'. Los informes de inspección rigurosos actúan como el puente esencial para salvar esta brecha. Sin datos objetivos, los compradores efectivamente apuestan por el cumplimiento parcial.
Este artículo presenta los marcos de documentación principales: FAI, CMM, ISIR y PPAP. Nuestro objetivo es ayudar a los compradores e ingenieros a especificar el nivel adecuado de informes. Aprenderá cómo mitigar los riesgos de ensamblaje sin inflar innecesariamente los costos ni extender los plazos de entrega. Hacer coincidir el informe correcto con el ciclo de vida de su producto evita fallas críticas. Mantiene su cadena de suministro predecible, altamente eficiente y consistentemente dentro de los requisitos presupuestarios.
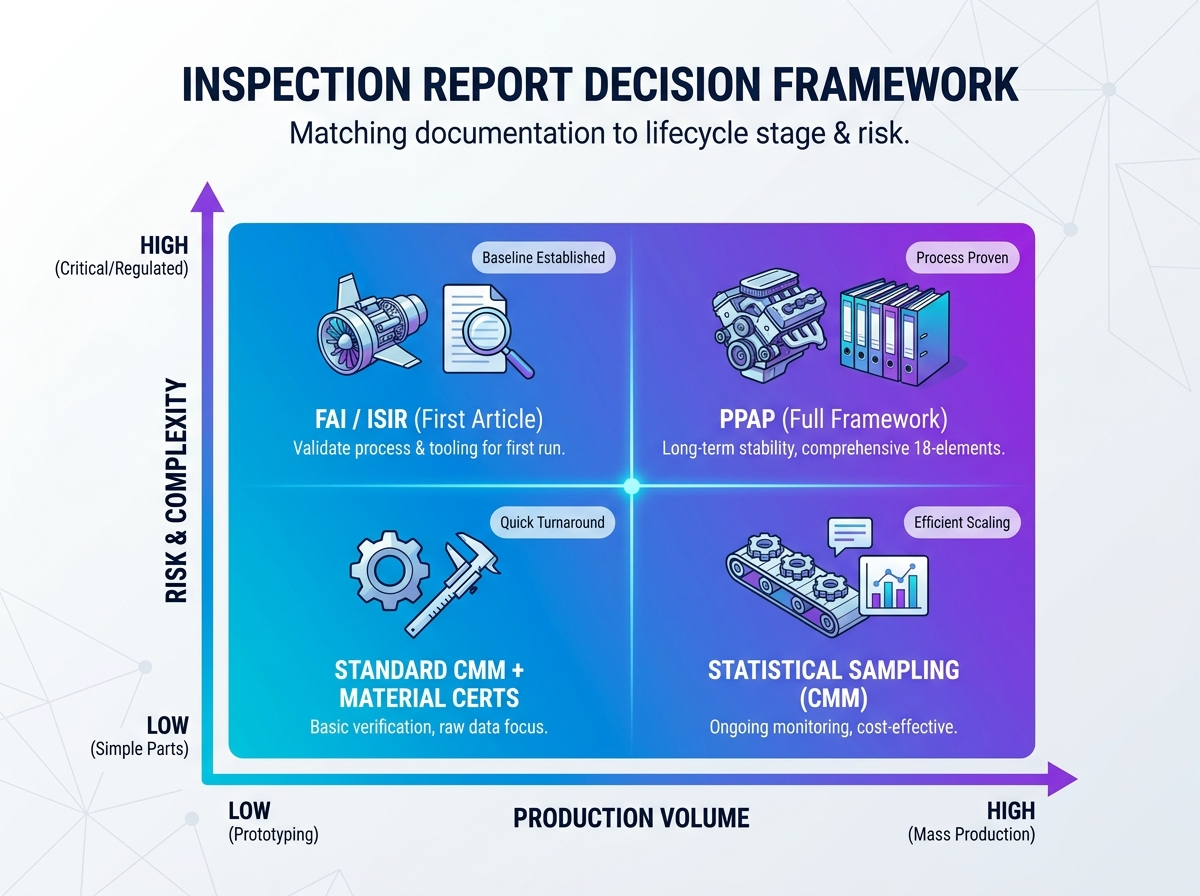
FAI (Inspección del primer artículo) e ISIR: valida que el proceso de fabricación puede producir una pieza que cumpla con las especificaciones exactas antes de que comience la producción completa.
Informes CMM (máquina de medición de coordenadas): proporciona datos dimensionales sin procesar e imparciales, fundamentales para verificar tolerancias estrictas y geometrías complejas.
PPAP (Proceso de aprobación de piezas de producción): ofrece un marco integral de 18 elementos que garantiza la estabilidad y repetibilidad del proceso a largo plazo para industrias de gran volumen o altamente reguladas.
Relación costo-riesgo: especificar el informe correcto depende de la etapa del ciclo de vida del producto; especificar en exceso (por ejemplo, exigir un PPAP completo para prototipos de bajo volumen) causa demoras innecesarias, mientras que especificar lo contrario corre el riesgo de fallas en el ensamblaje.
Pasar de un archivo CAD digital a la producción física introduce variables impredecibles. El desgaste de las herramientas ocurre constantemente. La expansión térmica cambia las dimensiones del material durante el corte agresivo. La alineación de los accesorios cambia ligeramente en tiradas de producción largas. Las vibraciones del husillo pueden alterar inesperadamente los acabados de las superficies. Los compradores necesitan una prueba absoluta de la estabilidad del proceso. No se puede confiar en garantías verbales ni en una sola muestra de oro.
Los informes de inspección estandarizados resuelven exactamente este problema empresarial. Traducen afirmaciones subjetivas de calidad en datos objetivos y verificables. Estos documentos le brindan un rastro documental claro y rastreable. Cuando un proveedor proporciona datos estandarizados, demuestra que su entorno de fabricación permanece bajo un control estricto. Estos datos protegen su línea de montaje de cuellos de botella inesperados.
Sin embargo, debemos ver estos informes desde una perspectiva crítica. Un informe es tan bueno como el proceso físico que mide. Generar documentación perfecta no crea calidad por sí sola. Simplemente demuestra que el flujo de trabajo de un proveedor sigue siendo repetible. Generar documentos impecables a partir de un proceso roto o manipulado no ayuda a nadie. Los compradores deben buscar evidencia de un control de proceso genuino en lugar de simplemente formularios completados.
Solicite siempre datos de medición sin procesar junto con informes resumidos. Busque transparencia con respecto a desviaciones menores. Un proveedor que habla abiertamente de una característica menor que está fuera de tolerancia generalmente es más confiable. Demuestran que monitorean activamente sus procesos en lugar de ocultar fallas detrás de papeleo desinfectado.
Antes de aprobar componentes mecanizados personalizados para una producción completa, debe verificar la configuración inicial. Aquí es donde la inspección del primer artículo (FAI) y el informe de inspección de muestra inicial (ISIR) se vuelven vitales.
FAI está profundamente ligada a los estándares aeroespaciales AS9102. ISIR representa el estándar equivalente que se encuentra en las cadenas de suministro de fabricación general y automoción. Ambos informes tienen exactamente el mismo propósito central. Verifican que todos los requisitos, especificaciones y tolerancias del diseño de ingeniería se comprendan correctamente. Se aseguran de que el proveedor tenga en cuenta cada detalle antes de cortar miles de piezas.
Una regla crítica rige estas inspecciones. El 'Artículo Primero' deberá fabricarse en condiciones exactas de producción. El proveedor debe utilizar las herramientas de producción planificadas, avances estándar y velocidades normales. Un maestro maquinista no puede ajustar manualmente la pieza en un torno manual para pasar la inspección. Los ajustes manuales anulan por completo el propósito de demostrar la repetibilidad del proceso a largo plazo. Crea una línea de base falsa.
Al evaluar estos informes, los compradores deben exigir criterios de evaluación específicos:
Dibujos con burbujas: cada dimensión en el dibujo CAD debe recibir un número único. Este número se correlaciona directamente con una línea de medición específica en el informe de inspección.
Certificaciones de materiales: Los certificados de materia prima deben rastrear el lote de metal hasta el molino original. Esto demuestra que la composición de la aleación cumple con los requisitos estructurales.
Aprobaciones de procesos especiales: si la pieza requiere anodizado, tratamiento térmico o enchapado, el informe debe incluir certificados de esos proveedores secundarios.
Borrar métricas de pasa/falla: el informe debe mapear los valores medidos reales con los límites de tolerancia aceptables. Debe resaltar claramente cualquier desviación.
Un error común es aprobar un FAI basándose únicamente en la precisión dimensional. También debe verificar el enrutamiento operativo. Asegúrese de que el proveedor documente la secuencia exacta de la máquina utilizada para crear la pieza aceptable.
La tecnología de la máquina de medición de coordenadas (CMM) utiliza sondas táctiles avanzadas y sensores de escaneo óptico. Estas máquinas mapean la geometría física de una pieza en un espacio tridimensional. Captan datos geométricos exactos para Mecanizado CNC de precisión . Esto proporciona un modelo matemático imparcial del componente terminado.
Las herramientas manuales como calibradores y micrómetros siguen siendo útiles para comprobaciones básicas. Sin embargo, dependen en gran medida de la sensación del operador. El equipo CMM elimina el error humano de la ecuación. Aplica una fuerza táctil constante y programable a cada función.
Debería requerir informes CMM para geometrías complejas. Son esenciales a la hora de verificar tolerancias estrictas, como +/- 0,005 mm. También validan llamadas complejas de tolerancias y dimensiones geométricas (GD&T). Características como la posición real, la cilindricidad y el perfil de la superficie son casi imposibles de medir con precisión a mano. Las superficies 3D de forma libre dependen completamente de los datos de CMM para crear perfiles precisos.
Si bien los informes CMM ofrecen una increíble transparencia dimensional, poseen claras limitaciones. Debes entender lo que no pueden hacer. Validan la geometría perfectamente. Sin embargo, no miden la integridad del material interno. No pueden verificar la dureza de la superficie. Tampoco prueban la durabilidad del acabado de la superficie bajo estrés ambiental.
Defectos ocultos: una pieza puede pasar la inspección de la CMM pero contiene microfracturas internas debido a un tratamiento térmico inadecuado.
Rugosidad de la superficie: las sondas CMM estándar no miden los valores Ra o Rz. Necesita un perfilómetro exclusivo para los requisitos de acabado.
Ajuste funcional: CMM demuestra las dimensiones en papel. No reemplaza una prueba de acoplamiento físico utilizando un medidor personalizado.
Debe confiar en los datos de la CMM como solo una parte de una estrategia de inspección más amplia. Combínelo con pruebas de dureza, certificados de materiales y medidores funcionales para garantizar el cumplimiento total de las piezas.
El proceso de aprobación de piezas de producción (PPAP) es el estándar de oro definitivo para ampliar la fabricación. Tiene su origen en el sector automotriz bajo la rigurosa norma IATF 16949. Ahora, los fabricantes de los sectores aeroespacial, médico y de industria pesada lo utilizan a diario.
PPAP ofrece un marco integral de 18 elementos. Va mucho más allá de simplemente medir una sola pieza. Obliga al proveedor a analizar toda su metodología de producción. Destacaremos los elementos más críticos necesarios para los componentes mecanizados:
FMEA de proceso (Análisis modal de fallos y efectos): este documento identifica posibles fallos de producción antes de que ocurran. Obliga al proveedor a crear planes de mitigación ante roturas de herramientas, cortes de energía o variaciones de materia prima.
Plan de control: describe exactamente cómo el proveedor monitoreará la calidad durante la ejecución en vivo. Dicta frecuencias de muestreo y herramientas de medición específicas.
Análisis del sistema de medición (MSA) / Gage R&R: esto demuestra que las herramientas de medición en sí son precisas y consistentes entre diferentes operadores humanos.
Estudios de capacidad (Cpk/Ppk): estos estudios estadísticos demuestran que el proceso puede mantener tolerancias estrictas durante miles de ciclos. Un Cpk de 1,33 representa estabilidad estándar. Un Cpk de 1,67 indica un control excepcional.
Este marco exhaustivo se integra directamente con estrictos gestión de calidad y certificaciones . Demuestra que un proveedor puede mantener tolerancias estrictas en una tirada continua de 10.000 o más piezas. Elimina por completo las conjeturas de producción.
Sin embargo, la adopción de PPAP conlleva importantes riesgos administrativos. Trae una enorme carga de papeleo. Generar un PPAP de nivel 3 completo requiere semanas de trabajo de ingeniería. Nunca debe solicitar un PPAP completo para una ejecución breve de creación de prototipos. Las horas de ingeniería requeridas inflarán drásticamente el precio final de la pieza. Siempre haga coincidir el nivel de envío de PPAP con su volumen de producción real y perfil de riesgo de la industria. La especificación excesiva de documentación es un error común en las adquisiciones.
Elegir el informe de inspección correcto requiere equilibrar su presupuesto de calidad con los posibles riesgos de montaje. Una matriz de volumen versus riesgo ayuda a simplificar esta decisión crítica. Debe seleccionar la herramienta adecuada para la etapa adecuada de madurez del producto.
Matriz de selección de niveles de inspección
Fase de producción |
Volumen |
Informe de inspección recomendado |
Objetivo principal |
|---|---|---|---|
Creación de prototipos |
Bajo (1-50 unidades) |
CMM estándar + certificados de materiales |
Verifique la intención del diseño básico y el ajuste geométrico. |
Primera ejecución de producción |
Mediano (50-1000 unidades) |
FAI o ISIR |
Establezca una configuración de referencia utilizando herramientas de producción. |
Alto volumen / regulado |
Alto (más de 10.000 unidades) |
PPAP (Niveles 1-5) |
Garantizar la estabilidad y repetibilidad estadística a largo plazo. |
Al evaluar a su socio fabricante, utilice estos requisitos de documentación como filtro estratégico. Un socio creíble debería rechazar activamente si usted especifica demasiado la documentación para una pieza simple y de bajo riesgo. Reconocen que el papeleo innecesario hace perder su dinero. Por el contrario, deberían ofrecer de forma proactiva una FAI para construcciones complejas por primera vez. Este comportamiento proactivo demuestra que se preocupan por su presupuesto y su propia eficiencia operativa.
Su próximo paso es sencillo. Audite los informes de inspección de muestra de un proveedor potencial antes de adjudicar cualquier contrato importante. Solicitar ejemplos redactados de sus documentos FAI o CMM anteriores revela sus verdaderas capacidades de medición. También destaca la claridad de la documentación, los hábitos de formato y la atención general al detalle. Si sus informes de muestra parecen desorganizados o carecen de trazabilidad, es probable que sus procesos físicos de fabricación sufran los mismos problemas.
Si transfiere una pieza existente de gran volumen a un nuevo proveedor, trátela como una nueva introducción. Exigir un nuevo FAI o un PPAP Nivel 3. Nunca asuma que el nuevo proveedor puede simplemente replicar el éxito del antiguo proveedor sin establecer su propia línea de base documentada.
Es fundamental hacer coincidir el informe de inspección correcto con la etapa del ciclo de vida de su componente. Equilibra eficazmente una estricta garantía de calidad con la necesaria rentabilidad. La especificación excesiva de informes atasca su cadena de suministro y agota su presupuesto. Las especificaciones insuficientes provocan fallos de montaje catastróficos y reclamaciones de garantía.
Los compradores e ingenieros deben colaborar estrechamente con su socio fabricante. Consulte a su equipo de calidad al principio del proceso de solicitud de cotización. Defina sus criterios de inspección específicos de inmediato. Establezca estándares de aceptación claros antes de cortar cualquier metal. Este enfoque proactivo garantiza el éxito de fabricación a largo plazo, plazos predecibles y productos finales superiores.
R: FAI demuestra que se puede fabricar una pieza perfecta en condiciones de producción reales. Establece una configuración de referencia. PPAP demuestra que se pueden fabricar miles de piezas de forma idéntica a lo largo del tiempo sin que se degrade el proceso. FAI se centra en verificar el diseño inicial. PPAP se centra en la estabilidad estadística a largo plazo, la mitigación de riesgos y el control continuo de procesos.
R: Técnicamente sí, pero rara vez es práctico. Inspeccionar el 100 % de las piezas con una MMC crea enormes cuellos de botella en la producción. Aumenta drásticamente el precio final de la pieza. El control de calidad moderno se basa más bien en el muestreo estadístico. CMM confirma la configuración inicial, mientras que medidores más rápidos de pasa/no pasa monitorean la producción en curso.
R: Los compradores suelen pagar por adelantado el desarrollo del PPAP. Los proveedores amortizan esta extensa mano de obra de ingeniería en los costos de herramientas iniciales o de ingeniería no recurrente (NRE). Requiere importantes horas administrativas. Trátelo como una inversión inicial en la estabilidad de la cadena de suministro a largo plazo, en lugar de una tarifa de fabricación oculta.
R: Gage R&R (Repetibilidad y Reproducibilidad) es un subelemento crítico del marco PPAP. Demuestra que sus herramientas de medición y sus operadores humanos siguen siendo completamente consistentes. Si diferentes inspectores obtienen números diferentes usando los mismos calibradores, sus datos se vuelven inútiles. Gage R&R garantiza que sus datos de inspección sean confiables.


