


fermer
Choisissez votre site
Mondial
Réseaux sociaux
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-22 Origine : Site


Évaluer la véritable capacité d'un fournisseur de fabrication nécessite d'aller au-delà des allégations de vente de taillé. Vous devez examiner attentivement leur documentation de contrôle qualité vérifiable pour valider leur compétence réelle. Dans la fabrication de précision, il existe un écart énorme entre la livraison d'un « bon prototype » et l'exécution d'un « cycle de production fiable ». Des rapports d'inspection rigoureux constituent le pont essentiel pour combler cet écart. Sans données objectives, les acheteurs parient en réalité sur la conformité des pièces.
Cet article présente les principaux cadres de documentation : FAI, CMM, ISIR et PPAP. Notre objectif est d'aider les acheteurs et les ingénieurs à spécifier le niveau de reporting approprié. Vous apprendrez comment atténuer les risques d’assemblage sans gonfler inutilement les coûts ni prolonger les délais de livraison. Faire correspondre le bon rapport au cycle de vie de votre produit évite les pannes critiques. Il maintient votre chaîne d'approvisionnement prévisible, hautement efficace et cohérente dans les limites des exigences budgétaires.
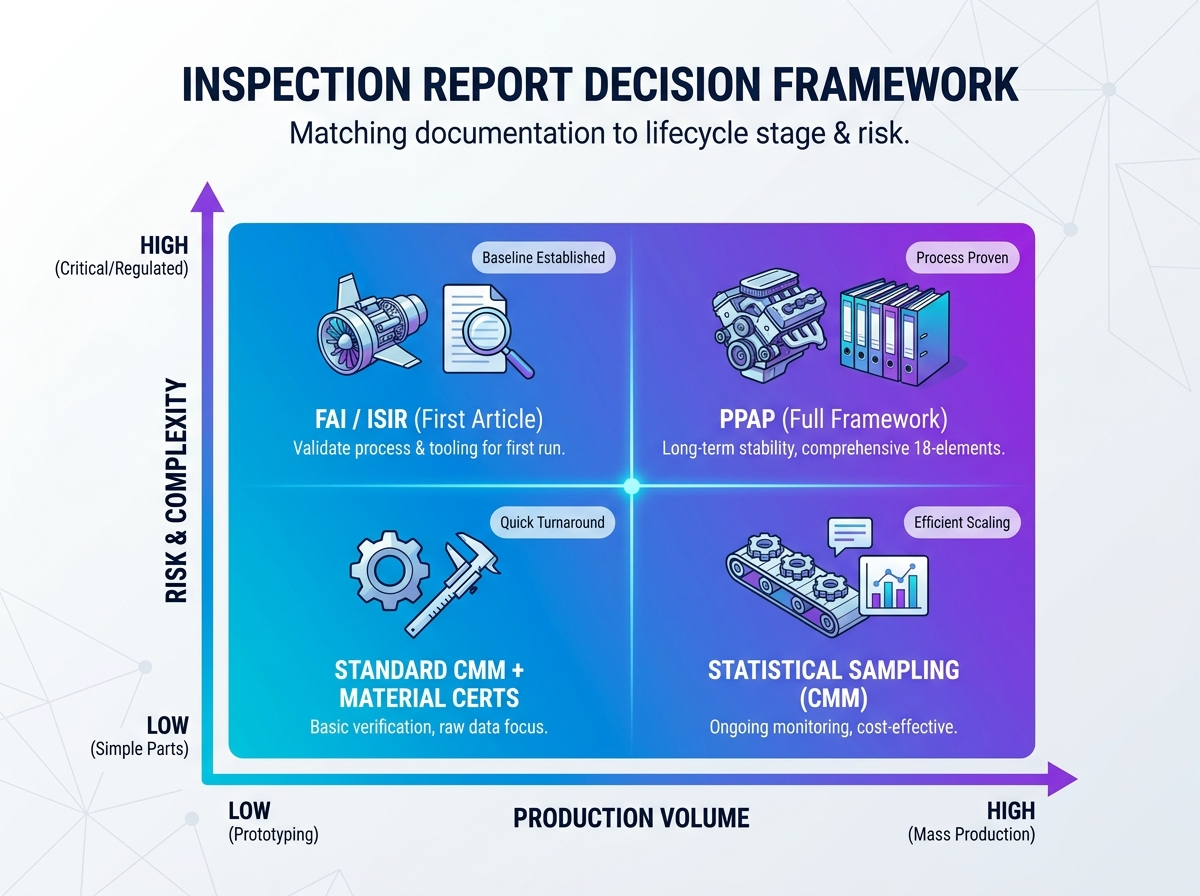
FAI (First Article Inspection) et ISIR : valident que le processus de fabrication peut produire une pièce conforme aux spécifications exactes avant le début de la production complète.
Rapports CMM (machine à mesurer les coordonnées) : fournit des données dimensionnelles brutes et impartiales, essentielles à la vérification des tolérances serrées et des géométries complexes.
PPAP (Production Part Approval Process) : offre un cadre complet de 18 éléments garantissant la stabilité et la répétabilité des processus à long terme pour les industries à volume élevé ou hautement réglementées.
Rapport coût/risque : la spécification du bon rapport dépend de l'étape du cycle de vie du produit : une spécification excessive (par exemple, exiger un PPAP complet pour les prototypes à faible volume) entraîne des retards inutiles, tandis qu'une sous-spécification risque des échecs d'assemblage.
Le passage d'un fichier CAO numérique à la production physique introduit des variables imprévisibles. L'usure des outils est constante. La dilatation thermique modifie les dimensions du matériau lors d'une coupe agressive. L’alignement des luminaires change légèrement au cours des longues séries de production. Les vibrations de la broche peuvent altérer les finitions de surface de manière inattendue. Les acheteurs ont besoin d’une preuve absolue de la stabilité du processus. Vous ne pouvez pas vous fier à des assurances verbales ou à un seul échantillon en or.
Les rapports d’inspection standardisés résolvent précisément ce problème commercial. Ils traduisent les allégations subjectives de qualité en données objectives et vérifiables. Ces documents vous donnent une trace écrite claire et traçable. Lorsqu’un fournisseur fournit des données standardisées, il prouve que son environnement de fabrication reste sous contrôle strict. Ces données protègent votre chaîne de montage des goulots d'étranglement inattendus.
Cependant, nous devons considérer ces rapports sous un angle critique. La qualité d’un rapport dépend du processus physique qu’il mesure. Générer une paperasse parfaite ne crée pas en soi de la qualité. Cela prouve simplement que le flux de travail d'un fournisseur reste reproductible. Générer des documents impeccables à partir d’un processus interrompu ou manipulé n’aide personne. Les acheteurs doivent rechercher des preuves d’un véritable contrôle des processus plutôt que de simplement remplir des formulaires.
Demandez toujours des données de mesure brutes ainsi que des rapports de synthèse. Recherchez la transparence concernant les écarts mineurs. Un fournisseur qui discute ouvertement d’une caractéristique mineure hors tolérance est généralement plus digne de confiance. Ils montrent qu'ils surveillent activement leurs processus plutôt que de cacher les défauts derrière une paperasse aseptisée.
Avant d'approuver composants usinés sur mesure pour une production complète, vous devez vérifier la configuration initiale. C’est là que l’inspection du premier article (FAI) et le rapport d’inspection de l’échantillon initial (ISIR) deviennent essentiels.
FAI est profondément lié aux normes aérospatiales AS9102. ISIR représente la norme équivalente que l’on trouve dans les chaînes d’approvisionnement générales de fabrication et automobile. Les deux rapports poursuivent exactement le même objectif principal. Ils vérifient que toutes les exigences de conception technique, les spécifications et les tolérances sont correctement comprises. Ils s'assurent que le fournisseur tient compte de chaque détail avant de découper des milliers de pièces.
Une règle critique régit ces inspections. Le « Premier article » doit être fabriqué dans des conditions de production exactes. Le fournisseur doit utiliser l'outillage de production prévu, les avances standards et les vitesses normales. Un maître machiniste ne peut pas modifier manuellement la pièce sur un tour manuel pour réussir l'inspection. Les ajustements manuels vont complètement à l’encontre de l’objectif de prouver la répétabilité du processus à long terme. Cela crée une fausse base de référence.
Lors de l’évaluation de ces rapports, les acheteurs doivent exiger des critères d’évaluation spécifiques :
Dessins à bulles : chaque dimension du dessin CAO doit recevoir un numéro unique. Ce numéro est directement lié à une ligne de mesure spécifique sur le rapport d'inspection.
Certifications des matériaux : les certificats de matières premières doivent retracer le lot de métal jusqu'à l'usine d'origine. Cela prouve que la composition de l’alliage répond aux exigences structurelles.
Approbations de processus spéciaux : si la pièce nécessite une anodisation, un traitement thermique ou un placage, le rapport doit inclure les certificats de ces fournisseurs secondaires.
Effacer les mesures de réussite/d'échec : le rapport doit mapper les valeurs mesurées réelles par rapport aux limites de tolérance acceptables. Il doit clairement mettre en évidence tout écart.
Une erreur courante consiste à approuver un FAI uniquement sur la base de la précision dimensionnelle. Vous devez également vérifier le routage opérationnel. Assurez-vous que le fournisseur a documenté la séquence exacte de la machine utilisée pour créer la pièce acceptable.
La technologie des machines à mesurer tridimensionnelles (MMT) utilise des sondes tactiles avancées et des capteurs à balayage optique. Ces machines cartographient la géométrie physique d'une pièce dans un espace tridimensionnel. Ils capturent des données géométriques exactes pour Usinage CNC de précision . Cela fournit un modèle mathématique impartial du composant fini.
Les outils manuels comme les pieds à coulisse et les micromètres restent utiles pour les contrôles de base. Cependant, ils dépendent fortement du ressenti de l’opérateur. L'équipement CMM supprime l'erreur humaine de l'équation. Il applique une force tactile cohérente et programmable à chaque fonctionnalité.
Vous devez exiger des rapports CMM pour les géométries complexes. Ils sont essentiels lors de la vérification de tolérances serrées, telles que +/- 0,005 mm. Ils valident également les légendes complexes de dimensionnement et de tolérancement géométriques (GD&T). Des caractéristiques telles que la position réelle, la cylindricité et le profil de la surface sont presque impossibles à mesurer avec précision à la main. Les surfaces 3D de forme libre reposent entièrement sur les données CMM pour un profilage précis.
Bien que les rapports CMM offrent une transparence dimensionnelle incroyable, ils présentent des limites distinctes. Vous devez comprendre ce qu’ils ne peuvent pas faire. Ils valident parfaitement la géométrie. Cependant, ils ne mesurent pas l’intégrité interne des matériaux. Ils ne peuvent pas vérifier la dureté de la surface. Ils ne testent pas non plus la durabilité de la finition de surface sous des contraintes environnementales.
Défauts cachés : une pièce peut passer l'inspection CMM mais contenir des micro-fractures internes dues à un traitement thermique inapproprié.
Rugosité de surface : les sondes CMM standard ne mesurent pas les valeurs Ra ou Rz. Vous avez besoin d'un profilomètre dédié pour les exigences de finition.
Ajustement fonctionnel : CMM prouve les dimensions sur papier. Il ne remplace pas un test d'accouplement physique utilisant une jauge personnalisée.
Vous devez vous fier aux données CMM comme un élément d’une stratégie d’inspection plus large. Combinez-le avec des tests de dureté, des certificats de matériaux et des jauges fonctionnelles pour garantir la conformité totale des pièces.
Le processus d’approbation des pièces de production (PPAP) est la référence ultime en matière d’intensification de la fabrication. Il est né dans le secteur automobile sous la rigoureuse norme IATF 16949. Désormais, les fabricants des secteurs de l’aérospatiale, de la médecine et de l’industrie lourde l’utilisent quotidiennement.
PPAP offre un cadre complet de 18 éléments. Cela va bien au-delà de la simple mesure d’une seule pièce. Cela oblige le fournisseur à analyser l’ensemble de sa méthodologie de production. Nous mettrons en évidence les éléments les plus critiques requis pour les composants usinés :
Processus FMEA (Failure Mode and Effects Analysis) : ce document identifie les défaillances potentielles de production avant qu’elles ne se produisent. Cela oblige le fournisseur à créer des plans d’atténuation en cas de bris d’outils, de pannes de courant ou de variations de matières premières.
Plan de contrôle : cela décrit exactement comment le fournisseur surveillera la qualité pendant l'exécution en direct. Il dicte les fréquences d’échantillonnage et les outils de mesure spécifiques.
Analyse du système de mesure (MSA) / Gage R&R : cela prouve que les outils de mesure eux-mêmes sont précis et cohérents entre différents opérateurs humains.
Études de capacité (Cpk/Ppk) : ces études statistiques démontrent que le processus peut maintenir des tolérances strictes sur des milliers de cycles. Un Cpk de 1,33 représente une stabilité standard. Un Cpk de 1,67 indique un contrôle exceptionnel.
Ce cadre exhaustif s'intègre directement aux normes strictes gestion de la qualité et certifications . Cela prouve qu'un fournisseur peut maintenir des tolérances strictes sur une production continue de 10 000 pièces ou plus. Cela élimine complètement les incertitudes en matière de production.
Cependant, l’adoption du PPAP comporte des risques administratifs importants. Cela entraîne une énorme charge de paperasse. La génération d'un PPAP complet de niveau 3 nécessite des semaines de travail d'ingénierie. Vous ne devez jamais demander un PPAP complet pour un court cycle de prototypage. Les heures d’ingénierie requises gonfleront considérablement le prix final de votre pièce. Faites toujours correspondre le niveau de soumission PPAP à votre volume de production réel et à votre profil de risque de l’industrie. La documentation trop spécifique est une erreur courante en matière d'approvisionnement.
Choisir le bon rapport d’inspection nécessite d’équilibrer votre budget qualité avec les risques potentiels d’assemblage. Une matrice volume/risque permet de simplifier cette décision critique. Vous devez sélectionner le bon outil pour le bon stade de maturité du produit.
Matrice de sélection du niveau d’inspection
Phase de production |
Volume |
Rapport d'inspection recommandé |
Objectif principal |
|---|---|---|---|
Prototypage |
Faible (1-50 unités) |
MMT standard + certificats de matériaux |
Vérifiez l’intention de conception de base et l’ajustement géométrique. |
Premier cycle de production |
Moyen (50 à 1 000 unités) |
FAI ou ISIR |
Établissez une configuration de base à l’aide des outils de production. |
Gros volume/réglementé |
Élevé (10 000+ unités) |
PPAP (niveaux 1 à 5) |
Assurer la stabilité statistique et la répétabilité à long terme. |
Lors de l’évaluation de votre partenaire de fabrication, utilisez ces exigences en matière de documentation comme filtre stratégique. Un partenaire crédible doit réagir activement si vous spécifiez trop de documentation pour une pièce simple et à faible risque. Ils reconnaissent que la paperasse inutile gaspille votre argent. À l’inverse, ils devraient proposer de manière proactive un FAI pour les premières constructions complexes. Ce comportement proactif démontre qu'ils se soucient de votre budget et de leur propre efficacité opérationnelle.
Votre prochaine étape est simple. Vérifiez les exemples de rapports d’inspection d’un fournisseur potentiel avant d’attribuer un contrat important. Demander des exemples expurgés de leurs anciens documents FAI ou CMM révèle leurs véritables capacités de mesure. Il met également en évidence la clarté de leur documentation, leurs habitudes de formatage et leur attention générale aux détails. Si leurs exemples de rapports semblent désorganisés ou manquent de traçabilité, leurs processus de fabrication physique souffrent probablement des mêmes problèmes.
Si vous transférez une pièce existante en grand volume vers un nouveau fournisseur, traitez-la comme une nouvelle introduction. Exigez un nouveau FAI ou un PPAP de niveau 3. Ne présumez jamais que le nouveau fournisseur peut simplement reproduire le succès de l'ancien fournisseur sans établir sa propre base de référence documentée.
Il est crucial de faire correspondre le bon rapport d’inspection à l’étape du cycle de vie de votre composant. Il équilibre efficacement une assurance qualité rigoureuse avec la rentabilité nécessaire. Des rapports trop spécifiques enlisent votre chaîne d'approvisionnement et épuisent votre budget. Une sous-spécification entraîne des pannes d’assemblage catastrophiques et des réclamations au titre de la garantie.
Les acheteurs et les ingénieurs doivent collaborer étroitement avec leur partenaire de fabrication. Consultez leur équipe qualité dès le début du processus de demande de prix. Définissez immédiatement vos critères d’inspection spécifiques. Établissez des normes d’acceptation claires avant de couper un métal. Cette approche proactive garantit un succès de fabrication à long terme, des délais prévisibles et des produits finaux de qualité supérieure.
R : FAI prouve que vous pouvez fabriquer une pièce parfaite dans des conditions de production réelles. Il établit une configuration de base. PPAP prouve que vous pouvez fabriquer des milliers de pièces à l’identique au fil du temps sans dégradation du processus. FAI se concentre sur la vérification de la conception initiale. PPAP se concentre sur la stabilité statistique à long terme, l’atténuation des risques et le contrôle continu des processus.
R : Techniquement oui, mais c'est rarement pratique. L'inspection de 100 % des pièces avec une MMT crée d'énormes goulots d'étranglement dans la production. Cela augmente considérablement le prix final de votre pièce. Le contrôle qualité moderne repose plutôt sur un échantillonnage statistique. CMM confirme la configuration initiale, tandis que des jauges de démarrage/arrêt plus rapides surveillent la production en cours.
R : Les acheteurs paient généralement le développement PPAP à l’avance. Les fournisseurs amortissent ce travail d'ingénierie considérable dans les coûts d'outillage initiaux ou les coûts d'ingénierie non récurrents (NRE). Cela nécessite des heures administratives importantes. Considérez-le comme un investissement initial dans la stabilité de la chaîne d’approvisionnement à long terme, plutôt que comme des frais de fabrication cachés.
R : Gage R&R (Répétabilité et Reproductibilité) est un sous-élément essentiel du cadre PPAP. Cela prouve que vos outils de mesure et vos opérateurs humains restent totalement cohérents. Si différents inspecteurs obtiennent des numéros différents en utilisant les mêmes pieds à coulisse, vos données deviennent inutiles. Gage R&R garantit que vos données d'inspection sont dignes de confiance.


