


schließen
Wählen Sie Ihre Website
Global
Soziale Medien
Autor: Site-Editor Veröffentlichungszeit: 12.11.2026 Herkunft: Website


Hochvakuum- (HV) und Ultrahochvakuum- (UHV) Systeme arbeiten unter Bedingungen ohne Fehlertoleranz. Die Systemintegrität hängt vollständig vom schwächsten Punkt ab. Normalerweise ist dieser kritische Punkt die Flanschschnittstelle. Herkömmliche Bearbeitungsstandards versagen bei Vakuumanwendungen immer wieder. Mikrokratzer oder mikroskopische Verformungen führen zwangsläufig zu messbaren Leckraten. Auch unzureichende Nutgeometrien führen zu einem schnellen Systemausfall. Diese mikroskopischen Defekte gefährden gesamte Analyse- oder Herstellungsprozesse.
Wir bieten hier einen transparenten, ingenieurorientierten Bewertungsrahmen. Es hilft Ihnen bei der Entwicklung zuverlässiger Komponenten. Sie erfahren die genauen Anforderungen für die Beschaffung hochwertiger Flansche. Wir konzentrieren uns auf die nicht verhandelbaren Toleranzen, die für eine absolute Abdichtung erforderlich sind. Außerdem erfahren Sie, wie Sie kritische Ausrichtungsvariablen für den langfristigen Systemerfolg beherrschen.
Ebenheit ist ganzheitlich: Das Erreichen der erforderlichen Ebenheit (häufig <0,05 mm) erfordert eine strategische Materialentlastung vor und während der Bearbeitung und nicht nur präzise Werkzeuge.
Die Oberflächenbeschaffenheit bestimmt die Funktionsfähigkeit der Dichtung: O-Ring-Nuten und Metalldichtungsschnittstellen (wie CF-Flansche) erfordern bestimmte Ra/Rz-Werte; Sowohl übermäßiges Polieren als auch unzureichende Bearbeitung führen zu Undichtigkeiten.
Konsolidierte Setups reduzieren Verbindungsfehler: Der Einsatz einer 5-Achsen-CNC-Bearbeitung für komplexe Mehrkanalflansche minimiert Vorrichtungswechsel und garantiert Konzentrizität und Ausrichtung.
Eine Überprüfung ist obligatorisch: Ein kompetenter Fertigungspartner muss eine quantifizierbare KMG-Dokumentation bereitstellen und die UHV-Handhabungsprotokolle nach der Bearbeitung verstehen.
Bearbeitungsvariablen bestimmen direkt die Betriebslebensdauer jeder Vakuumkammer. Man muss zwischen atmosphärischen Lecks und virtuellen Lecks unterscheiden. Atmosphärische Undichtigkeiten treten auf, wenn durch eine schlechte Passung der Flansche Außenluft ins Innere gelangt. Virtuelle Lecks passieren intern. Eingeschlossene Gase entweichen langsam aus unsachgemäß bearbeiteten Sacklöchern. Grobe Oberflächentopographien fangen auch Gasmoleküle ein. Beide Probleme verschlechtern die Vakuumqualität schnell.
Die Klemmlast-Realität erschwert die Flanschabdichtung zusätzlich. Eine ungleichmäßige Ebenheit der Flansche führt zu örtlich begrenzten Druckzonen auf den Dichtungen. Diese Druckzonen führen zu einer vorzeitigen Verschlechterung der Dichtung. Sie führen häufig zu sofortigen Fehlschlägen bei der Helium-Leckprüfung bei der Erstinbetriebnahme. Selbst eine mikroskopisch kleine Welle über einer Flanschfläche beeinträchtigt die Dichtung. Sie können eine schlechte Bearbeitung nicht dadurch ausgleichen, dass Sie die Schrauben einfach zu fest anziehen.
Die Bewertung der Gesamtqualitätskosten (Total Cost of Quality, TCQ) deckt die Realität auf. Ausfallzeiten von UHV-Systemen sind unglaublich teuer. Eine einzige beschädigte Dichtung kann eine Halbleiterfertigungslinie zum Stillstand bringen. Es kann monatelange wissenschaftliche Forschung ruinieren. Vergleichen Sie diese enormen Kosten mit der geringfügigen Prämie für die Beschaffung von Präzisionskomponenten. Sie werden feststellen, dass es wirtschaftlich ist, streng tolerierte Quellen zu beziehen CNC-gefräste Vakuumflansche . Wenn Sie im Vorfeld in Präzision investieren, vermeiden Sie später katastrophale Ausfälle.
Legen Sie eine Sacklochentlüftung fest, um virtuelle Lecks zu vermeiden.
Vermeiden Sie es, sich auf die Quetschung der Dichtung zu verlassen, um den Flanschverzug zu beheben.
Legen Sie während der Entwurfsphase Parameter für die Helium-Leckprüfung fest.
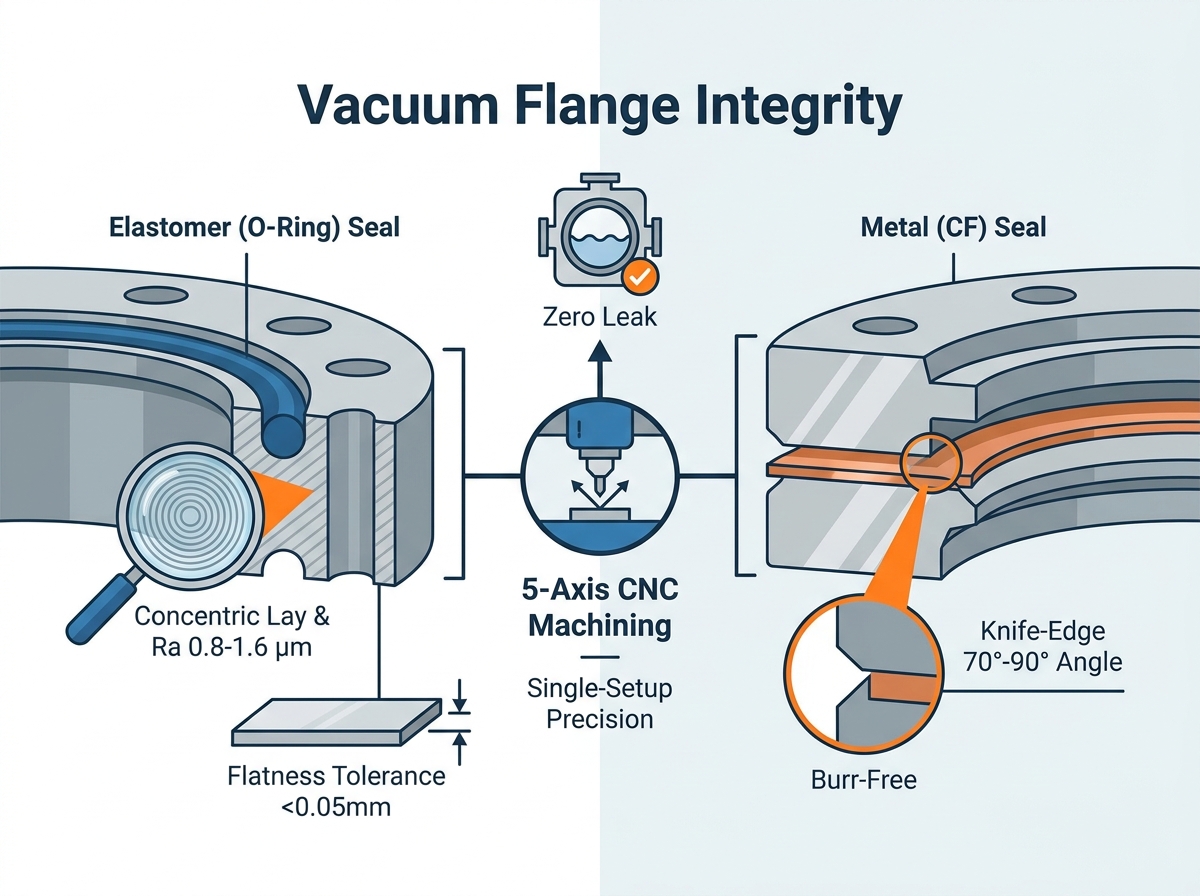
Absolute Präzision bestimmt jeden Aspekt der Vakuumflanschkonstruktion. Das Erreichen und Halten absoluter Ebenheit ist Ihre größte Herausforderung. Die Belastung des Rohmaterials führt häufig zu einem Verzug nach der Bearbeitung. Sie müssen diesen Stressabbaufaktor direkt ansprechen. Metallbarren enthalten innere Spannungen aus ihrem ursprünglichen Schmiedeprozess. Durch die Bearbeitung wird Material abgetragen und diese Spannungen werden auf unvorhersehbare Weise freigesetzt. Zur Stabilisierung des Metalls ist ein strategisches Glühen erforderlich. Spannungsarme Bearbeitungsvorschübe verhindern außerdem hitzebedingte Verformungen während der Endschnitte.
Auch das Verhältnis von Dicke zu Durchmesser erfordert sorgfältige Überlegungen beim Design. Beim Evakuieren sind Flansche einem extremen atmosphärischen Druck ausgesetzt. Außerdem unterliegen sie starken thermischen Ausheizzyklen. Dünne Flansche verbiegen sich unter diesen starken Kräften. Das richtige Dickenverhältnis verhindert dieses Durchbiegen. Sie sorgen dafür, dass die Dichtfläche während des Betriebs perfekt parallel bleibt.
Elastomernuten und Metalldichtungen erfordern sehr unterschiedliche Bearbeitungsprotokolle. O-Ring-Nuten erfordern bestimmte Ra-Werte. Typischerweise geben Ingenieure Rauheitsdurchschnitte zwischen 0,8 und 1,6 µm an. Eine zu raue Oberfläche führt zu Undichtigkeiten. Eine zu glatte Oberfläche führt dazu, dass der O-Ring festklebt und reißt. Die Layrichtung ist immens wichtig. Werkzeugmarkierungen müssen immer konzentrisch zur Dichtung verlaufen. Sie dürfen den Dichtweg niemals radial kreuzen. Radiale Kratzer dienen als mikroskopische Autobahnen für Gasmoleküle.
Metalldichtungsschnittstellen sind unglaublich gnadenlos. Bei Conflat (CF)-Flanschen wird eine Messerschneide verwendet, um in eine Kupferdichtung zu beißen. Diese Schnittstelle erfordert absolute Perfektion. Für die Schneidenwinkel von 70° bis 90° müssen strenge Bearbeitungsanforderungen eingehalten werden. Die Vermeidung mikroskopischer Grate an dieser Kante ist von entscheidender Bedeutung. Selbst ein winziger Grat verhindert, dass das Kupfer richtig abdichtet.
Die passende Ausrichtung gewährleistet eine stressfreie Montage. Die korrekte Positionierung des Schraubenlochmusters ist von entscheidender Bedeutung. Falsch ausgerichtete Löcher zwingen Techniker dazu, bei der Montage Torsionskräfte auszuüben. Diese Spannung verformt die Flanschfläche und beeinträchtigt das Vakuum. Ebenso wichtig ist die Toleranz der Ausrichtungsstifte. Ortungsfunktionen garantieren wiederholbare Wartungszyklen. Sie ermöglichen es Technikern, Systeme jedes Mal präzise nachzubilden.
Tabelle 1: Vergleich der Oberflächenbeschaffenheit beim Vakuumversiegeln
Dichtungstyp |
Erforderliches Finish (Ra) |
Kritischer Bearbeitungsfaktor |
Häufiger Fehlermodus |
|---|---|---|---|
Elastomer (O-Ring) |
0,8 - 1,6 µm |
Konzentrische Werkzeugmarkierungslage |
Radiale Kratzer verursachen Mikrolecks |
Metalldichtung (CF) |
< 0,4 µm auf flach |
70°-90° scharfe Messerkante |
Mikroskopische Grate oder stumpfe Kanten |
ISO-K / KF-Zentrierung |
0,8 µm |
Ebenheit und Parallelität |
Ungleichmäßiger Klemmringdruck |
Die Materialauswahl bestimmt sowohl die Herstellungsschwierigkeiten als auch die Vakuumleistung. Sie müssen die Bearbeitbarkeit gegen die Ausgasungsraten abwägen. Edelstahl 304/304L und 316/316L bleibt der Industriestandard für UHV. Diese Legierungen sind korrosionsbeständig und halten hohen Ausheiztemperaturen stand. Sie stellen jedoch erhebliche Bearbeitungsherausforderungen dar. Edelstahl härtet beim Schneiden schnell aus. Außerdem entsteht eine enorme Hitze. Werkzeugstrategien müssen sich schnell anpassen. Maschinisten verwenden starre Aufbauten und scharfe Wendeschneidplatten, um die Oberflächenintegrität aufrechtzuerhalten.
Aluminiumlegierungen bieten für bestimmte Szenarien eine praktikable Alternative. Ingenieure bewerten 6061-T6 für HV-Systeme oder gewichtsbeschränkte Anwendungen. Aluminium lässt sich viel schneller bearbeiten als Edelstahl. Es bietet außerdem eine hervorragende Wärmeleitfähigkeit. Allerdings hat Aluminium eine höhere Wärmeausdehnungsrate. Diese Eigenschaft hat großen Einfluss auf die Maßhaltigkeit während der Bearbeitung. Temperaturschwankungen in der Werkstatt verändern leicht die Toleranzen der Aluminiumflansche. Sie müssen die Bearbeitungsumgebung sorgfältig kontrollieren.
Die Rückverfolgbarkeit von Materialien ist für Vakuumanwendungen nicht verhandelbar. Sie müssen für jede Rohmaterialcharge Mühlentestberichte (MTRs) anfordern. Eine strikte Materialherkunft verhindert Katastrophen. Metalle minderer Qualität enthalten oft mikroskopisch kleine Schlackeneinschlüsse. Durch die Bearbeitung werden diese Einschlüsse auf der Flanschfläche freigelegt. Sie erzeugen poröse Leckpfade direkt durch das massive Metall. Die Überprüfung der Materialreinheit stellt die langfristige Vakuumintegrität sicher.
Akzeptiert handelsüblichen Edelstahl ohne nachweisbare MTRs.
Vernachlässigung der Kaltverfestigungseigenschaften von 316L beim Fräsen tiefer Taschen.
Bei der Qualitätsprüfung wird die Wärmeausdehnung von Aluminium nicht berücksichtigt.
Verwendung von Legierungen, die in Vakuumumgebungen zu einer hohen Zink- oder Bleiausgasung neigen.
Komplexe Vakuumkammern verfügen über mehrere abgewinkelte Anschlüsse. Die korrekte Ausrichtung dieser Anschlüsse stellt eine enorme Fertigungsherausforderung dar. Die Eliminierung von Compounding-Setup-Fehlern ist von entscheidender Bedeutung. Bei der herkömmlichen Bearbeitung muss ein Teil zwischen mehreren Maschinen bewegt werden. Jede Bewegung führt zu einem leichten Ausrichtungsfehler. Diese kleinen Fehler summieren sich schnell. Sie zerstören die endgültige korrekte Positionierung der Flanschflächen.
Fortgeschrittene Routing-Strategien lösen dieses Problem. Nutzen Die 5-Achsen-CNC-Bearbeitung ermöglicht kontinuierliches Schneiden. In einem einzigen Arbeitsgang können die Dichtfläche, O-Ring-Nuten und komplexe Winkelanschlüsse fertiggestellt werden. Die Maschine dreht das Teil nahtlos. Die Referenzkoordinaten der Basislinie gehen nie verloren. Diese Methode garantiert absolute Konzentrizität über alle Merkmale hinweg.
Der Umgang mit anspruchsvollen Geometrien wird hocheffizient. Moderne Vakuumsysteme erfordern oft integrierte Kühlkanäle. Sie benötigen maßgeschneiderte Kammerpassprofile. Auch außeraxiale Instrumentenanschlüsse sind üblich. Mehrachssysteme bearbeiten diese komplexen Formen ohne kundenspezifische Vorrichtungen. Sie vermeiden die Kosten und Verzögerungen beim Bau spezieller Spannvorrichtungen.
Die Oberflächenkonsistenz verbessert sich bei kontinuierlichem Werkzeugeinsatz erheblich. Fünf-Achsen-Systeme sorgen für optimale Vorschubgeschwindigkeiten über mehrdimensionale Profile hinweg. Das Schneidwerkzeug bleibt ständig im Kontakt mit dem Metall. Dieser Ansatz gewährleistet eine gleichmäßige Oberflächenbeschaffenheit. Dadurch werden gefährliche Übertrittsspuren vermieden. Übertrittsmarken dienen als Leckkanäle an den Dichtflächen. Kontinuierliche Bearbeitungswege sorgen für eine einwandfreie Vakuumbarriere.
Diagramm 1: Zusammenfassung der Fehlerursachen und -vorbeugung
Fehlertyp |
Grundursache |
Präventionsstrategie |
|---|---|---|
Flanschverzug |
Interne Materialspannung |
Vorbearbeitung durch thermisches Glühen |
Step-Over-Markierungen |
Mehrere Vorrichtungswechsel |
5-Achsen-Bearbeitung in einer Aufspannung |
Virtuelle Lecks |
Eingeschlossenes Gas in Sacklöchern |
Entlüftete Schrauben oder Durchgangslöcher |
Kontamination |
Kühlmittel auf Schwefelbasis |
UHV-kompatible Bearbeitungsflüssigkeiten |
Bei der Hochvakuumfertigung kann man sich nicht auf angenommene Toleranzen verlassen. Sie müssen Anbieter auf der Grundlage strenger Messtechnik und Dokumentation bewerten. Ein kompetenter Anbieter nutzt ein fortschrittliches Koordinatenmessgerät (KMG). Sie bilden die gesamte Flanschoberfläche ab, um die absolute Ebenheit zu überprüfen. Sie erfordern eine optische Profilometrie zur Messung der mikroskopischen Oberflächenrauheit. Die strenge Erstmusterprüfung (FAI) zeichnet einen zuverlässigen Partner aus. Fordern Sie quantitative Daten für jede Dichtfläche und Bolzenlochposition an.
Die UHV-Konformität nach der Bearbeitung erfordert spezielle Kenntnisse. Der Herstellungsprozess endet nicht, wenn der Schnitt aufhört. Bearbeitungsflüssigkeiten stellen ein erhebliches Kontaminationsrisiko dar. Anbieter müssen schwefel- und silikonfreie Kühlmittel verwenden. Standardmäßige Werkstattkühlmittel betten Kohlenwasserstoffe in die Metallporen ein. Diese Kohlenwasserstoffe entgasen in einer Vakuumkammer endlos. Sie müssen sicherstellen, dass die Werkstatt zugelassene Flüssigkeiten verwendet.
Oberflächenbehandlungen runden die UHV-Vorbereitung ab. Der Anbieter benötigt Möglichkeiten zur sofortigen Reinigung nach der Bearbeitung. Durch die Ultraschallreinigung werden mikroskopisch kleine Metallspäne entfernt. Durch Elektropolieren wird die Oberfläche weiter geglättet und die gesamte Ausgasungsfläche verringert. Durch die Passivierung wird die schützende Oxidschicht auf Edelstahl wiederhergestellt. Diese Schritte müssen schnell erfolgen, um Oxidation oder Kontamination zu verhindern.
Verpackungsprotokolle definieren die letzte Stufe der Qualitätskontrolle. Ein perfekter Flansch wird unbrauchbar, wenn er während des Transports beschädigt wird. Es ist von entscheidender Bedeutung, wie der Anbieter Messerschneiden schützt. Sie müssen über allen Dichtflächen starre Kunststoffabdeckungen verwenden. Sie sollten für den Transport eine Vakuumversiegelung implementieren. Die Hochleistungsverpackung verhindert, dass sich Feuchtigkeit und atmosphärische Kohlenwasserstoffe am gereinigten Metall festsetzen. Überprüfen Sie diese Verpackungsstandards, bevor Sie eine Bestellung aufgeben.
Zuverlässige Vakuumleistung ist nie ein Zufall. Es ist das direkte Ergebnis technischer Ebenheit und streng kontrollierter Oberflächenbeschaffenheit. Es erfordert fortschrittliche Bearbeitungsmethoden, um Stapeltoleranzen zu beseitigen. Das Erreichen einer absoluten Ausrichtung hängt ausschließlich von einer strengen Designvalidierung und Materialkontrolle ab.
Wenn Sie Flanschkonstruktionen bewerten oder wiederkehrende Leckageprobleme diagnostizieren, schauen Sie sich die Fertigungsphase genau an. Schauen Sie über die CAD-Datei hinaus. Untersuchen Sie die tatsächlichen Prozesse in der Werkstatt. Überprüfen Sie die Kühlmitteltypen, die CMM-Berichte und die Glühverfahren.
Ergreifen Sie sofort Maßnahmen, um Ihre Toleranzen zu validieren oder Ihre Flanschgeometrien für die Herstellbarkeit zu optimieren. Hören Sie auf, über die Realisierbarkeit der Oberflächenbeschaffenheit zu spekulieren. Fordern Sie noch heute ein umfassendes Angebot für komplexe Bauteile an. Wir ermutigen Sie dazu Wenden Sie sich an einen Ingenieur für Präzisionsbearbeitung, um Ihre spezifischen Vakuumanforderungen zu prüfen.
A: Liegt typischerweise zwischen 0,02 mm und 0,05 mm über die Dichtfläche, abhängig vom Flanschdurchmesser und Dichtungstyp (Elastomer- oder Metalldichtung).
A: Werkzeugspuren, die senkrecht zum O-Ring verlaufen, erzeugen mikroskopisch kleine Kanäle, durch die Gase die Dichtung umgehen können. Durch die Bearbeitung müssen konzentrische Lagebilder gewährleistet sein.
A: Ja. Durch die Konsolidierung von Vorgängen eliminiert die 5-Achsen-Bearbeitung den Zeit- und Vorrichtungsaufwand, der mit dem Bewegen eines komplexen Flansches mit mehreren Anschlüssen zwischen verschiedenen Fräs- und Drehzentren verbunden ist.
A: Zur Schadensminderung gehören die Verwendung von spannungsarmem Material, die Optimierung der Werkzeugwege zur Reduzierung der Wärmeerzeugung, die Verwaltung von Kühlmittelstrategien und manchmal eine Grobbearbeitung, gefolgt von einer zweiten Wärmebehandlung vor der endgültigen Endbearbeitung.


