


fermer
Choisissez votre site
Mondial
Réseaux sociaux
Auteur : Éditeur du site Heure de publication : 2026-11-12 Origine : Site


Les systèmes à vide poussé (HV) et à ultra-vide (UHV) fonctionnent dans des conditions de marge d'erreur nulle. L'intégrité du système dépend entièrement du point le plus faible. Habituellement, ce point critique est l’interface de la bride. Les normes d'usinage conventionnelles échouent systématiquement dans les applications sous vide. Les micro-rayures ou les déformations microscopiques entraînent inévitablement des taux de fuite mesurables. Des géométries de rainures inadéquates entraînent également une défaillance rapide du système. Ces défauts microscopiques compromettent des processus entiers d’analyse ou de fabrication.
Nous fournissons ici un cadre d’évaluation transparent et axé sur l’ingénierie. Cela vous aidera à concevoir des composants fiables. Vous apprendrez les exigences exactes pour l’approvisionnement en brides de haute qualité. Nous nous concentrons sur les tolérances non négociables requises pour une étanchéité absolue. Vous découvrirez également comment maîtriser les variables d'alignement critiques pour le succès du système à long terme.
La planéité est holistique : pour obtenir la planéité requise (souvent <0,05 mm), il faut un soulagement stratégique des contraintes du matériau avant et pendant l'usinage, et pas seulement un outillage précis.
La finition de surface détermine la viabilité du joint : les rainures des joints toriques et les interfaces de joints métalliques (comme les brides CF) exigent des valeurs Ra/Rz spécifiques ; un polissage excessif ou un sous-usinage provoquent tous deux des fuites.
Les configurations consolidées réduisent les erreurs de composition : l'utilisation de l'usinage CNC à 5 axes pour les brides multiports complexes minimise les changements de fixations, garantissant la concentricité et l'alignement.
La vérification est obligatoire : un partenaire de fabrication compétent doit fournir une documentation CMM quantifiable et comprendre les protocoles de manipulation UHV après usinage.
Les variables d'usinage dictent directement la durée de vie opérationnelle de toute chambre à vide. Il faut faire la différence entre les fuites atmosphériques et les fuites virtuelles. Les fuites atmosphériques se produisent lorsqu’un mauvais accouplement des brides laisse entrer l’air extérieur. Les fuites virtuelles se produisent en interne. Les gaz piégés s'échappent lentement des trous borgnes mal usinés. Les topographies de surfaces grossières piègent également les molécules de gaz. Ces deux problèmes dégradent rapidement la qualité du vide.
La réalité de la charge de serrage complique encore davantage l’étanchéité des brides. La planéité inégale des brides crée des zones de pression localisées sur les joints. Ces zones de pression entraînent une dégradation prématurée des joints. Ils provoquent souvent des échecs immédiats des tests de fuite d’hélium lors de la mise en service initiale. Même une onde microscopique sur la face d’une bride compromet l’étanchéité. Vous ne pouvez pas compenser un mauvais usinage en serrant simplement trop les boulons.
L’évaluation du coût total de la qualité (TCQ) révèle de dures réalités. Les temps d’arrêt des systèmes UHV sont incroyablement coûteux. Un seul sceau compromis peut interrompre une chaîne de fabrication de semi-conducteurs. Cela peut gâcher des mois de recherche scientifique. Comparez ce coût énorme à la prime marginale liée à l’approvisionnement en composants de précision. Vous trouverez économique de vous approvisionner en produits strictement tolérés Brides à vide usinées CNC . Investir dès le départ dans la précision élimine les pannes catastrophiques plus tard.
Spécifiez une ventilation par trou borgne pour éliminer les fuites virtuelles.
Évitez de compter sur l’écrasement du joint pour corriger la déformation de la bride.
Exiger les paramètres de test d’étanchéité à l’hélium pendant la phase de conception.
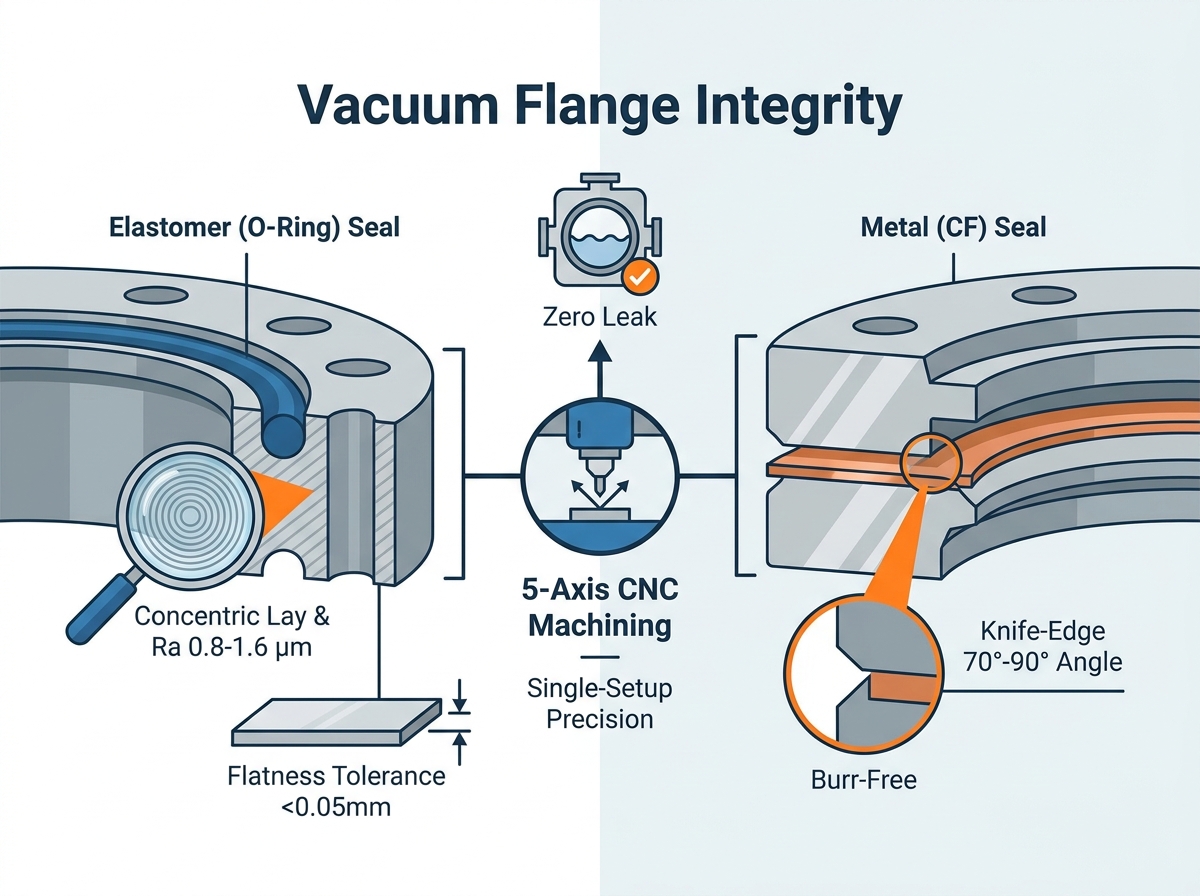
Une précision absolue régit toutes les facettes de la conception des brides à vide. Atteindre et maintenir une planéité absolue est votre principal défi. La contrainte des matières premières provoque fréquemment des déformations après usinage. Vous devez aborder directement ce facteur de soulagement du stress. Les billettes métalliques contiennent des contraintes internes résultant de leur processus de forgeage d'origine. L'usinage enlève de la matière et libère ces contraintes de manière imprévisible. Vous avez besoin d'un recuit stratégique pour stabiliser le métal. Les avances d'usinage à faible contrainte empêchent également la déformation induite par la chaleur lors des coupes finales.
Les rapports épaisseur/diamètre nécessitent également une conception minutieuse. Les brides subissent une pression atmosphérique extrême lorsqu'elles sont évacuées. Ils subissent également des cycles d’étuvage thermique sévères. Les fines brides fléchissent sous ces forces intenses. Des rapports d'épaisseur appropriés empêchent cette courbure. Ils garantissent que la face d'étanchéité reste parfaitement parallèle pendant le fonctionnement.
Les rainures en élastomère et les joints métalliques nécessitent des protocoles d'usinage très différents. Les rainures des joints toriques exigent des valeurs Ra spécifiques. En règle générale, les ingénieurs spécifient des moyennes de rugosité comprises entre 0,8 et 1,6 µm. Une finition trop rugueuse crée des chemins de fuite. Une finition trop lisse fait coller et déchirer le joint torique. La direction laïque est extrêmement importante. Les marques d'outils doivent toujours être concentriques au joint. Ils ne doivent jamais traverser radialement le chemin d'étanchéité. Les rayures radiales agissent comme des autoroutes microscopiques pour les molécules de gaz.
Les interfaces des joints métalliques sont incroyablement impitoyables. Les brides Conflat (CF) utilisent un tranchant de couteau pour mordre dans un joint en cuivre. Cette interface exige une perfection absolue. Vous devez respecter des exigences d'usinage strictes pour les angles de coupe de 70° à 90°. Il est essentiel d'éviter les bavures microscopiques sur ce bord. Même une petite bavure empêche le cuivre de sceller correctement.
L'alignement d'accouplement garantit un assemblage sans stress. Le positionnement réel du modèle de trou de boulon est vital. Des trous mal alignés obligent les techniciens à appliquer une contrainte de torsion lors de l'assemblage. Cette contrainte déforme la face de la bride et compromet le vide. Le tolérancement des broches d'alignement est tout aussi important. Les fonctionnalités de localisation garantissent des cycles de maintenance reproductibles. Ils permettent aux techniciens de reconstruire les systèmes avec précision à chaque fois.
Tableau 1 : Comparaison des états de surface pour le scellage sous vide
Type de joint |
Finition requise (Ra) |
Facteur d'usinage critique |
Mode de défaillance commun |
|---|---|---|---|
Élastomère (joint torique) |
0,8 - 1,6 µm |
Pose de marques d'outils concentriques |
Rayures radiales provoquant des micro-fuites |
Joint métallique (CF) |
< 0,4 µm à plat |
Bord de couteau tranchant de 70° à 90° |
Bavures microscopiques ou bords émoussés |
Centrage ISO-K / KF |
0,8 µm |
Planéité et parallélisme |
Pression inégale de la bague de serrage |
La sélection des matériaux définit à la fois la difficulté de fabrication et les performances du vide. Vous devez équilibrer l'usinabilité et les taux de dégazage. L'acier inoxydable 304/304L et 316/316L reste la norme industrielle pour les UHV. Ces alliages résistent à la corrosion et supportent des températures d'étuvage élevées. Cependant, ils présentent des défis d’usinage importants. L'acier inoxydable durcit rapidement lors de la coupe. Cela génère également une immense chaleur. Les stratégies d’outillage doivent s’adapter rapidement. Les machinistes utilisent des configurations rigides et des inserts pointus pour maintenir l'intégrité de la surface.
Les alliages d'aluminium offrent une alternative viable pour des scénarios spécifiques. Les ingénieurs évaluent le 6061-T6 pour les systèmes HT ou les applications à poids limité. L'aluminium usine beaucoup plus rapidement que l'acier inoxydable. Il offre également une excellente conductivité thermique. Cependant, l’aluminium a un taux de dilatation thermique plus élevé. Cette caractéristique impacte fortement la stabilité dimensionnelle lors de l’usinage. Les fluctuations de température dans l'atelier modifient facilement les tolérances des brides en aluminium. Vous devez contrôler soigneusement l’environnement d’usinage.
La traçabilité des matériaux n'est pas négociable pour les applications sous vide. Vous devez exiger des rapports d'essais d'usine (MTR) pour chaque lot de matière première. Une provenance matérielle stricte évite les catastrophes. Les métaux de mauvaise qualité contiennent souvent des inclusions de scories microscopiques. L'usinage expose ces inclusions sur la face de la bride. Ils créent des chemins de fuite poreux directement à travers le métal solide. La vérification de la pureté des matériaux garantit l’intégrité du vide à long terme.
Accepter l’acier inoxydable de qualité commerciale sans MTR vérifiables.
Ignorer les propriétés d'écrouissage du 316L lors du fraisage de poches profondes.
Ne pas tenir compte de la dilatation thermique de l’aluminium lors de l’inspection qualité.
Utilisation d'alliages sujets à un dégazage élevé de zinc ou de plomb dans des environnements sous vide.
Les chambres à vide complexes comportent plusieurs ports inclinés. L’alignement correct de ces ports pose un énorme défi de fabrication. L’élimination des erreurs de configuration composées est cruciale. L'usinage traditionnel nécessite de déplacer une pièce entre plusieurs machines. Chaque mouvement introduit une légère erreur d’alignement. Ces petites erreurs s’accumulent rapidement. Ils ruinent le véritable positionnement final des faces de bride.
Les stratégies de routage avancées résolvent ce problème. Utiliser L'usinage CNC 5 axes permet une coupe continue. Une seule opération peut terminer la face d’étanchéité, les rainures du joint torique et les ports angulaires complexes. La machine fait tourner la pièce de manière transparente. Il ne perd jamais les coordonnées de référence de base. Cette méthode garantit une concentricité absolue sur toutes les fonctionnalités.
La gestion de géométries avancées devient très efficace. Les systèmes de vide modernes nécessitent souvent des canaux de refroidissement intégrés. Ils ont besoin de profils d'accouplement de chambre personnalisés. Les ports d’instruments hors axe sont également courants. Les systèmes multi-axes usinent ces formes complexes sans montage personnalisé. Vous évitez les coûts et les délais liés à la construction de gabarits de maintien de pièces spécialisés.
La cohérence de la surface s'améliore considérablement sous l'engagement continu de l'outil. Les systèmes à cinq axes maintiennent des vitesses d'avance optimales sur les profils multidimensionnels. L'outil de coupe reste constamment en prise avec le métal. Cette approche garantit une finition de surface uniforme. Il élimine les marques de franchissement dangereuses. Les marques de franchissement agissent comme des canaux de fuite sur les faces d'étanchéité. Les trajectoires d'usinage continues maintiennent la barrière à vide impeccable.
Graphique 1 : Causes des défauts et résumé de la prévention
Type de défaut |
Cause première |
Stratégie de prévention |
|---|---|---|
Déformation de la bride |
Contrainte interne du matériau |
Recuit thermique avant usinage |
Marques de franchissement |
Plusieurs changements de luminaires |
Usinage 5 axes en une seule configuration |
Fuites virtuelles |
Gaz piégé dans des trous borgnes |
Vis ventilées ou trous traversants |
Contamination |
Liquides de refroidissement à base de soufre |
Fluides d'usinage compatibles UHV |
Vous ne pouvez pas vous fier aux tolérances supposées dans la fabrication sous vide poussé. Vous devez évaluer les fournisseurs sur la base d’une métrologie et d’une documentation strictes. Un fournisseur compétent utilise une machine de mesure de coordonnées (MMT) avancée. Ils cartographient toute la surface de la bride pour vérifier la planéité absolue. Ils nécessitent une profilométrie optique pour mesurer la rugosité microscopique de la surface. La rigueur de l’inspection premier article (FAI) définit un partenaire fiable. Exigez des données quantitatives pour chaque face d’étanchéité et position des trous de boulons.
La conformité UHV après usinage nécessite des connaissances spécialisées. Le processus de fabrication ne s’arrête pas lorsque la découpe s’arrête. Les fluides d'usinage présentent un risque de contamination important. Les fournisseurs doivent utiliser des liquides de refroidissement sans soufre et sans silicone. Les liquides de refroidissement d'atelier standard intègrent des hydrocarbures dans les pores métalliques. Ces hydrocarbures dégazent sans cesse dans une chambre à vide. Vous devez vous assurer que l'atelier utilise des fluides approuvés.
Des traitements de surface complètent la préparation UHV. Le fournisseur a besoin de capacités pour un nettoyage immédiat après usinage. Le nettoyage par ultrasons élimine les copeaux métalliques microscopiques. L'électropolissage lisse davantage la surface et réduit la zone totale de dégazage. La passivation restaure la couche protectrice d'oxyde sur l'acier inoxydable. Ces étapes doivent être réalisées rapidement pour éviter l’oxydation ou la contamination.
Les protocoles d'emballage définissent l'étape finale du contrôle qualité. Une bride parfaite devient inutile si elle est endommagée pendant le transport. La manière dont le fournisseur protège les tranchants des couteaux est essentielle. Ils doivent utiliser des couvercles en plastique rigide sur toutes les faces d'étanchéité. Ils devraient mettre en œuvre une mise sous vide pour le transport. Un ensachage robuste empêche l'humidité et les hydrocarbures atmosphériques de se fixer au métal nettoyé. Vérifiez ces normes d’emballage avant d’émettre un bon de commande.
Des performances de vide fiables ne sont jamais un accident. C’est le résultat direct d’une planéité technique et de finitions de surface strictement contrôlées. Cela nécessite des méthodologies d’usinage avancées pour éliminer les tolérances empilées. La réalisation d’un alignement absolu dépend entièrement d’une validation rigoureuse de la conception et d’un contrôle des matériaux.
Lorsque vous évaluez des conceptions de brides ou diagnostiquez des problèmes de fuite récurrents, examinez attentivement l’étape de fabrication. Regardez au-delà du fichier CAO. Étudiez les processus réels de l’atelier. Vérifiez les types de liquide de refroidissement, les rapports CMM et les procédures de recuit.
Pour valider vos tolérances ou optimiser la géométrie de vos brides pour la fabricabilité, prenez des mesures immédiates. Arrêtez de deviner la viabilité de l’état de surface. Vous pouvez demander dès aujourd’hui un devis complet pour des composants complexes. Nous vous encourageons à contactez un ingénieur en usinage de précision pour examiner vos besoins spécifiques en matière de vide.
R : varie généralement de 0,02 mm à 0,05 mm sur la face d'étanchéité, en fonction du diamètre de la bride et du type de joint (joint en élastomère ou en métal).
R : Les marques d'outils perpendiculaires au joint torique créent des canaux microscopiques permettant aux gaz de contourner le joint. L'usinage doit garantir des schémas de pose concentriques.
R : Oui. En consolidant les opérations, l'usinage 5 axes élimine le temps et les coûts de montage associés au déplacement d'une bride multiport complexe entre différents centres de fraisage et de tournage.
R : L'atténuation implique l'utilisation de matériaux sans contrainte, l'optimisation des trajectoires d'outils pour réduire la génération de chaleur, la gestion des stratégies de refroidissement et parfois un usinage grossier suivi d'un traitement thermique secondaire avant la finition finale.


