


cerca
Elija su sitio
Global
Redes Sociales
Autor: Editor del sitio Hora de publicación: 2026-11-12 Origen: Sitio


Los sistemas de alto vacío (HV) y ultraalto vacío (UHV) funcionan en condiciones de margen de error cero. La integridad del sistema depende enteramente del punto más débil. Generalmente, este punto crítico es la interfaz de la brida. Los estándares de mecanizado convencionales fallan constantemente en las aplicaciones de vacío. Los microrayados o las deformaciones microscópicas conducen inevitablemente a tasas de fuga mensurables. Las geometrías de ranura inadecuadas también provocan fallos rápidos del sistema. Estos defectos microscópicos comprometen procesos completos analíticos o de fabricación.
Aquí proporcionamos un marco de evaluación transparente y centrado en la ingeniería. Le ayudará a diseñar componentes confiables. Aprenderá los requisitos exactos para obtener bridas de alta calidad. Nos centramos en las tolerancias no negociables necesarias para un sellado absoluto. También descubrirá cómo dominar las variables de alineación críticas para el éxito del sistema a largo plazo.
La planitud es holística: lograr la planitud requerida (a menudo <0,05 mm) requiere un alivio estratégico de la tensión del material antes y durante el mecanizado, no solo herramientas precisas.
El acabado de la superficie dicta la viabilidad del sello: las ranuras de las juntas tóricas y las interfaces de las juntas metálicas (como las bridas CF) exigen valores Ra/Rz específicos; el pulido excesivo o el mecanizado insuficiente provocan fugas.
Las configuraciones consolidadas reducen los errores de composición: la utilización del mecanizado CNC de 5 ejes para bridas multipuerto complejas minimiza los cambios de accesorios, garantizando concentricidad y alineación.
La verificación es obligatoria: un socio de fabricación capacitado debe proporcionar documentación CMM cuantificable y comprender los protocolos de manipulación de UHV posteriores al mecanizado.
Las variables de mecanizado dictan directamente la vida útil operativa de cualquier cámara de vacío. Debes diferenciar entre fugas atmosféricas y fugas virtuales. Las fugas atmosféricas ocurren cuando el mal acoplamiento de las bridas permite que entre aire exterior. Las fugas virtuales ocurren internamente. Los gases atrapados escapan lentamente de agujeros ciegos mal mecanizados. Las topografías de superficie gruesa también atrapan moléculas de gas. Ambos problemas degradan rápidamente la calidad del vacío.
La realidad de la carga de sujeción complica aún más el sellado de bridas. La planitud desigual de las bridas crea zonas de presión localizadas en las juntas. Estas zonas de presión provocan una degradación prematura del sello. A menudo causan fallas inmediatas en las pruebas de fugas de helio durante la puesta en servicio inicial. Incluso una onda microscópica a través de la cara de una brida compromete el sello. No se puede compensar un mal mecanizado simplemente apretando demasiado los pernos.
La evaluación del costo total de la calidad (TCQ) revela crudas realidades. El tiempo de inactividad del sistema UHV es increíblemente costoso. Un solo sello comprometido puede detener una línea de fabricación de semiconductores. Puede arruinar meses de investigación científica. Enmarque este enorme costo en comparación con la prima marginal de adquirir componentes de precisión. Le resultará económico obtener materiales estrictamente tolerados. Bridas de vacío mecanizadas por CNC . Invertir en precisión desde el principio elimina fallos catastróficos posteriores.
Especifique ventilación con orificio ciego para eliminar fugas virtuales.
Evite depender del aplastamiento de juntas para reparar la deformación de la brida.
Exigir parámetros de prueba de fugas de helio durante la fase de diseño.
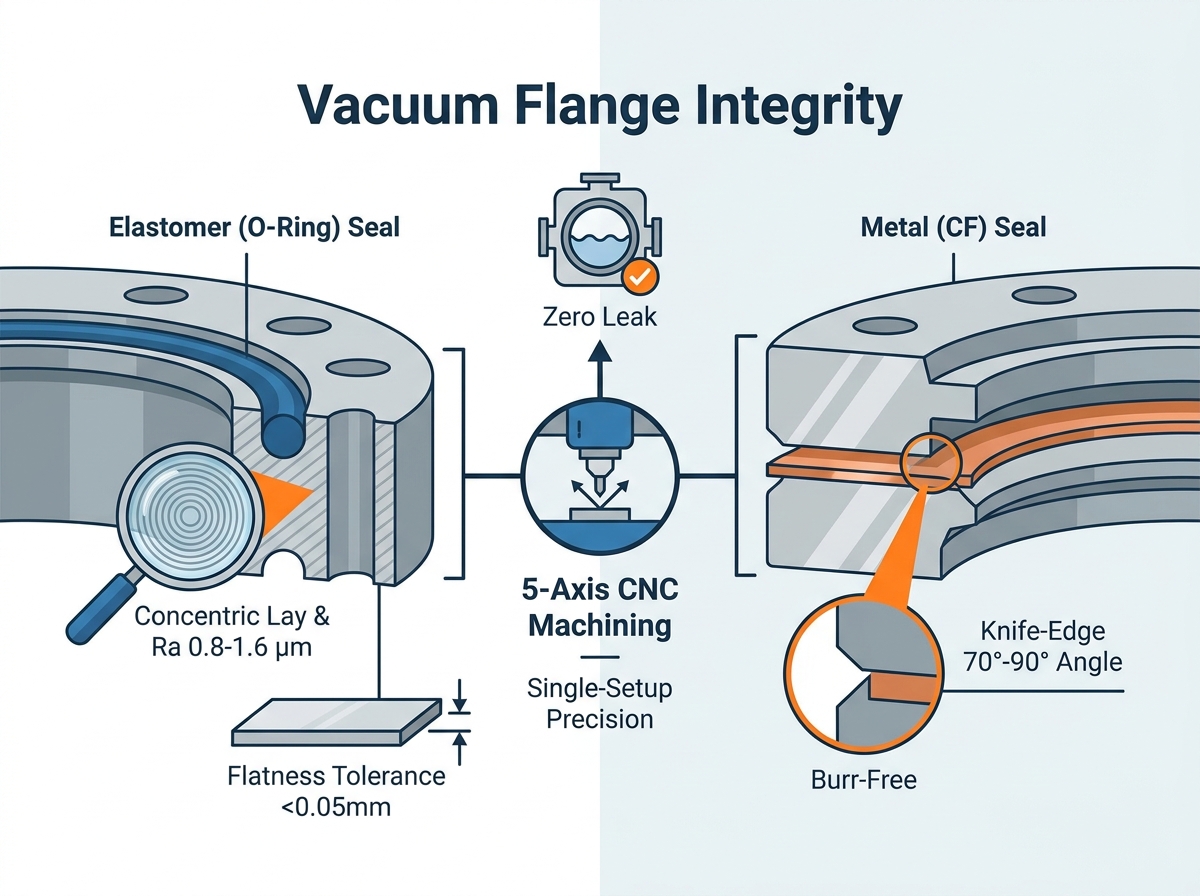
La precisión absoluta gobierna cada faceta del diseño de bridas de vacío. Lograr y mantener una planitud absoluta es su principal desafío. La tensión de la materia prima frecuentemente provoca deformaciones posteriores al mecanizado. Debe abordar este factor de alivio del estrés directamente. Los tochos de metal contienen tensiones internas de su proceso de forjado original. El mecanizado elimina material y libera estas tensiones de forma impredecible. Necesita un recocido estratégico para estabilizar el metal. Los avances de mecanizado de baja tensión también evitan la deformación inducida por el calor durante los cortes finales.
Las relaciones espesor-diámetro también requieren una cuidadosa consideración del diseño. Las bridas experimentan una presión atmosférica extrema cuando se evacuan. También se someten a severos ciclos de horneado térmico. Las bridas delgadas se doblan bajo estas fuerzas intensas. Las proporciones de espesor adecuadas evitan esta curvatura. Garantizan que la superficie de sellado permanezca perfectamente paralela durante el funcionamiento.
Las ranuras de elastómero y los sellos metálicos requieren protocolos de mecanizado muy diferentes. Las ranuras de las juntas tóricas exigen valores Ra específicos. Normalmente, los ingenieros especifican promedios de rugosidad entre 0,8 y 1,6 µm. Un acabado demasiado rugoso crea vías de fuga. Un acabado demasiado liso hace que la junta tórica se pegue y se rompa. La dirección del laico es inmensamente importante. Las marcas de la herramienta siempre deben ser concéntricas con respecto a la junta. Nunca deben cruzar radialmente la trayectoria de sellado. Los rayones radiales actúan como carreteras microscópicas para las moléculas de gas.
Las interfaces de sello metálico son increíblemente implacables. Las bridas Conflat (CF) utilizan el filo de un cuchillo para morder una junta de cobre. Esta interfaz exige perfección absoluta. Debe mantener estrictos requisitos de mecanizado para los ángulos de filo de cuchilla de 70° a 90°. Es fundamental evitar rebabas microscópicas en este borde. Incluso una pequeña rebaba impide que el cobre selle correctamente.
La alineación de acoplamiento garantiza un montaje sin tensiones. El verdadero posicionamiento del patrón de orificios para pernos es vital. Los agujeros desalineados obligan a los técnicos a aplicar tensión de torsión durante el montaje. Esta tensión distorsiona la cara de la brida y compromete el vacío. La tolerancia de los pasadores de alineación es igualmente importante. Las funciones de localización garantizan ciclos de mantenimiento repetibles. Permiten a los técnicos reconstruir sistemas con precisión en todo momento.
Tabla 1: Comparación de acabados superficiales para sellado al vacío
Tipo de sello |
Acabado requerido (Ra) |
Factor crítico de mecanizado |
Modo de falla común |
|---|---|---|---|
Elastómero (junta tórica) |
0,8 - 1,6 micras |
Marca de herramienta concéntrica |
Arañazos radiales que provocan microfugas. |
Junta Metálica (CF) |
< 0,4 µm en plano |
Borde de cuchillo afilado de 70°-90° |
Rebabas microscópicas o bordes romos |
Centrado ISO-K/KF |
0,8 micras |
Planitud y paralelismo |
Presión desigual del anillo de sujeción |
La selección del material define tanto la dificultad de fabricación como el rendimiento del vacío. Debe equilibrar la maquinabilidad con las tasas de desgasificación. El acero inoxidable 304/304L y 316/316L sigue siendo el estándar de la industria para UHV. Estas aleaciones resisten la corrosión y soportan altas temperaturas de horneado. Sin embargo, presentan importantes desafíos de mecanizado. El acero inoxidable se endurece rápidamente durante el corte. También genera un calor inmenso. Las estrategias de herramientas deben adaptarse rápidamente. Los maquinistas utilizan configuraciones rígidas e inserciones afiladas para mantener la integridad de la superficie.
Las aleaciones de aluminio ofrecen una alternativa viable para escenarios específicos. Los ingenieros evalúan el 6061-T6 para sistemas HV o aplicaciones con peso restringido. El aluminio se maquina mucho más rápido que el acero inoxidable. También proporciona una excelente conductividad térmica. Sin embargo, el aluminio tiene una tasa de expansión térmica más alta. Esta característica tiene un gran impacto en la estabilidad dimensional durante el mecanizado. Las fluctuaciones de temperatura en el taller alteran fácilmente las tolerancias de las bridas de aluminio. Debe controlar cuidadosamente el entorno de mecanizado.
La trazabilidad del material no es negociable para aplicaciones de vacío. Debe solicitar informes de pruebas de fábrica (MTR) para cada lote de materia prima. La estricta procedencia del material previene desastres. Los metales de baja calidad suelen contener inclusiones microscópicas de escoria. El mecanizado expone estas inclusiones en la cara de la brida. Crean vías de fuga porosas que atraviesan el metal sólido. La verificación de la pureza del material garantiza la integridad del vacío a largo plazo.
Aceptamos acero inoxidable de calidad comercial sin MTR verificables.
Ignorando las propiedades de endurecimiento por trabajo del 316L durante el fresado de cavidades profundas.
No tener en cuenta la expansión térmica del aluminio durante la inspección de calidad.
Uso de aleaciones propensas a una alta desgasificación de zinc o plomo en entornos de vacío.
Las complejas cámaras de vacío cuentan con múltiples puertos en ángulo. Alinear estos puertos correctamente plantea un enorme desafío de fabricación. Eliminar los errores de configuración de la composición es crucial. El mecanizado tradicional requiere mover una pieza entre varias máquinas. Cada movimiento introduce un ligero error de alineación. Estos pequeños errores se acumulan rápidamente. Arruinan el verdadero posicionamiento final de las caras de las bridas.
Las estrategias de enrutamiento avanzadas resuelven este problema. Utilizando El mecanizado CNC de 5 ejes permite un corte continuo. Una sola operación puede terminar la cara de sellado, las ranuras de las juntas tóricas y los puertos en ángulo complejos. La máquina gira la pieza sin problemas. Nunca pierde las coordenadas de referencia de la línea base. Este método garantiza una concentricidad absoluta en todas las entidades.
El manejo de geometrías avanzadas se vuelve altamente eficiente. Los sistemas de vacío modernos suelen requerir canales de refrigeración integrados. Necesitan perfiles de acoplamiento de cámara personalizados. Los puertos para instrumentos fuera del eje también son comunes. Los sistemas multieje mecanizan estas formas complejas sin accesorios personalizados. Evita el costo y la demora de construir plantillas especializadas para sujetar piezas.
La consistencia de la superficie mejora drásticamente con el uso continuo de la herramienta. Los sistemas de cinco ejes mantienen velocidades de avance óptimas en perfiles multidimensionales. La herramienta de corte permanece constantemente acoplada al metal. Este enfoque garantiza un acabado superficial uniforme. Elimina las peligrosas marcas de paso. Las marcas de paso actúan como canales de fuga a través de las caras de sellado. Las trayectorias de mecanizado continuas mantienen la barrera de vacío impecable.
Cuadro 1: Resumen de causas y prevención de defectos
Tipo de defecto |
Causa principal |
Estrategia de Prevención |
|---|---|---|
Deformación de brida |
Tensión del material interno |
Recocido térmico previo al mecanizado |
Marcas de paso |
Múltiples cambios de aparatos |
Mecanizado de 5 ejes de configuración única |
Fugas virtuales |
Gas atrapado en agujeros ciegos |
Tornillos ventilados o orificios pasantes |
Contaminación |
Refrigerantes a base de azufre |
Fluidos de mecanizado compatibles con UHV |
No se puede confiar en las tolerancias supuestas en la fabricación con alto vacío. Debe evaluar a los proveedores basándose en estricta metrología y documentación. Un proveedor capaz utiliza una máquina de medición de coordenadas (CMM) avanzada. Mapean toda la superficie de la brida para verificar la planitud absoluta. Requieren perfilometría óptica para medir la rugosidad microscópica de la superficie. El rigor de la inspección del primer artículo (FAI) define a un socio confiable. Exija datos cuantitativos para cada cara de sellado y posición de los orificios de los pernos.
El cumplimiento de UHV posterior al mecanizado requiere conocimientos especializados. El proceso de fabricación no finaliza cuando se detiene el corte. Los fluidos de mecanizado suponen un grave riesgo de contaminación. Los proveedores deben utilizar refrigerantes sin azufre ni silicona. Los refrigerantes estándar incorporan hidrocarburos en los poros del metal. Estos hidrocarburos se desgasifican sin cesar en una cámara de vacío. Debe asegurarse de que el taller utilice fluidos aprobados.
Los tratamientos superficiales completan la preparación del UHV. El proveedor necesita capacidades para la limpieza inmediata posterior al mecanizado. La limpieza ultrasónica elimina virutas microscópicas de metal. El electropulido suaviza aún más la superficie y reduce el área total de desgasificación. La pasivación restaura la capa protectora de óxido del acero inoxidable. Estos pasos deben realizarse rápidamente para evitar la oxidación o la contaminación.
Los protocolos de embalaje definen la etapa final del control de calidad. Una brida perfecta se vuelve inútil si se daña durante el envío. La forma en que el proveedor protege los filos de las navajas es fundamental. Deberán utilizar cubiertas de plástico rígido en todas las caras de sellado. Deberían implementar sellado al vacío para el tránsito. Las bolsas resistentes evitan que la humedad y los hidrocarburos atmosféricos se adhieran al metal limpio. Verifique estos estándares de embalaje antes de emitir una orden de compra.
El rendimiento confiable del vacío nunca es un accidente. Es el resultado directo de una planitud diseñada y acabados superficiales estrictamente controlados. Requiere metodologías de mecanizado avanzadas para eliminar tolerancias apiladas. Lograr una alineación absoluta depende completamente de una rigurosa validación del diseño y control de materiales.
Al evaluar diseños de bridas o diagnosticar problemas de fugas recurrentes, observe de cerca la etapa de fabricación. Mire más allá del archivo CAD. Investigar los procesos reales del taller. Verifique los tipos de refrigerante, los informes de la CMM y los procedimientos de recocido.
Para validar sus tolerancias u optimizar las geometrías de sus bridas para su capacidad de fabricación, tome medidas inmediatas. Deje de adivinar sobre la viabilidad del acabado superficial. Puede solicitar hoy mismo un presupuesto completo para componentes complejos. Te animamos a comuníquese con un ingeniero de mecanizado de precisión para revisar sus requisitos de vacío específicos.
R: Normalmente varía de 0,02 mm a 0,05 mm a lo largo de la cara de sellado, según el diámetro de la brida y el tipo de sello (junta de elastómero versus junta metálica).
R: Las marcas de herramientas que corren perpendiculares a la junta tórica crean canales microscópicos para que los gases eviten el sello. El mecanizado debe garantizar patrones de colocación concéntricos.
R: Sí. Al consolidar las operaciones, el mecanizado de 5 ejes elimina el tiempo y los costos de fijación asociados con el movimiento de una brida compleja de múltiples puertos entre diferentes centros de fresado y torneado.
R: La mitigación implica el uso de material libre de tensiones, la optimización de las trayectorias de las herramientas para reducir la generación de calor, la gestión de estrategias de refrigerante y, en ocasiones, el mecanizado de desbaste seguido de un tratamiento térmico secundario antes del acabado final.


