


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Автор: Редактор сайта Время публикации: 12.11.2026 Происхождение: Сайт


Системы высокого вакуума (ВВ) и сверхвысокого вакуума (СВВ) работают в условиях нулевой погрешности. Целостность системы полностью зависит от самого слабого места. Обычно этой критической точкой является фланцевый интерфейс. Обычные стандарты обработки постоянно не справляются с применением вакуума. Микроцарапины или микроскопическая деформация неизбежно приводят к измеримым уровням утечек. Неправильная геометрия канавок также приводит к быстрому выходу системы из строя. Эти микроскопические дефекты ставят под угрозу весь аналитический или производственный процесс.
Здесь мы предоставляем прозрачную, ориентированную на инженерные аспекты систему оценки. Это поможет вам спроектировать надежные компоненты. Вы узнаете точные требования к выбору высококачественных фланцев. Мы уделяем особое внимание непреложным допускам, необходимым для абсолютного уплотнения. Вы также узнаете, как управлять критически важными переменными согласования для долгосрочного успеха системы.
Плоскостность является целостной: достижение требуемой плоскостности (часто <0,05 мм) требует стратегического снятия напряжений материала до и во время обработки, а не только точной оснастки.
Качество поверхности определяет надежность уплотнения: канавки для уплотнительных колец и места соединения металлических прокладок (например, фланцы CF) требуют определенных значений Ra/Rz; как чрезмерная полировка, так и недостаточная механическая обработка приводят к утечкам.
Консолидированные настройки уменьшают ошибки при компаундировании: использование 5-осевой обработки с ЧПУ для сложных многопортовых фланцев сводит к минимуму необходимость замены приспособлений, гарантируя концентричность и соосность.
Проверка обязательна: компетентный партнер-производитель должен предоставить поддающуюся количественной оценке документацию по КИМ и понимать протоколы обработки сверхвысокого напряжения после обработки.
Параметры обработки напрямую определяют срок службы любой вакуумной камеры. Вы должны различать атмосферные утечки и виртуальные утечки. Утечки в атмосферу возникают, когда плохое соединение фланцев пропускает внутрь наружный воздух. Виртуальные утечки происходят внутри компании. Захваченные газы медленно выходят из неправильно обработанных глухих отверстий. Грубая топография поверхности также задерживает молекулы газа. Обе проблемы быстро ухудшают качество вакуума.
Реальность зажимной нагрузки еще больше усложняет герметизацию фланцев. Неравномерная плоскостность фланцев создает зоны локализованного давления на прокладках. Эти зоны давления приводят к преждевременному разрушению уплотнения. Они часто становятся причиной немедленных неудачных испытаний на утечку гелия во время первоначального ввода в эксплуатацию. Даже микроскопическая волна на поверхности фланца ухудшает качество уплотнения. Вы не сможете компенсировать плохую обработку, просто перетянув болты.
Оценка общей стоимости качества (TCQ) раскрывает суровую реальность. Простой системы сверхвысокого напряжения обходится невероятно дорого. Одна-единственная нарушенная пломба может остановить работу линии по производству полупроводников. Это может испортить месяцы научных исследований. Сопоставьте эти огромные затраты с незначительной надбавкой за приобретение прецизионных компонентов. Вы обнаружите, что экономически выгодно приобретать строго допуски. Вакуумные фланцы, обработанные на станке с ЧПУ . Инвестиции в точность заранее исключают катастрофические сбои в дальнейшем.
Укажите вентиляцию через глухие отверстия для устранения виртуальных утечек.
Не полагайтесь на раздавливание прокладки для устранения деформации фланца.
Обязательные параметры испытаний на утечку гелия на этапе проектирования.
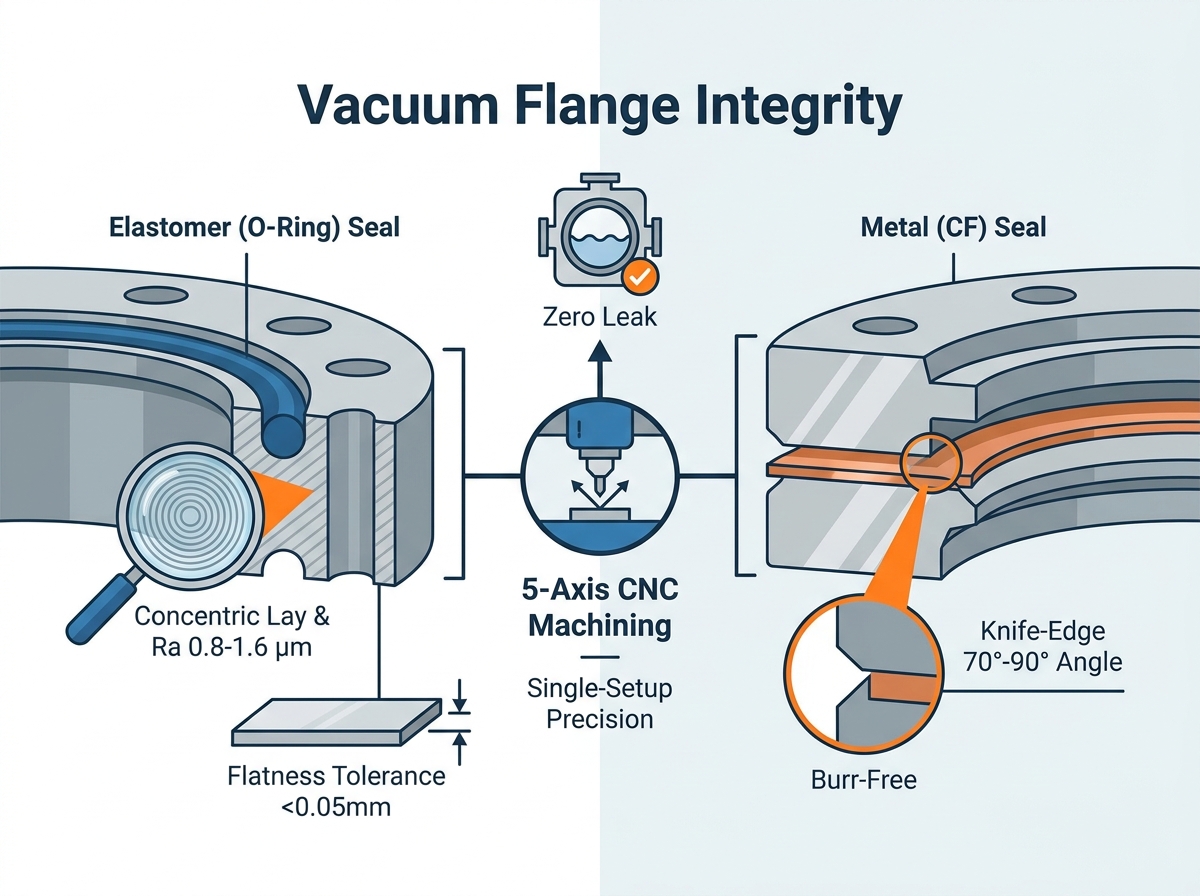
Абсолютная точность определяет каждый аспект конструкции вакуумных фланцев. Достижение и поддержание абсолютной плоскостности — ваша главная задача. Стресс исходного материала часто вызывает коробление после механической обработки. Вы должны напрямую заняться этим фактором снятия стресса. Металлические заготовки содержат внутренние напряжения, возникающие в результате первоначального процесса ковки. Механическая обработка удаляет материал и непредсказуемо снимает эти напряжения. Вам необходим стратегический отжиг для стабилизации металла. Подача при механической обработке с низким напряжением также предотвращает коробление, вызванное перегревом, во время окончательного резания.
Соотношение толщины и диаметра также требует тщательного проектирования. При вакуумировании фланцы испытывают экстремальное атмосферное давление. Они также подвергаются суровым термическим циклам обжига. Тонкие фланцы прогибаются под действием таких мощных сил. Правильные соотношения толщины предотвращают этот изгиб. Они гарантируют, что уплотняющая поверхность остается идеально параллельной во время работы.
Канавки из эластомера и металлические уплотнения требуют совершенно разных протоколов обработки. Канавки для уплотнительных колец требуют определенных значений Ra. Обычно инженеры указывают среднюю шероховатость от 0,8 до 1,6 мкм. Слишком грубая отделка создает пути утечки. Если поверхность слишком гладкая, уплотнительное кольцо прилипнет и порвется. Направление мирян имеет огромное значение. Следы инструмента всегда должны проходить концентрично уплотнению. Они ни в коем случае не должны радиально пересекать путь уплотнения. Радиальные царапины действуют как микроскопические магистрали для молекул газа.
Интерфейсы с металлическими уплотнениями невероятно неумолимы. Во фланцах Conlat (CF) медная прокладка врезается острием ножа. Этот интерфейс требует абсолютного совершенства. Вы должны соблюдать строгие требования к обработке для углов заточки от 70° до 90°. Крайне важно предотвратить появление микроскопических заусенцев на этой кромке. Даже крошечный заусенец препятствует правильному уплотнению меди.
Выравнивание стыковки обеспечивает сборку без напряжений. Правильное расположение расположения отверстий под болты имеет жизненно важное значение. Несовпадение отверстий вынуждает технических специалистов прилагать скручивающие нагрузки во время сборки. Это напряжение деформирует поверхность фланца и ухудшает вакуум. Не менее важно соблюдать допуски на установочные штифты. Функции определения местоположения гарантируют повторяемость циклов технического обслуживания. Они позволяют техническим специалистам каждый раз точно восстанавливать системы.
Таблица 1. Сравнение качества поверхности при вакуумной герметизации
Тип уплотнения |
Требуемая отделка (Ra) |
Критический фактор обработки |
Общий режим отказа |
|---|---|---|---|
Эластомер (уплотнительное кольцо) |
0,8–1,6 мкм |
Концентрическое расположение отметок инструмента |
Радиальные царапины, вызывающие микропротечки |
Металлическая прокладка (CF) |
< 0,4 мкм на плоской поверхности |
Острая кромка ножа 70°-90° |
Микроскопические заусенцы или притупленные края. |
ISO-K / KF Центрирование |
0,8 мкм |
Плоскостность и параллельность |
Неравномерное давление зажимного кольца |
Выбор материала определяет как сложность производства, так и производительность вакуума. Вы должны сбалансировать обрабатываемость и скорость газовыделения. Нержавеющая сталь 304/304L и 316/316L остается отраслевым стандартом для сверхвысокого напряжения. Эти сплавы устойчивы к коррозии и выдерживают высокие температуры обжига. Однако они представляют собой серьезные проблемы при обработке. Нержавеющая сталь быстро затвердевает во время резки. Он также генерирует огромное количество тепла. Инструментальные стратегии должны быстро адаптироваться. Механики используют жесткие конструкции и острые вставки для сохранения целостности поверхности.
Алюминиевые сплавы предлагают жизнеспособную альтернативу для конкретных сценариев. Инженеры оценивают 6061-T6 для систем высокого напряжения или приложений с ограниченным весом. Алюминиевые машины намного быстрее, чем нержавеющая сталь. Он также обеспечивает отличную теплопроводность. Однако алюминий имеет более высокий коэффициент теплового расширения. Эта характеристика сильно влияет на стабильность размеров во время обработки. Колебания температуры в цеху легко изменяют допуски алюминиевых фланцев. Вы должны тщательно контролировать среду обработки.
Прослеживаемость материалов не подлежит обсуждению для вакуумных применений. Вы должны требовать протоколы заводских испытаний (MTR) для каждой партии сырья. Строгое происхождение материалов предотвращает катастрофу. Низкокачественные металлы часто содержат микроскопические шлаковые включения. Механическая обработка обнажает эти включения на поверхности фланца. Они создают пористые пути утечки прямо через твердый металл. Проверка чистоты материала обеспечивает долгосрочную целостность вакуума.
Приемка нержавеющей стали коммерческого качества без поддающихся проверке MTR.
Игнорирование упрочняющих свойств стали 316L при фрезеровании глубоких карманов.
Не учитывается тепловое расширение алюминия при проверке качества.
Использование сплавов, склонных к сильному выделению цинка или свинца в вакууме.
Сложные вакуумные камеры имеют несколько угловых портов. Правильное выравнивание этих портов представляет собой огромную производственную задачу. Устранение ошибок в настройке рецептурного начисления имеет решающее значение. Традиционная обработка требует перемещения детали между несколькими станками. Каждый ход вносит небольшую ошибку выравнивания. Эти небольшие ошибки быстро накапливаются. Они портят окончательное правильное расположение поверхностей фланцев.
Усовершенствованные стратегии маршрутизации решают эту проблему. Использование 5-осевая обработка с ЧПУ обеспечивает непрерывную резку. За одну операцию можно обработать уплотнительную поверхность, канавки для уплотнительных колец и порты со сложными углами. Станок плавно вращает деталь. Он никогда не теряет базовые координаты. Этот метод гарантирует абсолютную концентричность всех элементов.
Обработка сложной геометрии становится очень эффективной. Современные вакуумные системы часто требуют встроенных каналов охлаждения. Им нужны специальные профили сопряжения камер. Внеосевые инструментальные порты также распространены. Многоосные системы обрабатывают эти сложные формы без специального приспособления. Вы избегаете затрат и задержек на изготовление специализированных приспособлений для крепления.
Консистенция поверхности значительно улучшается при непрерывном использовании инструмента. Пятиосные системы поддерживают оптимальную скорость подачи по многомерным профилям. Режущий инструмент постоянно находится в контакте с металлом. Такой подход обеспечивает равномерную отделку поверхности. Это устраняет опасные следы перешагивания. Следы перехода действуют как каналы утечки на уплотняющих поверхностях. Непрерывные пути обработки обеспечивают безупречную работу вакуумного барьера.
Таблица 1: Причины дефектов и сводная информация по их предотвращению
Тип дефекта |
Первопричина |
Стратегия профилактики |
|---|---|---|
Деформация фланца |
Внутреннее напряжение материала |
Предварительный термический отжиг |
Знаки перешагивания |
Множественные изменения приспособлений |
5-осевая обработка за один установ |
Виртуальные утечки |
Захваченный газ в глухих отверстиях |
Вентилируемые винты или сквозные отверстия |
Загрязнение |
Охлаждающие жидкости на основе серы |
Обрабатывающие жидкости, совместимые со сверхвысоким вакуумом |
Вы не можете доверять предполагаемым допускам при производстве в высоком вакууме. Вы должны оценивать поставщиков на основе строгой метрологии и документации. Опытный поставщик использует современную координатно-измерительную машину (КИМ). Они наносят на карту всю поверхность фланца, чтобы проверить абсолютную плоскостность. Им требуется оптическая профилометрия для измерения микроскопической шероховатости поверхности. Строгость проверки первого изделия (FAI) определяет надежного партнера. Требуйте количественные данные для каждой уплотняющей поверхности и положения болтового отверстия.
Соблюдение требований сверхвысокого напряжения после обработки требует специальных знаний. Производственный процесс не заканчивается с остановкой резки. Машинные жидкости представляют собой серьезный риск загрязнения. Поставщики должны использовать охлаждающие жидкости, не содержащие серы и силикона. Стандартные охлаждающие жидкости вводят углеводороды в поры металла. Эти углеводороды бесконечно выделяют газы в вакуумной камере. Вы должны убедиться, что в магазине используются одобренные жидкости.
Обработка поверхности завершает подготовку к сверхвысокому давлению. Поставщику необходимы возможности для немедленной очистки после обработки. Ультразвуковая очистка удаляет микроскопическую металлическую стружку. Электрополировка дополнительно сглаживает поверхность и уменьшает общую площадь газовыделения. Пассивация восстанавливает защитный оксидный слой нержавеющей стали. Эти шаги должны выполняться быстро, чтобы предотвратить окисление или загрязнение.
Протоколы упаковки определяют заключительный этап контроля качества. Идеальный фланец становится бесполезным, если он поврежден во время транспортировки. То, как поставщик защищает лезвия ножа, имеет решающее значение. Они должны использовать жесткие пластиковые крышки на всех уплотняющих поверхностях. Им следует внедрить вакуумную герметизацию при транзите. Прочная упаковка в мешки предотвращает прилипание влаги и атмосферных углеводородов к очищенному металлу. Проверьте эти стандарты упаковки перед оформлением заказа на поставку.
Надежная работа вакуума никогда не является случайностью. Это прямой результат инженерной плоскостности и строго контролируемой обработки поверхности. Для устранения многократных допусков требуются передовые методы обработки. Достижение абсолютного выравнивания полностью зависит от тщательной проверки конструкции и контроля материалов.
При оценке конструкции фланцев или диагностике повторяющихся проблем с утечками внимательно следите за этапом производства. Посмотрите за пределы файла CAD. Изучите реальные процессы в цехах. Проверьте типы охлаждающей жидкости, отчеты CMM и процедуры отжига.
Чтобы проверить допуски или оптимизировать геометрию фланцев для обеспечения технологичности, примите немедленные меры. Перестаньте гадать о целесообразности отделки поверхности. Вы можете запросить комплексное ценовое предложение на сложные компоненты уже сегодня. Мы призываем вас свяжитесь с инженером по точной механической обработке, чтобы узнать ваши конкретные требования к вакууму.
A: Обычно варьируется от 0,02 мм до 0,05 мм поперек уплотняемой поверхности, в зависимости от диаметра фланца и типа уплотнения (эластомер или металлическая прокладка).
Ответ: Следы инструментов, проходящие перпендикулярно уплотнительному кольцу, создают микроскопические каналы для газов, обходящих уплотнение. Механическая обработка должна обеспечивать концентрическую схему укладки.
А: Да. За счет консолидации операций 5-осевая обработка исключает затраты времени и приспособлений, связанные с перемещением сложного многопортового фланца между различными фрезерными и токарных центрами.
Ответ: Смягчение последствий включает в себя использование материала со снятыми напряжениями, оптимизацию траектории движения инструмента для уменьшения тепловыделения, управление стратегиями подачи СОЖ, а иногда и черновую обработку с последующей вторичной термической обработкой перед окончательной чистовой обработкой.


