


schließen
Wählen Sie Ihre Website
Global
Soziale Medien
Autor: Site-Editor Veröffentlichungszeit: 05.11.2026 Herkunft: Website


Hydraulikverteilerblöcke fungieren als entscheidendes Zentralnervensystem für moderne Fluidtechnikanwendungen. Schwere Maschinen, Luft- und Raumfahrtsysteme und fortschrittliche Industrieautomatisierung verlassen sich vollständig auf diese komplexen Komponenten, um Fluidenergie effizient zu leiten. Die korrekte Herstellung ist wichtig, da eine mangelhafte Bearbeitung schwerwiegende, unmittelbare Betriebsrisiken mit sich bringt. Eine schlechte Ausführung führt unweigerlich zu internen Druckabfällen, lokalen Leckagen und einem katastrophalen Ventilversagen. Schon ein einzelner Grat oder eine geringfügige Abweichung der Dichtflächentoleranzen können zum Stillstand ganzer Produktionslinien und zur Beschädigung nachgeschalteter Anlagen führen.
Zuverlässig produzieren CNC-gefräste Hydraulikverteilerblöcke erfordern eine exakte Wissenschaft. Hersteller müssen eine strikte Abstimmung zwischen intelligenter CAM-Programmierung, fortschrittlichen Mehrachsen-Bearbeitungsfunktionen und kompromisslosen Prüfprotokollen aufrechterhalten. In diesem Leitfaden erfahren Sie, wie die interne Geometrie die Flüssigkeitsleistung und die Langlebigkeit des Systems bestimmt. Wir werden Tieflochbohrstrategien, kritische Oberflächenbeschaffenheitsmetriken und die strengen Qualitätssicherungsstandards untersuchen, die Sie vor dem Einsatz überprüfen müssen.
Die interne Geometrie bestimmt die Leistung: Präzise Lochkreuzungen und automatisiertes Entgraten sind für die Vermeidung von Flüssigkeitsturbulenzen und Systemverunreinigungen unerlässlich.
Die Reduzierung des Setups ist von entscheidender Bedeutung: Durch die Verwendung der 5-Achsen-CNC-Bearbeitung werden Vorrichtungsänderungen minimiert und die Bezugspunktausrichtung und Positionsgenauigkeit bei komplexen Anschlussanordnungen erheblich verbessert.
Die Abdichtung basiert auf Oberflächenmaßen: O-Ring-Nuten und Ventilmontageflächen erfordern die strikte Einhaltung der Oberflächenrauheit (Ra) und Ebenheitstoleranzen, um Leckagen im Hochdruck-Bypass zu verhindern.
Die Verifizierung ist genauso wichtig wie die Produktion: Zuverlässige Fertigungspartner müssen transparente Inspektionsdaten anbieten, darunter KMG-Berichte, Endoskop-Galerieprüfungen und hydrostatische Druckprüfungen.
Ingenieure konstruieren Verteilerblöcke, um extremen inneren Kräften standzuhalten, die oft mehr als 5.000 PSI betragen. Wenn diese Konstruktionen während der Bearbeitungsphase nicht perfekt ausgeführt werden, beeinträchtigt dies den gesamten Hydraulikkreislauf. Das Verständnis dieser spezifischen technischen Herausforderungen trennt einen funktionsfähigen Prototyp von einer zuverlässigen Feldkomponente.
Mikrograte stellen die größte Bedrohung für Fluidlogiksysteme dar. Wenn Schneidwerkzeuge sich kreuzende Galerien durchbrechen, drücken sie Material nach innen und hinterlassen ausgefranste Kanten. Unter hohem Flüssigkeitsdruck brechen diese Mikrograte ab und wandern stromabwärts. Sie erreichen schnell empfindliche Proportionalventile, Aktoren und Präzisionsschieber. Ein einzelnes Metallplättchen mit einer Größe von nur 50 Mikrometern kann die Spule eines Wegeventils blockieren. Dies führt zu unregelmäßiger Bewegung des Aktuators, vollständiger Blockierung des Systems und zerstörten Pumpeneinbauten. Eine schlechte Kreuzungsmischung führt auch zu Flüssigkeitsturbulenzen. Turbulenzen erzeugen übermäßige Hitze, verschlechtern das Hydrauliköl schnell und verringern die Gesamteffizienz des Systems.
Die Auswahl des richtigen Materials beeinflusst sowohl das Bauteilgewicht als auch die Bearbeitungsstrategie. Jedes Material stellt einzigartige Herstellungshürden dar.
Aluminium (z. B. 6061-T6, 7075): Ingenieure bevorzugen Aluminium für gewichtsempfindliche Anwendungen und Systeme mit niedrigem bis mittlerem Druck. Allerdings ist Aluminium gummiartig. Beim Tieflochbohren treten schwerwiegende Probleme bei der Spanabfuhr auf. Durchgehende Materialstreifen können sich im Loch festsetzen und zum Bruch des Werkzeugs führen. Maschinisten müssen spezielle Hochdruck-Kühlmittelstrategien implementieren, um Späne wegzuspülen und Abrieb an den Galeriewänden zu verhindern.
Sphäroguss und Kohlenstoffstahl: Industrielle Hochdrucksysteme erfordern Eisenwerkstoffe für die strukturelle Festigkeit. Diese Metalle verursachen einen hohen Werkzeugverschleiß. Dichte Anschlusskonfigurationen entfernen erhebliche Materialmasse und schwächen den Block während der Bearbeitung. Anlagen erfordern außergewöhnlich stabile Maschinenaufbauten, um Maßtoleranzen einzuhalten. Ohne enorme Steifigkeit führen Schnittkräfte zu Strukturverformungen und einer Fehlausrichtung kritischer Bohrungsmitten.
Beschaffungsteams priorisieren manchmal das niedrigste Vorab-Bearbeitungsangebot. Dieser Ansatz geht normalerweise nach hinten los. Einsparungen bei der Erstbearbeitung führen später oft zu massiven Garantieansprüchen. Eine schlecht bearbeitete Dichtungsnut kann bei anfänglichen Prüfstandstests dem Druck standhalten, bei dynamischen Feldwechseln jedoch versagen. Wenn ein Block an einem Bagger oder einer Fabrikpresse ausfällt, kostet die daraus resultierende Maschinenausfallzeit Tausende von Dollar pro Stunde. Die finanziellen Auswirkungen des Austauschs zerstörter Proportionalventile übersteigen die Prämie für eine qualitativ hochwertige Bearbeitung bei weitem.
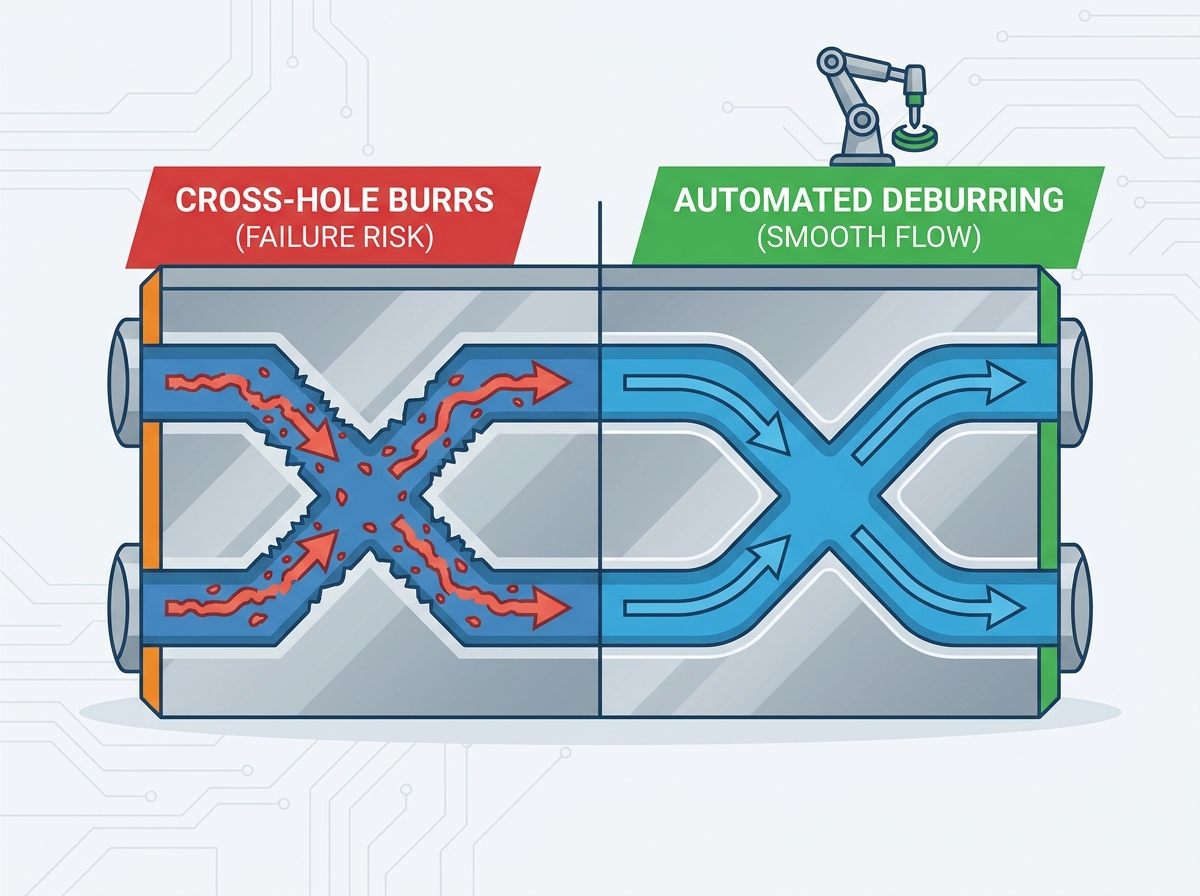
Die Komplexität eines Hydraulikverteilers liegt im Inneren des Blocks. Dichte Netzwerke von Flüssigkeitswegen müssen sich kreuzen, ohne in benachbarte, unbeabsichtigte Kreisläufe einzudringen. Die Optimierung dieser Layouts erfordert hochentwickelte Software und spezielle Werkzeuge.
Moderne CAM-Programmierung schließt die Lücke zwischen CAD-Modellen und der physischen Realität. Beim Zuordnen von Werkzeugwegen für sich überschneidende Galerien stehen Programmierer vor einer enormen Komplexität. Sie müssen genaue Vorschübe und Spindelgeschwindigkeiten berechnen, wenn Werkzeuge über interne Hohlräume laufen. Wenn ein Bohrer in ein vorhandenes senkrechtes Querloch eindringt, sinkt der Schnittwiderstand sofort. Diese plötzliche Änderung kann zu einer Durchbiegung des Werkzeugs führen. Programmierer mildern dies, indem sie die Vorschubgeschwindigkeit genau am Durchbruchpunkt ändern. Dies sorgt für saubere Kreuzungen und verhindert ein Abwandern des Bohrers.
Hydraulikverteiler erfordern häufig Flüssigkeitswege, die sich über die gesamte Länge des Blocks erstrecken. Standard-Spiralbohrer können Tiefen-zu-Durchmesser-Verhältnisse von mehr als 10:1 nicht bewältigen, ohne außermittig zu wandern. Hersteller müssen spezielle Tieflochbohrtechniken einsetzen.
Für diese Arbeiten spezifizieren Ingenieure Tieflochbohrer und fortschrittliche Hartmetallbohrer mit Innenkühlung. Hochdruck-Kühlmittel strömt direkt aus der Bohrerspitze. Dadurch wird die Schneidkante gekühlt und gleichzeitig Späne in die Spannuten befördert. Die Aufrechterhaltung der Konzentrizität und Geradheit in langen internen Flüssigkeitswegen ist von entscheidender Bedeutung. Wenn ein tiefes Loch nur um den Bruchteil eines Millimeters wandert, beeinträchtigt es die Wandstärke zwischen benachbarten Hochdruckkanälen, was zu internen Ausbrüchen führt.
Das Entgraten sich kreuzender Galerien ist wohl der kritischste Schritt bei der Herstellung von Verteilern. Beim manuellen Entgraten besteht ein unzumutbar hohes Risiko menschlicher Fehler. Techniker, die Handhacken verwenden, übersehen oft versteckte Grate, die sich tief im Inneren komplexer Blöcke befinden. Branchenführer setzen auf automatisierte Prozesse.
Automatisiertes CNC-Entgraten: Spezialisierte Lollipop-Fräser zeichnen interne Schnittkonturen auf der Maschine nach. Dies garantiert eine konsistente Kantenverrundung basierend auf programmierten Werkzeugwegen.
Abrasive Flow Machining (AFM): Mit Schleifmittel beladener Polymerkitt wird hydraulisch durch die inneren Kanäle gedrückt. Das Medium poliert Oberflächen und rundet scharfe Innenkanten gleichmäßig ab.
Wärmeenergiemethoden (TEM): Der Block gelangt in eine versiegelte Kammer, die mit brennbarem Gas gefüllt ist. Ein elektrischer Funke entzündet das Gas und erzeugt einen Mikrosekunden-Ausstoß intensiver Hitze. Dadurch werden alle dünnen Grate sofort verdampft, ohne die Abmessungen des Hauptblocks zu verändern.
Vergleichstabelle: Entgratungsstrategien
Strategie |
Präzisionsniveau |
Ideale Anwendung |
Primäre Einschränkung |
|---|---|---|---|
Automatisierte CNC-Werkzeuge |
Hoch |
Kreuzungen mit geringer bis mittlerer Tiefe |
Einschränkungen der Werkzeugreichweite in sehr tiefen Blöcken |
Abrasive Flow Machining (AFM) |
Sehr hoch |
Komplexe, lange und gewundene Innengalerien |
Erfordert spezielle Sekundärausrüstung |
Thermische Energiemethoden (TEM) |
Extrem |
Blöcke mit Dutzenden mikroskopisch kleiner Querlöcher |
Hohe Ersteinrichtungs- und Ausrüstungskosten |
Fluidtechniksysteme lecken nicht durch massives Metall; Sie lecken an Verbindungsstellen. Die Präzision der äußeren Montageflächen und inneren Dichtungsnuten bestimmt die Systemintegrität. Ohne strenge Maßkontrolle umgeht Hydraulikflüssigkeit unter hohem Druck Dichtungen.
Modulare Ventile werden direkt auf die Verteileroberflächen montiert. Industriestandards wie ISO 4401 und DIN 24340 legen strenge Montagemuster fest. Die Ebenheit und Parallelität dieser Montageflächen muss einwandfrei bleiben. Wenn sich die Montagefläche auch nur um 0,02 mm verbiegt oder verformt, entstehen Mikrospalte. Unter hohem dynamischem Druck dringt Flüssigkeit durch diese Lücken und führt zu Leckagen im internen Bypass. Maschinenbauer erreichen eine optimale Ebenheit, indem sie mit Planfräsern mit großem Durchmesser ultrafeine Schlichtdurchgänge durchführen.
Ventile und Patroneneinsätze basieren auf O-Ringen, um Flüssigkeitsanschlüsse abzudichten. O-Ring-Nuten erfordern spezifische geometrische Abmessungen und Toleranzen (GD&T). Stopfbuchsenprofile müssen ein Austreten der Dichtung verhindern. Wenn eine Nut zu breit bearbeitet wird, verformt sich der O-Ring und drückt sich bei Druckzyklen in den Spalt hinein. Durch die wiederholte mechanische Scherung wird die Dichtung zerkleinert. Die Oberflächenrauheit (Ra) muss genaue Grenzwerte einhalten. Ist der Nutgrund zu rau, kommt es zum Abrieb der Dichtung. Wenn es zu glatt ist, kann es sein, dass es das Schmieröl nicht mehr festhält, was zu Trockenfäule führen kann.
Kontinuierliche Nutzung Die 5-Achsen-CNC-Bearbeitung revolutioniert die Verteilerfertigung. Bei herkömmlichen 3-Achsen-Maschinen muss der Bediener den Block manuell umdrehen und neu befestigen, um verschiedene Seiten zu bearbeiten. Bei jedem manuellen Umklappen kommt es zu geringfügigen Verschiebungen des Bezugspunkts, wodurch gefährliche Toleranzstapelfehler entstehen. Eine 5-Achsen-Einrichtung ermöglicht dem Schneidwerkzeug den Zugriff auf fünf Seiten des Blocks in einem einzigen Spannvorgang. Es zielt problemlos auf Anschlüsse mit zusammengesetzten Winkeln ab, die sich der standardmäßigen vertikalen Bearbeitung entziehen. Diese Reduzierung des Setups verbessert die Positionsgenauigkeit über alle Außenflächen und Innenbohrungen hinweg erheblich.
Sie können nicht einfach davon ausgehen, dass ein Verteilerblock einwandfrei ist. Du musst es beweisen. Die Qualitätssicherung in der Fluidtechnik basiert auf empirischen Daten. Umfassende Inspektionsprotokolle erkennen versteckte Mängel, bevor Komponenten das Montageband erreichen.
Koordinatenmessgeräte (KMG) sind die ultimative Autorität für Maßgenauigkeit. Prüfer verwenden hochempfindliche Messtaster, um Anschlusspositionen, Gewindetiefen und geometrische Beziehungen zu validieren. Die CMM-Software richtet das physische Teil am nativen CAD-Modell aus. Abweichungen in der Parallelität, der wahren Position oder der Konzentrizität der Löcher werden sofort angezeigt. Diese automatisierte Überprüfung garantiert, dass jeder Gewindeanschluss und jedes Passstiftloch perfekt mit der Standardventilhardware übereinstimmt.
CMM-Sonden können nicht überprüfen, was sie nicht erreichen können. Für die interne Galerieinspektion ist eine visuelle Bestätigung erforderlich. Qualitätsteams verwenden artikulierende Industrie-Endoskope, um durch tiefe Querlöcher zu navigieren. Techniker bewerten die Monitore, um visuell zu bestätigen, dass sich kreuzende Pfade zu 100 % frei von herabhängenden Graten, Spänen und Bearbeitungsrückständen bleiben. Bei vielen Luft- und Raumfahrt- und Verteidigungsverträgen sind fotografische Beweise dieser Endoskopinspektionen erforderlich, die der endgültigen Lieferung beiliegen müssen.
Tabelle der Standardbearbeitbarkeitseigenschaften
Materialqualität |
Typischer Druckbereich |
Herausforderung der primären Bearbeitung |
Allgemeine industrielle Anwendung |
|---|---|---|---|
Aluminium 6061-T6 |
Bis zu 3.000 PSI |
Fadenförmige Späne, Fressgefahr |
Pneumatik, Aktuatoren für die Luft- und Raumfahrt |
Bis zu 4.000 PSI |
Werkzeugwanderung für tiefe Bohrungen |
Mobilhydraulik, Robotik |
|
Sphäroguss (GGG40) |
Bis zu 5.000 PSI |
Hoher Werkzeugverschleiß, Oberflächenfraß |
Industriepressen, schwere Maschinen |
Kohlenstoffstahl (1045) |
Bis zu 10.000+ PSI |
Thermische Verformung, Maschinendurchbiegung |
Hochdruck-Hydraulikaggregate |
Visuelle Kontrollen und Maßkontrollen können die Materialdichte nicht bestätigen. Die hydrostatische Druckprüfung überprüft die strukturelle Integrität des gesamten Blocks. Techniker verschließen alle Anschlüsse und drücken Testflüssigkeit in die Galerien, wobei sie oft einen Druck auf dem 1,5-fachen des maximalen Nennarbeitsdrucks halten. Dies identifiziert versteckte Porosität in Gussteilen oder Knüppeln. Es stellt außerdem sicher, dass dünne Wände, die benachbarte Hochdruckkanäle trennen, sich unter extremer Belastung nicht verbiegen oder brechen.
Selbst perfekt bearbeitete Blöcke müssen einer gründlichen Reinigung unterzogen werden. Verunreinigungen wie Schneidflüssigkeiten und mikroskopischer Staub zerstören das Hydrauliköl. Die Einrichtungen wenden strenge Standardarbeitsanweisungen für Sauberkeit an. Die Blöcke durchlaufen mehrstufige Ultraschall-Reinigungsbecken. Hochfrequente Schallwellen lösen verbleibende Feinstaubpartikel. Schließlich spülen die Bediener die internen Galerien mit speziellen Rostschutzflüssigkeiten, bevor sie vakuumversiegelt und endgültig verpackt werden.
Bei der Auswahl eines Fertigungspartners geht es um mehr als nur den Vergleich der Stundensätze in der Werkstatt. Die Produktion von Hydraulikverteilern erfordert spezielle Ausrüstung und umfassende Stammeskenntnisse. Sie müssen potenzielle Anbieter durch eine strenge technische Linse bewerten.
Untersuchen Sie die Werkstattausrüstung genau. Für Eisenverteiler sind drehmomentstarke, stabile Bearbeitungszentren zwingend erforderlich. Die Maschinen müssen über robuste Spindelkegel (wie CAT50 oder HSK-A100) verfügen, um Vibrationen zu dämpfen. Achten Sie vor allem auf Systeme mit Hochdruckkühlung durch die Spindel (TSC), die mit 1.000 PSI oder mehr arbeiten. Ohne robustes TSC wird das Tieflochbohren zu einem Ratespiel in Bezug auf Spanbeseitigung und Werkzeugbruch.
Allgemeine Lohnwerkstätten zeichnen sich durch einfache Halterungen und Gehäuse aus. Allerdings stoßen sie oft auf komplexe Hydraulikblöcke. Ein spezialisierter Partner versteht die Strömungsdynamik. Sie erfassen hydraulische Logikschaltungen intuitiv. Sie wissen genau, warum es ISO 4401-Montageflächentoleranzen gibt und wie man diese konsequent einhält. Dank dieser Fachkompetenz können sie Produktionsengpässe während der DFM-Phase (Design for Manufacturing) vorhersehen und so Zeit und Geld sparen.
Eine klare Kommunikation beschleunigt die Produktion und sorgt für Genauigkeit. Wenn Sie dazu bereit sind Fordern Sie ein CNC-Angebot an und liefern Sie umfassende Datenpakete. Senden Sie nicht einfach eine einfache STEP-Datei. Fügen Sie 2D-Fertigungsdrucke hinzu, die funktionskritische Abmessungen und GD&T-Anforderungen explizit definieren. Geben Sie Ihre Materialzertifizierungsanforderungen klar an (z. B. Mühlentestberichte). Beschreiben Sie im Voraus alle erforderlichen zerstörungsfreien Prüfungen (ZfP) oder hydrostatischen Prüfdrücke. Diese Transparenz gewährleistet eine genaue Angebotserstellung und eine einwandfreie Erstlieferung.
Die erfolgreiche Herstellung hydraulischer Verteilerblöcke bleibt eine anspruchsvolle Wissenschaft. Es erfordert ein perfektes Gleichgewicht zwischen Werkzeugsteifigkeit, Setup-Optimierung und umfassender Qualitätskontrolle. Die Integrität Ihres gesamten Fluidtechniksystems beruht auf den mikroskopischen Toleranzen, die während des CNC-Bearbeitungsprozesses eingehalten werden.
Umsetzbare nächste Schritte:
Überprüfen Sie Ihre aktuellen CAD-Entwürfe, um die Schnittpunkte zwischen Löchern nach Möglichkeit zu vereinfachen.
Geben Sie in Ihren 2D-Zeichnungen genaue Werte für die Oberflächenrauheit (Ra) für alle O-Ring-Dichtungsnuten an.
Fordern Sie dokumentierte KMG- und Endoskop-Inspektionsberichte von Ihren aktuellen Bearbeitungsanbietern an.
Bewerten Sie Ihre Lieferkette auf 5-Achsen-Fähigkeiten, um Einrichtungsfehler bei komplexen Blöcken zu reduzieren.
Wenn Sie bei Ihren aktuellen Komponenten mit Toleranzüberschreitungen, Skalierungsengpässen oder anhaltenden Flüssigkeitslecks konfrontiert sind, ist es an der Zeit, Ihre Fertigungsstrategie zu aktualisieren. Reichen Sie noch heute Ihre 3D-CAD-Dateien und detaillierten Fertigungsdrucke ein, um sich einen Partner zu sichern, der in der Lage ist, Ihre anspruchsvollsten Fluidtechnik-Designs auszuführen.
A: Dadurch werden Setup-Änderungen drastisch reduziert. Bei der herkömmlichen Bearbeitung muss der Block manuell umgedreht werden, um verschiedene Flächen zu schneiden, was zu Toleranzstapelfehlern führt. Die kontinuierliche 5-Achsen-Bearbeitung ermöglicht den Zugriff auf mehrere Flächen und komplexe Anschlüsse mit zusammengesetzten Winkeln in einer einzigen Vorrichtung, was eine perfekte Ausrichtung des Bezugspunkts gewährleistet und die Gesamtzykluszeiten verkürzt.
A: Querlochgrate sind die größte Gefahr. Wenn Bohrer interne Galerien durchschneiden, hinterlassen sie scharfe Metallsplitter. Wenn diese Grate nicht sorgfältig entfernt und mithilfe von Endoskopen visuell überprüft werden, lösen sie sich unter hohem Flüssigkeitsdruck, wandern stromabwärts und zerstören teure Proportionalventile und Aktuatoren.
A: Aluminiumsorten (wie 6061 und 7075) werden häufig für leichte Anwendungen mit niedrigem bis mittlerem Druck bis etwa 3.000 PSI verwendet. Sphäroguss und Kohlenstoffstahl werden für schwere industrielle Hochdrucksysteme verwendet, die häufig 10.000 PSI überschreiten und eine hervorragende Ermüdungsfestigkeit erfordern.
A: Hersteller verwenden hochstabile Maschinenaufbauten und Spezialwerkzeuge wie Tieflochbohrmaschinen. Entscheidend ist, dass sie Hochdruck-Kühlmittel durch die Spindel (TSC) verwenden, um die Späne schnell abzutransportieren. Die fortschrittliche CAM-Software optimiert außerdem die Vorschubgeschwindigkeiten genau an Durchbruchpunkten, um ein Abwandern und Ablenken des Bohrers zu verhindern.


