


cerca
Elija su sitio
Global
Redes Sociales
Autor: Editor del sitio Hora de publicación: 2026-11-05 Origen: Sitio


Los bloques de colectores hidráulicos funcionan como el sistema nervioso central crítico para las aplicaciones modernas de energía hidráulica. La maquinaria pesada, los sistemas aeroespaciales y la automatización industrial avanzada dependen completamente de estos componentes complejos para dirigir la energía fluida de manera eficiente. Producirlos correctamente es importante porque un mecanizado deficiente conlleva riesgos operativos graves e inmediatos. Una mala ejecución conduce inevitablemente a caídas de presión interna, fugas localizadas y fallas catastróficas de la válvula. Incluso una sola rebaba perdida o una desviación menor en las tolerancias de la cara de sellado pueden parar líneas de producción enteras y dañar equipos posteriores.
Produciendo confiable Los bloques colectores hidráulicos mecanizados por CNC requieren una ciencia exacta. Los fabricantes deben mantener una alineación rigurosa entre la programación CAM inteligente, las capacidades avanzadas de mecanizado multieje y los protocolos de inspección estrictos. En esta guía, aprenderá cómo la geometría interna determina el rendimiento del fluido y la longevidad del sistema. Exploraremos estrategias de perforación de pozos profundos, métricas críticas de acabado de superficies y los rigurosos estándares de garantía de calidad que debe verificar antes de la implementación.
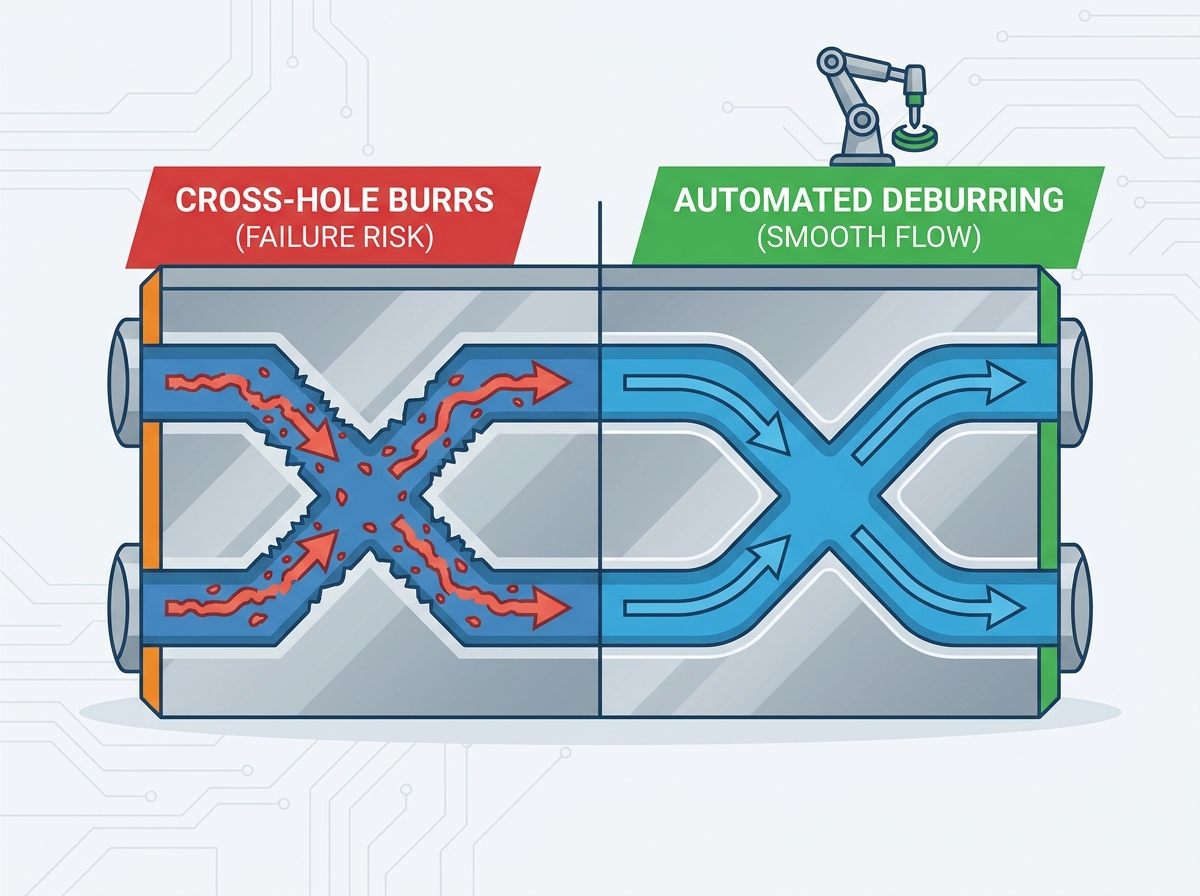
La geometría interna dicta el rendimiento: las intersecciones precisas de los orificios transversales y el desbarbado automatizado no son negociables para evitar la turbulencia de fluidos y la contaminación del sistema.
La reducción de la configuración es fundamental: la utilización del mecanizado CNC de 5 ejes minimiza los cambios de accesorios, lo que mejora significativamente la alineación de los datos y la precisión posicional en diseños de puertos complejos.
El sellado depende de las métricas de la superficie: las ranuras de las juntas tóricas y las caras de montaje de las válvulas requieren un estricto cumplimiento de las tolerancias de rugosidad (Ra) y planitud de la superficie para evitar fugas de derivación de alta presión.
La verificación es tan importante como la producción: los socios de fabricación confiables deben ofrecer datos de inspección transparentes, incluidos informes de CMM, verificaciones de galería de boroscopios y pruebas de presión hidrostática.
Los ingenieros diseñan bloques colectores para soportar fuerzas internas extremas, que a menudo superan los 5000 PSI. No ejecutar perfectamente estos diseños durante la fase de mecanizado compromete todo el circuito hidráulico. Comprender estos aspectos específicos de la ingeniería separa un prototipo funcional de un componente de campo confiable.
Las microrebabas representan la mayor amenaza para los sistemas de lógica de fluidos. Cuando las herramientas de corte atraviesan galerías que se cruzan, empujan el material hacia adentro, dejando bordes irregulares. Bajo alta presión de fluido, estas microrebabas se desprenden y viajan aguas abajo. Llegan rápidamente a válvulas proporcionales sensibles, actuadores y carretes de precisión. Una sola escama de metal que mide sólo 50 micrones puede atascar el carrete de una válvula direccional. Esto provoca un movimiento errático del actuador, un bloqueo completo del sistema y la destrucción de los componentes internos de la bomba. Una mala mezcla en las intersecciones también induce turbulencia de fluidos. La turbulencia genera calor excesivo, degrada el aceite hidráulico rápidamente y reduce la eficiencia general del sistema.
La selección del material adecuado influye tanto en el peso del componente como en la estrategia de mecanizado. Cada material presenta obstáculos de fabricación únicos.
Aluminio (p. ej., 6061-T6, 7075): los ingenieros prefieren el aluminio para aplicaciones sensibles al peso y sistemas de presión baja a media. Sin embargo, el aluminio es gomoso. Presenta graves problemas de evacuación de viruta durante la perforación de agujeros profundos. Se pueden acumular cintas continuas de material dentro del orificio, provocando la rotura de la herramienta. Los maquinistas deben implementar estrategias específicas de refrigerante a alta presión para eliminar las virutas y evitar irritaciones a lo largo de las paredes de la galería.
Hierro dúctil y acero al carbono: los sistemas industriales de alta presión exigen materiales ferrosos para su resistencia estructural. Estos metales imponen altas tasas de desgaste de herramientas. Las configuraciones de puertos densos eliminan una cantidad significativa de material, lo que debilita el bloque durante el mecanizado. Las instalaciones requieren configuraciones de máquinas excepcionalmente rígidas para mantener las tolerancias dimensionales. Sin una inmensa rigidez, las fuerzas de corte provocan deflexión estructural, desalineando los centros críticos de los orificios.
Los equipos de adquisiciones a veces dan prioridad a la cotización inicial de mecanizado más baja. Este enfoque suele resultar contraproducente. Ahorrar unos centavos en el mecanizado inicial a menudo da lugar a reclamaciones de garantía masivas más adelante. Una ranura de sellado mal maquinada podría mantener la presión durante las pruebas iniciales en banco, pero fallar bajo ciclos dinámicos de campo. Cuando falla un bloque en una excavadora o en una prensa de fábrica, el tiempo de inactividad resultante de la máquina cuesta miles de dólares por hora. El impacto financiero de reemplazar válvulas proporcionales destruidas excede con creces la prima pagada por un mecanizado de alta calidad.
La complejidad de un colector hidráulico reside en el interior del bloque. Densas redes de vías de fluidos deben cruzarse sin interrumpir circuitos adyacentes no deseados. La optimización de estos diseños exige software sofisticado y herramientas especializadas.
La programación CAM moderna cierra la brecha entre los modelos CAD y la realidad física. Los programadores enfrentan una inmensa complejidad al mapear trayectorias de herramientas para galerías que se cruzan. Deben calcular velocidades de avance y de husillo precisas a medida que las herramientas realizan la transición a través de huecos internos. Cuando un taladro penetra en un orificio transversal perpendicular existente, la resistencia al corte cae instantáneamente. Este cambio repentino puede provocar la desviación de la herramienta. Los programadores mitigan esto alterando la velocidad de alimentación precisamente en el punto de avance. Esto garantiza intersecciones limpias y evita que la perforación se desvíe.
Los colectores hidráulicos frecuentemente requieren rutas de fluido que abarquen toda la longitud del bloque. Las brocas helicoidales estándar no pueden manejar relaciones de profundidad a diámetro superiores a 10:1 sin desviarse del centro. Los fabricantes deben utilizar técnicas especializadas de perforación de agujeros profundos.
Los ingenieros especifican taladros de pistola y taladros avanzados de carburo con refrigerante pasante para estas operaciones. El refrigerante a alta presión sale disparado directamente de la punta de la broca. Esto enfría el filo y empuja las virutas hacia las ranuras simultáneamente. Es fundamental mantener la concentricidad y la rectitud en recorridos largos de fluidos internos. Si un agujero profundo se desplaza solo una fracción de milímetro, compromete el espesor de la pared entre las galerías de alta presión adyacentes, lo que provoca explosiones internas.
El desbarbado de galerías que se cruzan es posiblemente el paso más crítico en la producción múltiple. El desbarbado manual conlleva un riesgo inaceptablemente alto de error humano. Los técnicos que utilizan picos manuales a menudo pasan por alto rebabas ocultas ubicadas en el interior de bloques complejos. Los líderes de la industria confían en procesos automatizados.
Desbarbado CNC automatizado: cortadores de paletas especializados trazan los contornos de las intersecciones internas en la máquina. Esto garantiza una combinación de bordes consistente basada en trayectorias de herramientas programadas.
Mecanizado de flujo abrasivo (AFM): la masilla de polímero cargada de abrasivo se fuerza hidráulicamente a través de los conductos internos. El medio pule las superficies y redondea uniformemente los bordes internos afilados.
Métodos de energía térmica (TEM): el bloque ingresa a una cámara sellada llena de gas combustible. Una chispa eléctrica enciende el gas, creando una explosión de intenso calor en un microsegundo. Esto vaporiza instantáneamente todas las rebabas finas sin alterar las dimensiones del bloque principal.
Cuadro comparativo: estrategias de desbarbado
Estrategia |
Nivel de precisión |
Aplicación ideal |
Limitación primaria |
|---|---|---|---|
Herramientas CNC automatizadas |
Alto |
Intersecciones de poca a media profundidad |
Limitaciones de alcance de la herramienta en bloques muy profundos |
Mecanizado de flujo abrasivo (AFM) |
muy alto |
Galerías internas complejas, largas y sinuosas. |
Requiere equipo secundario especializado |
Métodos de energía térmica (TEM) |
Extremo |
Bloques con decenas de agujeros transversales microscópicos. |
Alto costo inicial de instalación y equipo. |
Los sistemas de energía fluida no atraviesan metales sólidos; Tienen fugas en los puntos de conexión. La precisión de las caras de montaje externas y las ranuras de sellado internas dicta la integridad del sistema. Sin un control dimensional estricto, el fluido hidráulico pasa por alto los sellos bajo alta presión.
Las válvulas modulares se montan directamente sobre las superficies del colector. Los estándares industriales, como ISO 4401 y DIN 24340, definen patrones de montaje estrictos. La planicidad y el paralelismo de estas caras de montaje deben permanecer impecables. Si la cara de montaje se arquea o distorsiona incluso 0,02 mm, se crean microespacios. Bajo alta presión dinámica, el fluido se abre paso a través de estos espacios, provocando fugas internas en el bypass. Los maquinistas logran una planitud óptima realizando pasadas de acabado ultrafinas utilizando fresas frontales de gran diámetro.
Las válvulas y los insertos de cartucho dependen de juntas tóricas para sellar los puertos de fluido. Las ranuras de las juntas tóricas requieren tolerancias y dimensionamiento geométrico específico (GD&T). Los perfiles de prensaestopas deben evitar la extrusión del sello. Si una ranura se mecaniza demasiado ancha, la junta tórica se deforma y se extruye hacia el espacio durante los ciclos de presión. El corte mecánico repetido destruye el sello. La rugosidad de la superficie (Ra) debe cumplir límites precisos. Si el fondo de la ranura es demasiado rugoso, desgasta el sello. Si es demasiado suave, es posible que no retenga el aceite lubricante y provoque pudrición seca.
Aprovechando la continuidad El mecanizado CNC de 5 ejes revoluciona la producción de colectores. Las máquinas tradicionales de 3 ejes requieren que los operadores giren y vuelvan a fijar manualmente el bloque para mecanizar diferentes lados. Cada cambio manual introduce ligeros cambios de datos, creando peligrosos errores de acumulación de tolerancias. Una configuración de 5 ejes permite que la herramienta de corte acceda a cinco lados del bloque en una sola operación de sujeción. Apunta fácilmente a puertos de ángulo compuesto que desafían el mecanizado vertical estándar. Esta reducción de la configuración mejora drásticamente la precisión posicional en todas las caras externas y orificios internos.
No se puede simplemente asumir que un bloque múltiple es perfecto; debes probarlo. La garantía de calidad en la energía hidráulica se basa en datos empíricos. Los protocolos de inspección integrales detectan defectos ocultos antes de que los componentes lleguen a la línea de ensamblaje.
Las máquinas de medición por coordenadas (MMC) actúan como la autoridad final en materia de precisión dimensional. Los inspectores utilizan sondas táctiles altamente sensibles para validar las ubicaciones de los puertos, las profundidades de las roscas y las relaciones geométricas. El software CMM alinea la pieza física con el modelo CAD nativo. Señala instantáneamente cualquier desviación en el paralelismo, la posición verdadera o la concentricidad del agujero. Esta verificación automatizada garantiza que cada puerto roscado y orificio para pasador se alinee perfectamente con el hardware de válvula estándar.
Las sondas CMM no pueden verificar lo que no pueden alcanzar. La inspección de la galería interna requiere confirmación visual. Los equipos de calidad utilizan boroscopios industriales articulados para navegar por agujeros transversales profundos. Los técnicos evalúan los monitores para certificar visualmente que los caminos que se cruzan permanecen 100 % libres de rebabas, virutas y restos de mecanizado colgantes. Muchos contratos aeroespaciales y de defensa requieren evidencia fotográfica de estas inspecciones con boroscopio para acompañar el envío final.
Tabla de propiedades de maquinabilidad estándar
Grado del material |
Rango de presión típico |
Desafío de mecanizado primario |
Aplicación industrial común |
|---|---|---|---|
Aluminio 6061-T6 |
Hasta 3000 PSI |
Astillas fibrosas, riesgo de irritación |
Neumática, actuadores aeroespaciales. |
Aluminio 7075-T6 |
Hasta 4000 PSI |
Desplazamiento de herramientas para agujeros profundos |
Hidráulica móvil, robótica. |
Hierro dúctil (GGG40) |
Hasta 5000 PSI |
Alto desgaste de herramientas, picaduras en la superficie. |
Prensas industriales, maquinaria pesada. |
Acero al carbono (1045) |
Hasta 10,000+ PSI |
Distorsión térmica, deflexión de la máquina. |
Unidades de potencia hidráulica de alta presión. |
Las comprobaciones visuales y dimensionales no pueden confirmar la densidad del material. La prueba de presión hidrostática verifica la integridad estructural de todo el bloque. Los técnicos sellan todos los puertos y fuerzan el ingreso del fluido de prueba a las galerías, a menudo manteniendo presiones a 1,5 veces la presión de trabajo nominal máxima. Esto identifica la porosidad oculta dentro de las piezas fundidas o de los tochos. También verifica que las paredes delgadas que separan las galerías adyacentes de alta presión no se flexionen ni se rompan bajo tensión extrema.
Incluso los bloques perfectamente mecanizados deben someterse a una limpieza rigurosa. Los contaminantes como los fluidos de corte y el polvo microscópico arruinan el aceite hidráulico. Las instalaciones implementan estrictos procedimientos operativos estándar de limpieza. Los bloques pasan a través de tanques de limpieza ultrasónica de múltiples etapas. Las ondas sonoras de alta frecuencia expulsan cualquier partícula restante. Finalmente, los operadores lavan las galerías internas con fluidos inhibidores de oxidación especializados antes del sellado al vacío y el empaque final.
Seleccionar un socio fabricante implica más que comparar tarifas de taller por horas. La producción de colectores hidráulicos exige equipos especializados y un profundo conocimiento tribal. Debe evaluar a los proveedores potenciales a través de una lente técnica estricta.
Examine de cerca el equipo del taller. Los centros de mecanizado rígidos y de alto par son absolutamente obligatorios para los colectores ferrosos. Las máquinas deben contar con conos de husillo robustos (como CAT50 o HSK-A100) para amortiguar las vibraciones. Fundamentalmente, busque sistemas de refrigerante a través del husillo (TSC) de alta presión que funcionen a 1000 PSI o más. Sin un TSC robusto, la perforación de agujeros profundos se convierte en un juego de adivinanzas de limpieza de virutas y rotura de herramientas.
Los talleres de trabajo general destacan por sus soportes y recintos simples. Sin embargo, a menudo se topan con bloques hidráulicos complejos. Un socio especializado comprende la dinámica de fluidos. Captan intuitivamente los circuitos lógicos hidráulicos. Saben exactamente por qué existen las tolerancias de las caras de montaje ISO 4401 y cómo lograrlas de manera consistente. Esta experiencia en el campo les permite anticipar los cuellos de botella de fabricación durante la fase DFM (Diseño para la fabricación), ahorrándole tiempo y dinero.
Una comunicación clara acelera la producción y garantiza la precisión. Cuando estés listo para Solicite una cotización de CNC y proporcione paquetes de datos completos. No envíe simplemente un archivo STEP básico. Incluya impresiones de fabricación 2D que definan explícitamente dimensiones críticas para la función y requisitos de GD&T. Especifique claramente sus requisitos de certificación de materiales (por ejemplo, informes de pruebas de fábrica). Describa por adelantado cualquier END (prueba no destructiva) o presión de prueba hidrostática requerida. Esta transparencia garantiza cotizaciones precisas y una entrega impecable del primer artículo.
La fabricación exitosa de bloques colectores hidráulicos sigue siendo una ciencia exigente. Exige un equilibrio perfecto entre rigidez de herramientas, optimización de la configuración y control de calidad exhaustivo. La integridad de todo su sistema de potencia hidráulica depende de las tolerancias microscópicas mantenidas durante el proceso de mecanizado CNC.
Próximos pasos viables:
Revise sus diseños CAD actuales para simplificar las intersecciones entre agujeros cuando sea posible.
Especifique valores exactos de rugosidad de la superficie (Ra) para todas las ranuras de sellado de juntas tóricas en sus dibujos 2D.
Exija informes documentados de inspección de boroscopio y CMM a sus proveedores de mecanizado actuales.
Evalúe su cadena de suministro en busca de capacidades de 5 ejes para reducir los errores de configuración en bloques complejos.
Si enfrenta problemas de acumulación de tolerancias, cuellos de botella de incrustación o fugas de fluido persistentes con sus componentes actuales, es hora de actualizar su estrategia de fabricación. Envíe hoy sus archivos CAD en 3D e impresiones de fabricación detalladas para conseguir un socio capaz de ejecutar sus diseños de energía fluida más exigentes.
R: Reduce drásticamente los cambios de configuración. El mecanizado tradicional requiere voltear el bloque manualmente para cortar diferentes caras, lo que introduce errores de acumulación de tolerancias. El mecanizado continuo de 5 ejes accede a múltiples caras y complejos puertos de ángulo compuesto en un solo dispositivo, lo que garantiza una alineación de referencia perfecta y reduce los tiempos generales de ciclo.
R: Las rebabas en cruz son la mayor amenaza. Cuando los taladros cruzan las galerías internas, dejan escamas de metal afiladas. Si no se eliminan meticulosamente y se inspeccionan visualmente mediante boroscopios, estas rebabas se desprenden bajo una alta presión de fluido, viajan aguas abajo y destruyen costosas válvulas proporcionales y actuadores.
R: Los grados de aluminio (como 6061 y 7075) son comunes para aplicaciones livianas de presión baja a media de hasta aproximadamente 3000 PSI. El hierro dúctil y el acero al carbono se utilizan para sistemas industriales de alta presión y servicio pesado que con frecuencia superan los 10 000 PSI y requieren una resistencia a la fatiga superior.
R: Los fabricantes utilizan configuraciones de máquinas muy rígidas y herramientas especializadas, como taladros tipo pistola. Lo más importante es que emplean refrigerante a través del husillo (TSC) a alta presión para evacuar las virutas rápidamente. El software CAM avanzado también optimiza las velocidades de avance con precisión en los puntos de avance para evitar que la perforación se desvíe y se desvíe.


