


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Автор: Редактор сайта Время публикации: 05.11.2026 Происхождение: Сайт


Гидравлические коллекторные блоки функционируют как важнейшая центральная нервная система для современных систем гидравлической энергетики. Тяжелое машиностроение, аэрокосмические системы и передовая промышленная автоматизация полностью полагаются на эти сложные компоненты для эффективного распределения энергии жидкости. Producing them correctly matters because substandard machining carries severe, immediate operational risks. Плохое исполнение неизбежно приводит к перепадам внутреннего давления, локализованным утечкам и катастрофическому отказу клапана. Даже один-единственный заусенец или незначительное отклонение в допусках на уплотняющую поверхность могут привести к остановке целых производственных линий и повреждению последующего оборудования.
Производство надежных Блоки гидравлического коллектора, обработанные на станке с ЧПУ, требуют точных наук. Производители должны поддерживать строгое соответствие между интеллектуальным программированием CAM, расширенными возможностями многоосной обработки и бескомпромиссными протоколами контроля. Из этого руководства вы узнаете, как внутренняя геометрия влияет на производительность жидкости и долговечность системы. Мы изучим стратегии глубокого сверления, критические показатели качества поверхности и строгие стандарты обеспечения качества, которые вы должны проверить перед внедрением.
Внутренняя геометрия определяет производительность: точные пересечения отверстий и автоматическое удаление заусенцев являются обязательными для предотвращения турбулентности жидкости и загрязнения системы.
Сокращение наладки имеет решающее значение: использование 5-осевой обработки с ЧПУ сводит к минимуму необходимость замены приспособлений, значительно улучшая выравнивание исходной точки и точность позиционирования при сложной компоновке портов.
Уплотнение зависит от параметров поверхности: канавки уплотнительных колец и установочные поверхности клапана требуют строгого соблюдения допусков на шероховатость поверхности (Ra) и плоскостность, чтобы предотвратить утечку из байпаса под высоким давлением.
Проверка так же важна, как и производство: надежные партнеры-производители должны предоставлять прозрачные данные проверок, включая отчеты ШМ, проверки галерей бороскопом и испытания гидростатическим давлением.
Инженеры проектируют блоки коллекторов, способные выдерживать экстремальные внутренние силы, часто превышающие 5000 фунтов на квадратный дюйм. Неспособность идеально реализовать эти конструкции на этапе обработки ставит под угрозу всю гидравлическую схему. Понимание этих конкретных инженерных задач отличает функциональный прототип от надежного полевого компонента.
Микрозаусенцы представляют наибольшую угрозу для систем жидкостной логики. Когда режущие инструменты прорываются через пересекающиеся галереи, они проталкивают материал внутрь, оставляя неровные края. Под высоким давлением жидкости эти микрозаусенцы отрываются и перемещаются вниз по потоку. Они быстро достигают чувствительных пропорциональных клапанов, приводов и прецизионных золотников. Одна металлическая чешуйка размером всего 50 микрон может заклинить золотник гидрораспределителя. Это приводит к неустойчивому движению привода, полной блокировке системы и разрушению внутренних частей насоса. Плохое перемешивание пересечений также вызывает турбулентность жидкости. Турбулентность приводит к чрезмерному нагреву, быстрому разрушению гидравлического масла и снижению общей эффективности системы.
Выбор правильного материала влияет как на вес детали, так и на стратегию обработки. Каждый материал представляет собой уникальные производственные препятствия.
Алюминий (например, 6061-T6, 7075). Инженеры предпочитают алюминий для применений, чувствительных к весу, и систем с низким и средним давлением. Однако алюминий липкий. Это создает серьезные проблемы с эвакуацией стружки во время глубокого сверления. Непрерывные ленты материала могут застрять внутри отверстия, что приведет к поломке инструмента. Станочники должны применять специальные стратегии подачи СОЖ под высоким давлением для вымывания стружки и предотвращения истирания стенок галереи.
Ковкий чугун и углеродистая сталь. Промышленные системы высокого давления требуют использования черных металлов для обеспечения структурной прочности. Эти металлы обуславливают высокую скорость износа инструмента. Плотная конфигурация портов удаляет значительную массу материала, ослабляя блок во время обработки. Предприятия требуют исключительно жестких настроек станков для соблюдения допусков на размеры. Без огромной жесткости силы резания вызывают прогиб конструкции, смещая критические центры отверстий.
Команды закупок иногда отдают предпочтение самой низкой предварительной цене на механическую обработку. Такой подход обычно приводит к обратным результатам. Экономия денег на первоначальной обработке часто приводит впоследствии к огромным рекламациям по гарантии. Плохо обработанная канавка уплотнения может выдержать давление во время первоначальных стендовых испытаний, но выйти из строя при динамическом циклическом воздействии поля. Когда блок выходит из строя на экскаваторе или заводском прессе, простой машины обходится в тысячи долларов в час. Финансовые последствия замены вышедших из строя пропорциональных клапанов намного превышают сумму, уплачиваемую за высококачественную механическую обработку.
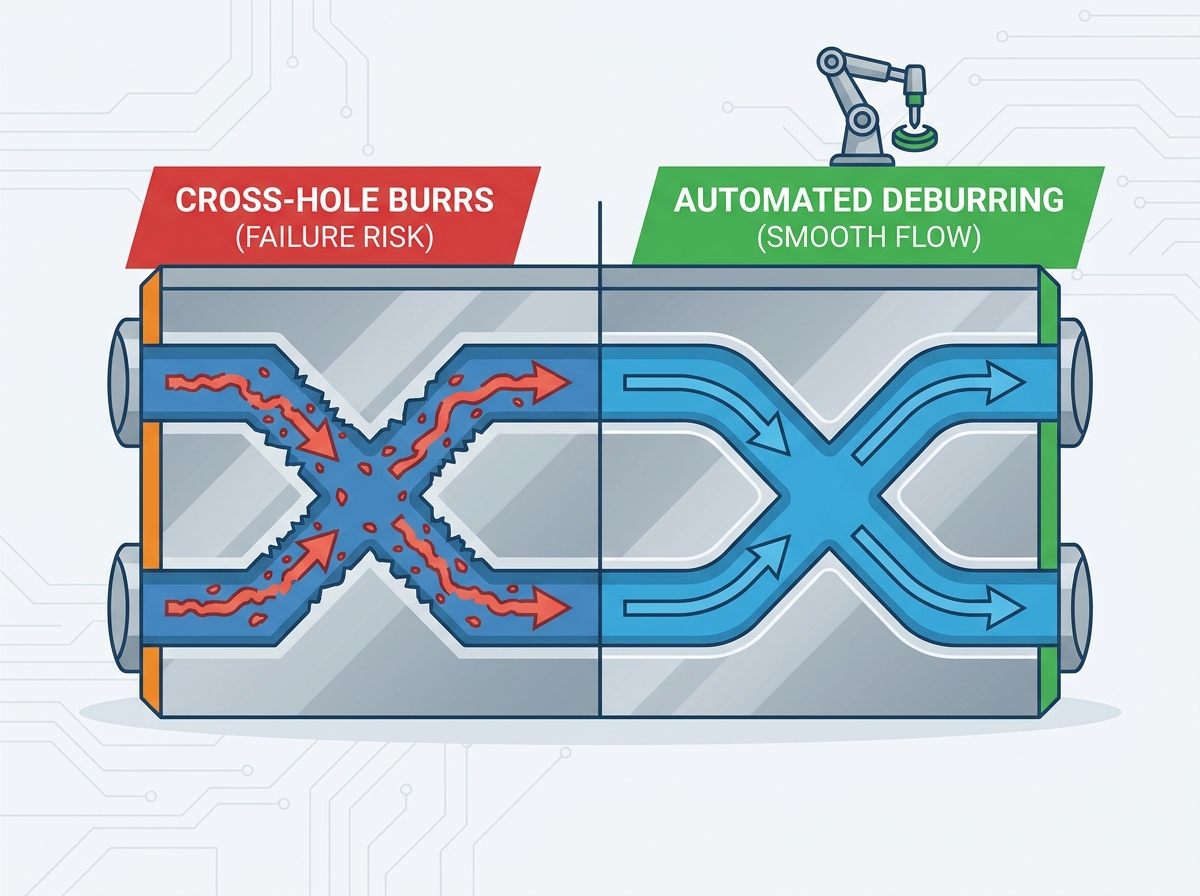
Сложность гидравлического коллектора заключается внутри блока. Плотные сети путей жидкости должны пересекаться, не разрываясь на соседние, непреднамеренные контуры. Оптимизация этих макетов требует сложного программного обеспечения и специализированных инструментов.
Современное программирование CAM устраняет разрыв между моделями CAD и физической реальностью. Программисты сталкиваются с огромной сложностью при построении траекторий пересекающихся галерей. Они должны рассчитывать точные скорости подачи и скорости шпинделя при перемещении инструментов через внутренние пустоты. Когда сверло проходит в существующее перпендикулярное поперечное отверстие, сопротивление резанию мгновенно падает. Это внезапное изменение может вызвать отклонение инструмента. Программисты смягчают это, изменяя скорость подачи точно в точке прорыва. Это обеспечивает чистоту пересечений и предотвращает смещение сверла.
Гидравлическим коллекторам часто требуются каналы для жидкости, охватывающие всю длину блока. Стандартные спиральные сверла не могут обрабатывать соотношения глубины к диаметру, превышающие 10:1, без смещения от центра. Производители должны использовать специализированные методы сверления глубоких отверстий.
Для этих операций инженеры используют ружейные сверла и современные твердосплавные сверла с подачей СОЖ. СОЖ под высоким давлением вырывается прямо из наконечника сверла. Это охлаждает режущую кромку и одновременно заставляет канавки стружиться. Поддержание концентричности и прямолинейности длинных внутренних путей жидкости имеет решающее значение. Если глубокая дыра отклоняется всего на долю миллиметра, она нарушает толщину стенок между соседними галереями высокого давления, что приводит к внутренним выбросам.
Удаление заусенцев с пересекающимися галереями, возможно, является наиболее важным этапом в производстве коллекторов. Ручное удаление заусенцев сопряжено с неприемлемо высоким риском человеческой ошибки. Техники, использующие ручные кирки, часто не замечают скрытых заусенцев, расположенных глубоко внутри сложных блоков. Лидеры отрасли полагаются на автоматизированные процессы.
Автоматизированное удаление заусенцев с ЧПУ: специализированные фрезы-леденцы отслеживают внутренние контуры пересечения на станке. Это гарантирует последовательное сглаживание кромок на основе запрограммированных траекторий.
Абразивная обработка потоком (AFM): полимерная замазка, насыщенная абразивом, проталкивается гидравлически через внутренние каналы. Средство полирует поверхности и равномерно скругляет острые внутренние края.
Методы тепловой энергии (ТЕМ): блок попадает в герметичную камеру, наполненную горючим газом. Электрическая искра воспламеняет газ, создавая микросекундный всплеск сильного тепла. Это мгновенно испаряет все тонкие заусенцы, не изменяя при этом размеры основного блока.
Сравнительная таблица: стратегии удаления заусенцев
Стратегия |
Уровень точности |
Идеальное применение |
Первичное ограничение |
|---|---|---|---|
Автоматизированные инструменты с ЧПУ |
Высокий |
Пересечения от мелкой до средней глубины |
Ограничения по досягаемости инструмента в очень глубоких блоках |
Абразивная обработка потоком (AFM) |
Очень высокий |
Сложные, длинные и извилистые внутренние галереи. |
Требуется специализированное вторичное оборудование. |
Теплоэнергетические методы (ТЭМ) |
Экстрим |
Блоки с десятками микроскопических поперечных отверстий. |
Высокая первоначальная настройка и стоимость оборудования. |
Гидравлические системы не протекают через твердый металл; они текут в местах соединения. Точность внешних монтажных поверхностей и внутренних уплотнительных канавок определяет целостность системы. Без строгого контроля размеров гидравлическая жидкость обходит уплотнения под высоким давлением.
Модульные клапаны монтируются непосредственно на поверхности коллектора. Отраслевые стандарты, такие как ISO 4401 и DIN 24340, определяют строгие схемы монтажа. Плоскостность и параллельность этих монтажных поверхностей должны оставаться безупречными. Если монтажная поверхность прогибается или деформируется хотя бы на 0,02 мм, образуются микрозазоры. Под высоким динамическим давлением жидкость проталкивается через эти зазоры, вызывая утечку внутреннего байпаса. Станочники достигают оптимальной плоскостности, выполняя сверхтонкие чистовые проходы с использованием торцевых фрез большого диаметра.
В клапанах и вкладышах картриджей используются уплотнительные кольца для герметизации отверстий для жидкости. Канавки для уплотнительных колец требуют определенных геометрических размеров и допусков (GD&T). Профили сальника должны предотвращать выдавливание уплотнения. Если канавка обработана слишком широкой, уплотнительное кольцо деформируется и выдавливается в зазор во время циклов давления. Повторяющийся механический сдвиг разрушает уплотнение. Шероховатость поверхности (Ra) должна соответствовать точным пределам. Если дно канавки слишком шероховатое, это приведет к истиранию уплотнения. Если он слишком гладкий, он может не удерживать смазочное масло, что приведет к сухой гнили.
Использование непрерывного 5-осевая обработка с ЧПУ произвела революцию в производстве коллекторов. Традиционные 3-осевые станки требуют, чтобы операторы вручную переворачивали и повторно фиксировали блок для обработки разных сторон. Каждое ручное переворачивание приводит к небольшому смещению исходных данных, что приводит к опасным ошибкам суммирования допусков. 5-осевая установка позволяет режущему инструменту получить доступ к пяти сторонам блока за одну операцию зажима. Он легко обрабатывает порты со сложными углами, которые не поддаются стандартной вертикальной обработке. Такое сокращение настроек значительно повышает точность позиционирования по всем внешним граням и внутренним отверстиям.
Вы не можете просто предположить, что блок коллектора безупречен; вы должны это доказать. Обеспечение качества в гидроэнергетике опирается на эмпирические данные. Комплексные протоколы проверки выявляют скрытые дефекты еще до того, как компоненты попадут на сборочную линию.
Координатно-измерительные машины (КИМ) выступают в качестве окончательного авторитета в вопросах точности размеров. Инспекторы используют высокочувствительные сенсорные датчики для проверки расположения портов, глубины резьбы и геометрических соотношений. Программное обеспечение CMM совмещает физическую деталь с исходной моделью САПР. Он мгновенно фиксирует любые отклонения от параллельности, истинного положения или концентричности отверстий. Эта автоматическая проверка гарантирует, что каждый резьбовой порт и дюбельное отверстие идеально совпадают со стандартным оборудованием клапана.
Зонды ШМ не могут проверить то, чего они не могут достичь. Внутренний осмотр галереи требует визуального подтверждения. Специалисты по качеству используют шарнирные промышленные бороскопы для навигации по глубоким поперечным отверстиям. Технические специалисты проверяют мониторы, чтобы визуально удостовериться, что пересекающиеся пути на 100 % свободны от висящих заусенцев, стружки и остатков механической обработки. Многие контракты в аэрокосмической и оборонной промышленности требуют фотографических доказательств этих проверок с помощью бороскопа для сопровождения окончательной поставки.
Таблица свойств стандартной обрабатываемости
Марка материала |
Типичный диапазон давления |
Основная задача обработки |
Общее промышленное применение |
|---|---|---|---|
Алюминий 6061-T6 |
До 3000 фунтов на квадратный дюйм |
Тяжелая стружка, опасность истирания |
Пневматика, аэрокосмические приводы |
Алюминий 7075-T6 |
До 4000 фунтов на квадратный дюйм |
Инструмент для глубоких отверстий блуждает |
Мобильная гидравлика, робототехника |
Ковкий чугун (GGG40) |
До 5000 фунтов на квадратный дюйм |
Высокий износ инструмента, точечная коррозия на поверхности |
Промышленные прессы, тяжелая техника |
Углеродистая сталь (1045) |
До 10 000+ фунтов на квадратный дюйм |
Термическая деформация, отклонение машины |
Гидравлические силовые агрегаты высокого давления |
Визуальные проверки и проверки размеров не могут подтвердить плотность материала. Испытание гидростатического давления проверяет структурную целостность всего блока. Технические специалисты герметизируют все порты и нагнетают испытательную жидкость в галереи, часто поддерживая давление, в 1,5 раза превышающее максимальное номинальное рабочее давление. Это позволяет выявить скрытую пористость внутри отливок или заготовок. Он также подтверждает, что тонкие стены, разделяющие соседние галереи высокого давления, не прогибаются и не разрушаются при экстремальных нагрузках.
Даже идеально обработанные блоки должны подвергаться тщательной очистке. Загрязнения, такие как смазочно-охлаждающие жидкости и микроскопическая пыль, разрушают гидравлическое масло. На предприятиях применяются строгие стандартные рабочие процедуры по обеспечению чистоты. Блоки проходят через резервуары многоступенчатой ультразвуковой очистки. Высокочастотные звуковые волны удаляют оставшиеся твердые частицы. Наконец, операторы промывают внутренние галереи специальными антикоррозийными жидкостями перед вакуумной герметизацией и окончательной упаковкой.
Выбор партнера-производителя предполагает нечто большее, чем просто сравнение почасовых тарифов цеха. Производство гидравлических коллекторов требует специального оборудования и глубоких племенных знаний. Вы должны оценивать потенциальных поставщиков через строгую техническую призму.
Внимательно осмотрите оборудование цеха. Жесткие обрабатывающие центры с высоким крутящим моментом абсолютно необходимы для обработки коллекторов из черных металлов. Станки должны иметь прочные конусы шпинделя (например, CAT50 или HSK-A100) для гашения вибрации. Крайне важно обратить внимание на системы подачи СОЖ под высоким давлением (TSC), работающие при давлении 1000 фунтов на квадратный дюйм или выше. Без надежного TSC сверление глубоких отверстий превращается в игру в угадайку, связанную с удалением стружки и поломкой инструмента.
Мастерские универсальных работ преуспевают в изготовлении простых кронштейнов и ограждений. Однако часто натыкаются на сложные гидроблоки. Специализированный партнер разбирается в гидродинамике. Они интуитивно понимают гидравлические логические схемы. Они точно знают, почему существуют допуски монтажной поверхности ISO 4401 и как их последовательно достигать. Этот опыт в предметной области позволяет им предвидеть узкие места производства на этапе DFM (проектирование для производства), экономя ваше время и деньги.
Четкая связь ускоряет производство и обеспечивает точность. Когда вы будете готовы запросите ценовое предложение по ЧПУ , предоставьте комплексные пакеты данных. Не просто отправляйте базовый файл STEP. Включите производственные 2D-печати, которые четко определяют важнейшие для функционирования размеры и требования GD&T. Четко укажите требования к сертификатам на материалы (например, протоколы заводских испытаний). Заранее укажите все необходимые значения неразрушающего контроля (НК) или гидростатического испытательного давления. Такая прозрачность обеспечивает точное ценообразование и безупречную доставку первой статьи.
Успешное производство гидравлических коллекторных блоков остается сложной наукой. Это требует идеального баланса между жесткостью инструмента, оптимизацией настройки и исчерпывающим контролем качества. Целостность всей вашей гидравлической системы зависит от микроскопических допусков, сохраняемых в процессе обработки на станке с ЧПУ.
Действенные следующие шаги:
Просмотрите свои текущие проекты САПР, чтобы упростить пересечение отверстий, где это возможно.
Укажите точные значения шероховатости поверхности (Ra) для всех канавок уплотнительного кольца на двухмерных чертежах.
Требуйте документированные отчеты о проверке КИМ и бороскопа у ваших нынешних поставщиков механической обработки.
Оцените свою цепочку поставок на предмет возможностей 5-осевой обработки, чтобы уменьшить количество ошибок при настройке сложных блоков.
Если вы столкнулись с проблемами набора допусков, масштабированием узких мест или постоянными утечками жидкости из ваших текущих компонентов, пришло время обновить вашу производственную стратегию. Отправьте свои 3D-файлы САПР и подробные производственные распечатки сегодня, чтобы найти партнера, способного реализовать ваши самые сложные проекты с использованием гидравлической энергии.
О: Это значительно сокращает количество изменений в настройках. Традиционная обработка требует переворачивания блока вручную для вырезания разных граней, что приводит к ошибкам сложения допусков. Непрерывная 5-осевая обработка позволяет получить доступ к нескольким граням и сложным угловым портам в одном приспособлении, обеспечивая идеальное выравнивание исходной точки и сокращая общее время цикла.
Ответ: Наибольшую угрозу представляют заусенцы в поперечных отверстиях. Когда сверла пересекают внутренние галереи, они оставляют острые металлические чешуйки. Если их не удалить тщательно и не проверить визуально с помощью бороскопа, эти заусенцы отделяются под высоким давлением жидкости, перемещаются вниз по потоку и разрушают дорогие пропорциональные клапаны и приводы.
Ответ: Марки алюминия (например, 6061 и 7075) обычно используются для легких применений с низким и средним давлением примерно до 3000 фунтов на квадратный дюйм. Ковкий чугун и углеродистая сталь используются в тяжелых промышленных системах, работающих под высоким давлением, которые часто превышают 10 000 фунтов на квадратный дюйм и требуют превосходной усталостной прочности.
Ответ: Производители используют высокопрочные станки и специальные инструменты, такие как ружейные дрели. Что особенно важно, они используют СОЖ под высоким давлением, проходящей через шпиндель (TSC), для быстрого удаления стружки. Усовершенствованное программное обеспечение CAM также оптимизирует скорость подачи именно в точках прорыва, чтобы предотвратить блуждание и отклонение сверла.


