


fermer
Choisissez votre site
Mondial
Réseaux sociaux
Auteur : Éditeur du site Heure de publication : 2026-11-05 Origine : Site


Les blocs collecteurs hydrauliques fonctionnent comme le système nerveux central essentiel pour les applications modernes de transmission de fluides. Les machines lourdes, les systèmes aérospatiaux et l’automatisation industrielle avancée s’appuient entièrement sur ces composants complexes pour acheminer efficacement l’énergie des fluides. Il est important de les produire correctement, car un usinage de qualité inférieure comporte des risques opérationnels graves et immédiats. Une mauvaise exécution entraîne inévitablement des chutes de pression internes, des fuites localisées et une défaillance catastrophique des vannes. Même une seule bavure parasite ou un écart mineur dans les tolérances des faces d’étanchéité peut arrêter des lignes de production entières et endommager les équipements en aval.
Produire de manière fiable Les blocs collecteurs hydrauliques usinés CNC nécessitent une science exacte. Les fabricants doivent maintenir un alignement rigoureux entre la programmation FAO intelligente, les capacités avancées d'usinage multi-axes et les protocoles d'inspection sans compromis. Dans ce guide, vous apprendrez comment la géométrie interne dicte les performances des fluides et la longévité du système. Nous explorerons les stratégies de forage profond, les mesures critiques de l’état de surface et les normes rigoureuses d’assurance qualité que vous devez vérifier avant le déploiement.
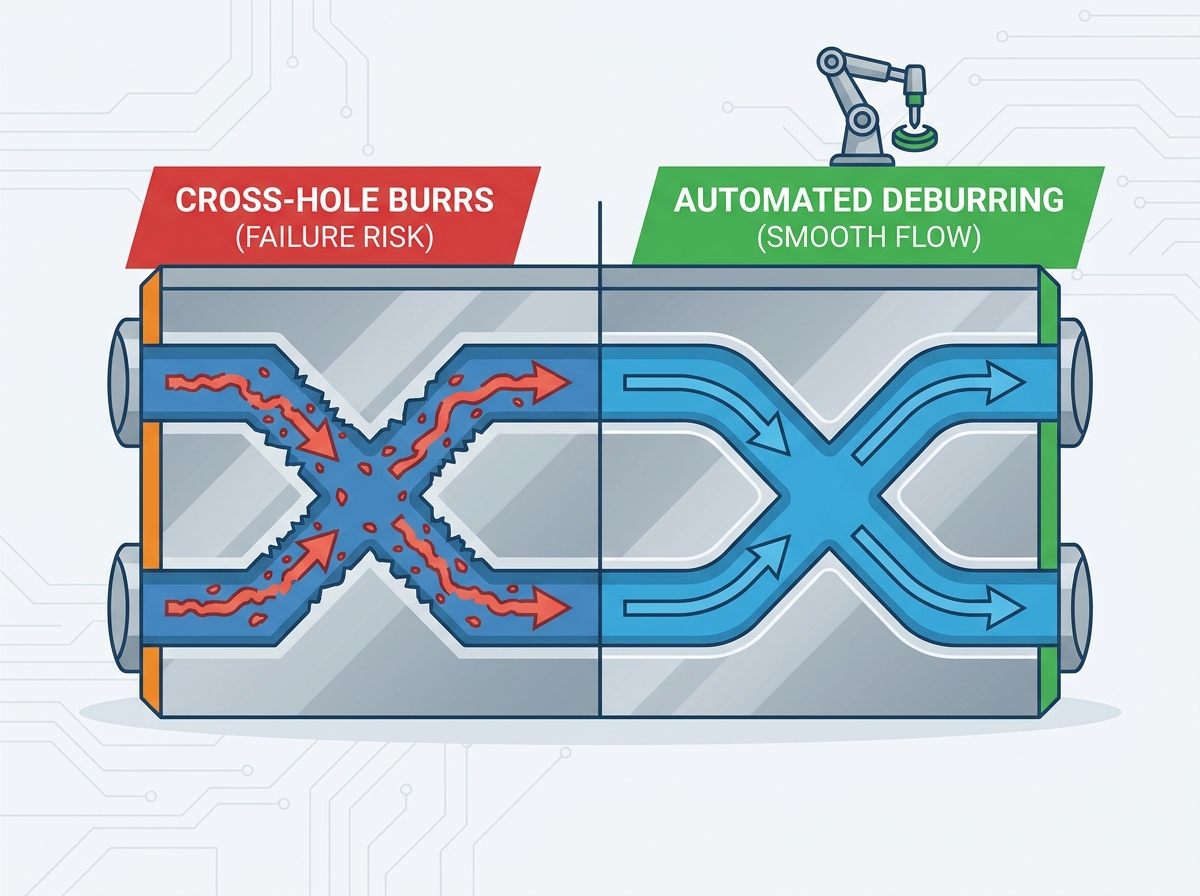
La géométrie interne dicte les performances : des intersections précises entre les trous et un ébavurage automatisé ne sont pas négociables pour éviter les turbulences des fluides et la contamination du système.
La réduction de la configuration est essentielle : l'utilisation de l'usinage CNC à 5 axes minimise les changements de fixations, améliorant considérablement l'alignement des références et la précision de positionnement sur les configurations de ports complexes.
L'étanchéité repose sur des mesures de surface : les rainures des joints toriques et les faces de montage des vannes nécessitent un respect strict des tolérances de rugosité de surface (Ra) et de planéité pour éviter les fuites de dérivation haute pression.
La vérification est aussi importante que la production : des partenaires de fabrication fiables doivent proposer des données d'inspection transparentes, notamment des rapports CMM, des contrôles de galerie par endoscope et des tests de pression hydrostatique.
Les ingénieurs conçoivent des blocs collecteurs pour supporter des forces internes extrêmes, dépassant souvent 5 000 PSI. Le fait de ne pas exécuter parfaitement ces conceptions pendant la phase d’usinage compromet l’ensemble du circuit hydraulique. Comprendre ces enjeux d’ingénierie spécifiques différencie un prototype fonctionnel d’un composant de terrain fiable.
Les micro-bavures constituent la plus grande menace pour les systèmes logiques fluides. Lorsque les outils de coupe traversent des galeries qui se croisent, ils poussent le matériau vers l'intérieur, laissant des bords irréguliers. Sous une pression de fluide élevée, ces micro-bavures se détachent et se déplacent vers le bas. Ils atteignent rapidement les vannes proportionnelles, les actionneurs et les tiroirs de précision sensibles. Un seul éclat de métal mesurant seulement 50 microns peut bloquer un tiroir de valve directionnelle. Cela provoque un mouvement irrégulier de l'actionneur, un blocage complet du système et une destruction des composants internes de la pompe. Un mauvais mélange des intersections induit également des turbulences fluides. Les turbulences génèrent une chaleur excessive, dégradent rapidement l’huile hydraulique et réduisent l’efficacité globale du système.
La sélection du bon matériau influence à la fois le poids des composants et la stratégie d'usinage. Chaque matériau présente des obstacles de fabrication uniques.
Aluminium (par exemple, 6061-T6, 7075) : les ingénieurs privilégient l'aluminium pour les applications sensibles au poids et les systèmes à pression faible à moyenne. Cependant, l’aluminium est gommeux. Il présente de graves problèmes d’évacuation des copeaux lors du forage profond. Des rubans continus de matériau peuvent s'accumuler à l'intérieur du trou, provoquant la rupture de l'outil. Les machinistes doivent mettre en œuvre des stratégies spécifiques de refroidissement à haute pression pour éliminer les copeaux et éviter le grippage le long des parois de la galerie.
Fonte ductile et acier au carbone : les systèmes industriels à haute pression exigent des matériaux ferreux pour la résistance structurelle. Ces métaux imposent des taux d’usure des outils élevés. Les configurations de ports denses suppriment une masse de matériau importante, affaiblissant le bloc pendant l'usinage. Les installations nécessitent des configurations de machines exceptionnellement rigides pour maintenir les tolérances dimensionnelles. Sans une immense rigidité, les forces de coupe provoquent une déflexion structurelle, entraînant un mauvais alignement des centres d'alésage critiques.
Les équipes d’approvisionnement donnent parfois la priorité au devis d’usinage initial le plus bas. Cette approche se retourne généralement contre vous. Économiser quelques centimes sur l'usinage initial entraîne souvent des réclamations massives au titre de la garantie ultérieurement. Une rainure d'étanchéité mal usinée peut maintenir la pression lors des premiers tests au banc, mais échouer sous un cycle dynamique sur le terrain. Lorsqu'un bloc tombe en panne sur une excavatrice ou une presse d'usine, le temps d'arrêt de la machine qui en résulte coûte des milliers de dollars par heure. L’impact financier du remplacement des vannes proportionnelles détruites dépasse de loin le prix payé pour un usinage de haute qualité.
La complexité d'un collecteur hydraulique réside à l'intérieur du bloc. Des réseaux denses de voies fluidiques doivent se croiser sans pénétrer dans des circuits adjacents involontaires. L'optimisation de ces mises en page nécessite des logiciels sophistiqués et des outils spécialisés.
La programmation FAO moderne comble le fossé entre les modèles CAO et la réalité physique. Les programmeurs sont confrontés à une immense complexité lors de la cartographie des parcours d'outils pour les galeries qui se croisent. Ils doivent calculer des avances et des vitesses de broche précises à mesure que les outils traversent les vides internes. Lorsqu’un foret pénètre dans un trou transversal perpendiculaire existant, la résistance à la coupe diminue instantanément. Ce changement soudain peut provoquer une déviation de l'outil. Les programmeurs atténuent ce problème en modifiant la vitesse d'avance précisément au point de rupture. Cela garantit des intersections propres et empêche le dérapage du foret.
Les collecteurs hydrauliques nécessitent souvent des chemins de fluide qui s'étendent sur toute la longueur du bloc. Les forets hélicoïdaux standard ne peuvent pas gérer des rapports profondeur/diamètre supérieurs à 10:1 sans se décentrer. Les fabricants doivent utiliser des techniques spécialisées de forage en profondeur.
Les ingénieurs spécifient des forets à canon et des forets avancés en carbure à refroidissement direct pour ces opérations. Le liquide de refroidissement haute pression jaillit directement de la pointe du foret. Cela refroidit le tranchant et force simultanément les copeaux vers les flûtes. Le maintien de la concentricité et de la rectitude des longs trajets de fluides internes est crucial. Si un trou profond s’écarte d’une fraction de millimètre seulement, cela compromet l’épaisseur de la paroi entre les galeries haute pression adjacentes, conduisant à des éruptions internes.
L’ébavurage des galeries qui se croisent est sans doute l’étape la plus critique dans une production multiple. L’ébavurage manuel comporte un risque d’erreur humaine inacceptablement élevé. Les techniciens utilisant des pics manuels oublient souvent les bavures cachées situées au plus profond des blocs complexes. Les leaders de l'industrie s'appuient sur des processus automatisés.
Ébavurage CNC automatisé : des coupe-sucettes spécialisés tracent les contours d'intersection internes sur la machine. Cela garantit une fusion cohérente des bords basée sur les parcours d'outils programmés.
Usinage par flux abrasif (AFM) : le mastic polymère chargé d'abrasif est forcé hydrauliquement à travers les passages internes. Le média polit les surfaces et arrondit uniformément les bords intérieurs tranchants.
Méthodes d'énergie thermique (TEM) : Le bloc entre dans une chambre scellée remplie de gaz combustible. Une étincelle électrique enflamme le gaz, créant une explosion de chaleur intense d’une microseconde. Cela vaporise instantanément toutes les bavures fines sans altérer les dimensions du bloc principal.
Tableau comparatif : stratégies d'ébavurage
Stratégie |
Niveau de précision |
Application idéale |
Limite principale |
|---|---|---|---|
Outils CNC automatisés |
Haut |
Intersections peu profondes à moyennement profondes |
Limites de portée de l'outil dans les blocs très profonds |
Usinage par flux abrasif (AFM) |
Très élevé |
Galeries internes complexes, longues et sinueuses |
Nécessite un équipement secondaire spécialisé |
Méthodes d'énergie thermique (TEM) |
Extrême |
Blocs avec des dizaines de trous transversaux microscopiques |
Coût élevé de configuration initiale et d’équipement |
Les systèmes hydrauliques ne fuient pas à travers le métal solide ; ils fuient aux points de connexion. La précision des faces de montage externes et des rainures d'étanchéité internes détermine l'intégrité du système. Sans contrôle dimensionnel strict, le fluide hydraulique contourne les joints sous haute pression.
Les vannes modulaires se montent directement sur les surfaces du collecteur. Les normes industrielles, telles que ISO 4401 et DIN 24340, définissent des modèles de montage stricts. La planéité et le parallélisme de ces faces de montage doivent rester impeccables. Si la face de montage se courbe ou se déforme même de 0,02 mm, cela crée des micro-espaces. Sous une pression dynamique élevée, le fluide se fraye un chemin à travers ces espaces, provoquant une fuite de dérivation interne. Les machinistes obtiennent une planéité optimale en effectuant des passes de finition ultra-fines à l'aide de fraises à surfacer de grand diamètre.
Les vannes et les inserts de cartouche s'appuient sur des joints toriques pour sceller les ports de fluide. Les rainures de joints toriques nécessitent un dimensionnement et un tolérancement géométriques (GD&T) spécifiques. Les profils de presse-étoupe doivent empêcher l’extrusion du joint. Si une rainure est usinée trop large, le joint torique se déforme et extrude dans l'espace pendant les cycles de pression. Le cisaillement mécanique répété détruit le joint. La rugosité de surface (Ra) doit respecter des limites précises. Si le fond de la rainure est trop rugueux, cela abrasera le joint. S'il est trop lisse, il risque de ne pas retenir l'huile lubrifiante, provoquant ainsi une pourriture sèche.
Tirer parti du continu L'usinage CNC 5 axes révolutionne la production multiple. Les machines traditionnelles à 3 axes nécessitent que les opérateurs retournent et réinstallent manuellement le bloc pour usiner différents côtés. Chaque retournement manuel introduit de légers décalages de référence, créant de dangereuses erreurs d'empilement de tolérance. Une configuration à 5 axes permet à l'outil de coupe d'accéder à cinq côtés du bloc en une seule opération de serrage. Il cible facilement les ports à angle composé qui défient l'usinage vertical standard. Cette réduction de configuration améliore considérablement la précision de positionnement sur toutes les faces externes et les alésages internes.
Vous ne pouvez pas simplement supposer qu’un bloc collecteur est parfait ; vous devez le prouver. L'assurance qualité dans le domaine de l'énergie fluidique repose sur des données empiriques. Des protocoles d'inspection complets détectent les défauts cachés avant que les composants n'atteignent la chaîne d'assemblage.
Les machines à mesurer tridimensionnelles (MMT) font office d’autorité finale en matière de précision dimensionnelle. Les inspecteurs utilisent des sondes tactiles très sensibles pour valider l'emplacement des ports, la profondeur des filetages et les relations géométriques. Le logiciel CMM aligne la pièce physique par rapport au modèle CAO natif. Il signale instantanément tout écart de parallélisme, de position réelle ou de concentricité des trous. Cette vérification automatisée garantit que chaque port fileté et trou de cheville s'aligne parfaitement avec le matériel de vanne standard.
Les sondes CMM ne peuvent pas vérifier ce qu'elles ne peuvent pas atteindre. L’inspection interne de la galerie nécessite une confirmation visuelle. Les équipes qualité utilisent des endoscopes industriels articulés pour naviguer dans les trous transversaux profonds. Les techniciens évaluent les moniteurs pour certifier visuellement que les chemins qui se croisent restent 100 % exempts de bavures, de copeaux et de débris d'usinage. De nombreux contrats de l'aérospatiale et de la défense exigent que des preuves photographiques de ces inspections par endoscope accompagnent l'expédition finale.
Tableau des propriétés d'usinabilité standard
Qualité du matériau |
Plage de pression typique |
Défi d'usinage principal |
Application industrielle courante |
|---|---|---|---|
Aluminium 6061-T6 |
Jusqu'à 3 000 PSI |
Copeaux filandreux, risque de grippage |
Pneumatique, actionneurs aérospatiaux |
Aluminium 7075-T6 |
Jusqu'à 4 000 PSI |
Déplacement de l'outil pour trous profonds |
Hydraulique mobile, robotique |
Fonte ductile (GGG40) |
Jusqu'à 5 000 psi |
Usure élevée des outils, piqûres de surface |
Presses industrielles, machinerie lourde |
Acier au carbone (1045) |
Jusqu'à 10 000+ PSI |
Distorsion thermique, déviation de la machine |
Groupes hydrauliques haute pression |
Les contrôles visuels et dimensionnels ne peuvent pas confirmer la densité du matériau. Les tests de pression hydrostatique vérifient l’intégrité structurelle de l’ensemble du bloc. Les techniciens scellent tous les ports et forcent le fluide de test dans les galeries, maintenant souvent des pressions à 1,5 fois la pression de service nominale maximale. Cela identifie la porosité cachée dans les pièces moulées ou les billettes. Il vérifie également que les parois minces séparant les galeries haute pression adjacentes ne fléchissent pas ou ne se rompent pas sous des contraintes extrêmes.
Même les blocs parfaitement usinés doivent subir un nettoyage rigoureux. Les contaminants tels que les liquides de coupe et les poussières microscopiques détruisent l’huile hydraulique. Les installations mettent en œuvre des procédures opérationnelles standard strictes en matière de propreté. Les blocs passent par des réservoirs de nettoyage par ultrasons à plusieurs étages. Les ondes sonores à haute fréquence délogent les particules restantes. Enfin, les opérateurs rincent les galeries internes avec des fluides antirouille spécialisés avant la mise sous vide et l'emballage final.
La sélection d’un partenaire de fabrication implique bien plus que la simple comparaison des tarifs horaires des ateliers. La production de collecteurs hydrauliques nécessite un équipement spécialisé et une connaissance tribale approfondie. Vous devez évaluer les fournisseurs potentiels sous un angle technique strict.
Examinez attentivement l’équipement de l’atelier. Les centres d'usinage rigides à couple élevé sont absolument obligatoires pour les collecteurs ferreux. Les machines doivent être dotées de cônes de broche robustes (comme CAT50 ou HSK-A100) pour amortir les vibrations. Il est essentiel de rechercher des systèmes de refroidissement traversant la broche (TSC) haute pression fonctionnant à 1 000 PSI ou plus. Sans TSC robuste, le perçage de trous profonds devient un jeu de devinettes, d'élimination des copeaux et de casse d'outils.
Les ateliers de travail général excellent dans les supports et boîtiers simples. Cependant, ils butent souvent sur des blocs hydrauliques complexes. Un partenaire spécialisé comprend la dynamique des fluides. Ils appréhendent intuitivement les circuits logiques hydrauliques. Ils savent exactement pourquoi les tolérances des faces de montage ISO 4401 existent et comment les respecter de manière cohérente. Cette expertise du domaine leur permet d'anticiper les goulots d'étranglement de fabrication lors de la phase DFM (Design for Manufacturing), vous permettant ainsi d'économiser du temps et de l'argent.
Une communication claire accélère la production et garantit l’exactitude. Quand tu es prêt à demandez un devis CNC , fournissez des packages de données complets. Ne vous contentez pas d'envoyer un fichier STEP de base. Incluez des impressions de fabrication 2D qui définissent explicitement les dimensions essentielles au fonctionnement et les exigences GD&T. Spécifiez clairement vos exigences en matière de certification de matériaux (par exemple, rapports d'essais en usine). Décrivez dès le départ toutes les pressions d’essai CND (essais non destructifs) ou hydrostatiques requises. Cette transparence garantit des devis précis et une livraison impeccable du premier article.
La fabrication réussie de blocs de collecteurs hydrauliques reste une science exigeante. Cela exige un équilibre parfait entre la rigidité de l’outillage, l’optimisation de la configuration et un contrôle qualité exhaustif. L'intégrité de l'ensemble de votre système fluidique repose sur les tolérances microscopiques maintenues pendant le processus d'usinage CNC.
Prochaines étapes réalisables :
Passez en revue vos conceptions CAO actuelles pour simplifier les intersections entre trous lorsque cela est possible.
Spécifiez les valeurs exactes de rugosité de surface (Ra) pour toutes les rainures d'étanchéité des joints toriques sur vos dessins 2D.
Exigez des rapports d’inspection documentés sur MMT et endoscope de la part de vos fournisseurs d’usinage actuels.
Évaluez votre chaîne d'approvisionnement pour les capacités à 5 axes afin de réduire les erreurs de configuration sur les blocs complexes.
Si vous êtes confronté à des problèmes d'empilement de tolérances, à des goulots d'étranglement ou à des fuites de fluide persistantes avec vos composants actuels, il est temps de mettre à niveau votre stratégie de fabrication. Soumettez dès aujourd’hui vos fichiers CAO 3D et vos impressions de fabrication détaillées pour obtenir un partenaire capable d’exécuter vos conceptions hydrauliques les plus exigeantes.
R : Cela réduit considérablement les changements de configuration. L'usinage traditionnel nécessite de retourner le bloc manuellement pour couper différentes faces, introduisant ainsi des erreurs d'empilement de tolérances. L'usinage continu sur 5 axes permet d'accéder à plusieurs faces et à des ports complexes à angle composé dans un seul montage, garantissant un alignement parfait des références et réduisant les temps de cycle globaux.
R : Les bavures croisées constituent la plus grande menace. Lorsque les forets croisent des galeries internes, ils laissent des éclats de métal pointus. Si elles ne sont pas méticuleusement retirées et inspectées visuellement à l'aide d'endoscopes, ces bavures se détachent sous une pression de fluide élevée, se déplacent vers le bas et détruisent les vannes et actionneurs proportionnels coûteux.
R : Les qualités d'aluminium (comme 6061 et 7075) sont courantes pour les applications légères à basse et moyenne pression jusqu'à environ 3 000 PSI. La fonte ductile et l'acier au carbone sont utilisés pour les systèmes industriels robustes à haute pression qui dépassent fréquemment 10 000 PSI et nécessitent une résistance à la fatigue supérieure.
R : Les fabricants utilisent des configurations de machines très rigides et des outils spécialisés comme des perceuses à canon. Surtout, ils utilisent un liquide de refroidissement traversant la broche (TSC) à haute pression pour évacuer rapidement les copeaux. Le logiciel CAM avancé optimise également les vitesses d'avance avec précision aux points de rupture pour éviter les dérapages et les déviations du foret.


